在常州的激光切割车间里,切割质量不稳定,很多人第一反应是调激光器参数、换喷嘴,却忽略了真正的变量:辅助气体。切割气体里带水、带油、带颗粒,穿孔挂渣、断面粗糙、切割头镜片被污染,耗材成本和返工率一起往上涨;干燥与过滤配置不到位,空压机还要靠多耗电来维持切割压力,得不偿失。
- 切割气体怕三样东西:液态水、油雾、固体颗粒,分别对应干燥、除油、过滤三个环节。
- 后处理推荐链路:储气罐 → 前置过滤 → 干燥机 → 精密过滤 → 活性炭吸附,压力露点按切割工艺选定。
- 日常维护抓住三个点:自动排水是否正常、滤芯压差是否超标、干燥机运行状态是否稳定。
一、切割气体为什么怕水、怕油、怕颗粒
1. 水分:穿孔爆孔与断面氧化的推手
压缩空气中的水蒸气在管路中冷凝成液态水,进入切割头后,高温下瞬间汽化膨胀,容易造成穿孔爆孔;切割碳钢时,水分还会加剧断面氧化,影响切割面质量。压力露点是衡量干燥效果的核心指标,冷冻式干燥机一般能做到压力露点 2~10℃,吸附式干燥机可做到 -40℃ 以下,按切割材料与厚度要求选用。
2. 油雾与颗粒:镜片和喷嘴的隐形杀手
油雾附着在保护镜片上,激光透过率下降,轻则切割功率不足,重则烧镜片;固体颗粒则会堵塞喷嘴、磨损气路元件。一套完整的后处理必须把除油和精密过滤都配齐,而不是只装一台干燥机了事。
二、激光切割后处理的推荐配置链路
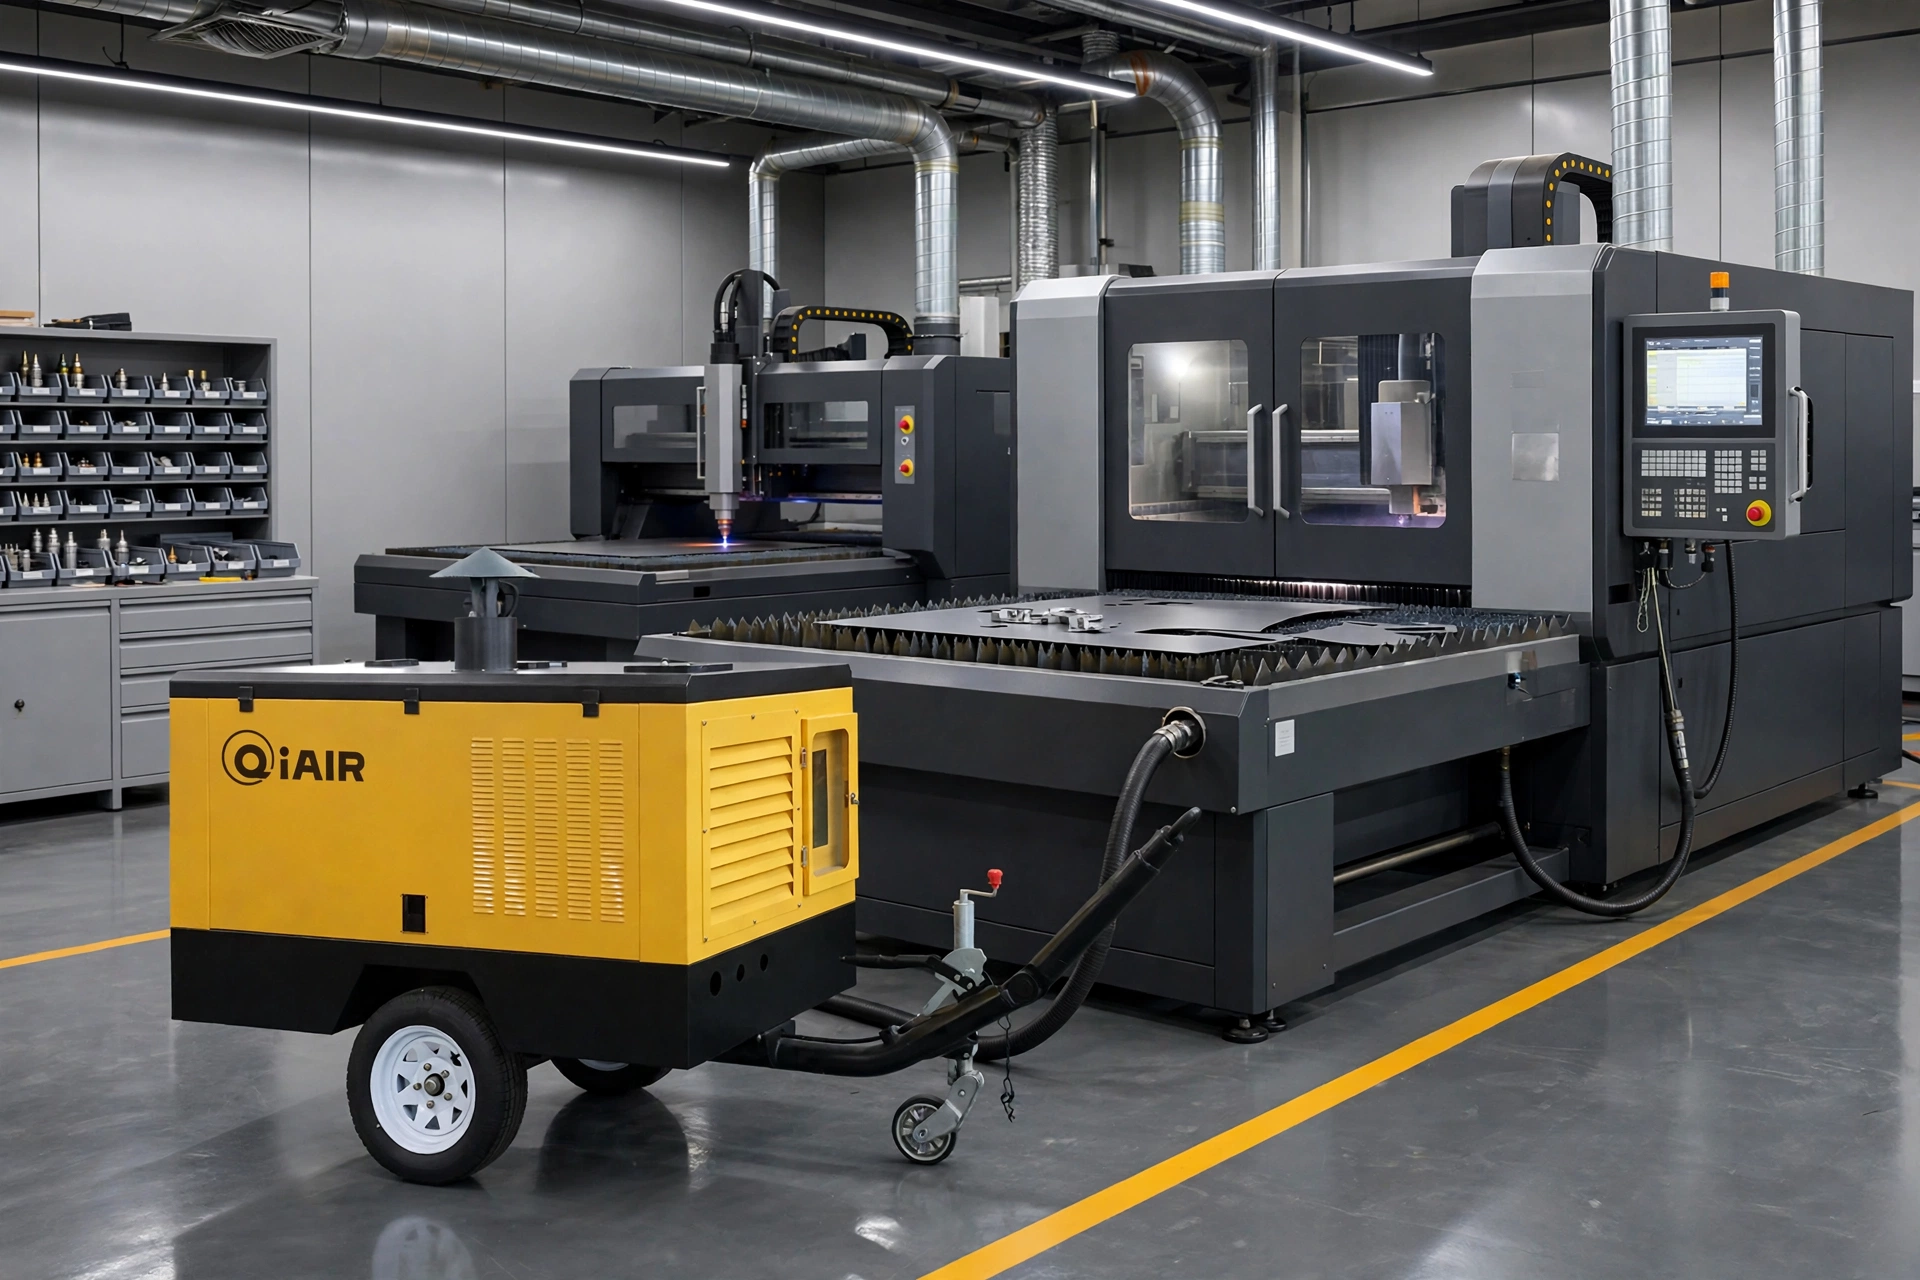
针对常州空压机用户常见的激光切割场景,建议按这个顺序配置后处理:储气罐沉降分离大颗粒液态水 → 前置过滤器拦截大颗粒与部分油 → 干燥机(冷干机或吸干机)降低压力露点 → 精密过滤器去除残余油雾与微粒 → 活性炭过滤器吸附油蒸气与异味。每个环节各司其职,缺一环,下一环的负荷就会翻倍。
1. 干燥机怎么选
一般碳钢、不锈钢常规切割,冷冻式干燥机基本够用;切割对断面要求高的精密件,或车间环境湿度大,建议上吸附式干燥机。选型时按空压机实际排气量留 10%~20% 余量,避免干燥机长期满负荷导致露点漂移。
2. 过滤器精度怎么配
前置用粗过滤保护干燥机,干燥机之后用 0.01μm 级精密过滤除油雾,末端活性炭做最终把关。滤芯要按压差更换——压差过大不仅过滤效果下降,还会增加系统压损,逼着空压机升压运行。
三、主机与后处理的协同:稳定供气才能谈降本
后处理再完善,如果主机供气波动大,切割压力忽高忽低,质量依然不稳。转子线型优化的主机容积效率更高,永磁变频电机让产气量跟随切割用气实时调节,避免频繁加卸载的压力冲击;智能 PLC 把压力、露点、滤芯压差集中监控,异常先报警。主机稳、后处理全,在 70% 负载、年运行 6000 小时的工况下,系统整体能耗与耗材更换频率都会处在合理区间。
四、日常维护的三个检查点
一看排水。储气罐、过滤器、干燥机的自动排水阀是否正常动作,排水管有没有堵塞,这是水分问题最常见的源头。二看压差。各级过滤器压差表定期记录,超标立即换芯。三看干燥机。冷干机看制冷系统运行压力与露点显示,吸干机看再生切换是否正常、干燥剂是否粉化。
相关阅读:《常州激光切割空压机辅助气体切换:空气与氮气联动》|《苏州激光切割空压机供气波动与穿孔质量》
常见问题
问:激光切割用气,压力露点要做到多少?
答:常规切割做到压力露点 2~10℃(冷干机水平)即可;精密切割或高湿度环境建议做到 -40℃ 以下(吸附式干燥机),具体按切割工艺要求确定。
问:只装干燥机不装过滤器行不行?
答:不行。干燥机只解决水的问题,油雾和颗粒需要过滤器去除;没有前置过滤保护,干燥机内部也会被油污染,干燥效果快速衰减。
问:切割时气压忽高忽低,先查哪里?
答:先查空压机加卸载是否频繁、储气罐容量是否偏小,再查过滤器压差是否过大使系统压损过大,最后核对用气量是否超过了空压机额定排气量。
如果常州车间的激光切割气源质量一直不稳定,可以看一下激光切割空压机的配套方案,主机与后处理一次配齐。技术咨询可致电 0519-88861544,或发邮件至 sales@qiair.cn,我们按您的切割工艺做配置核算。