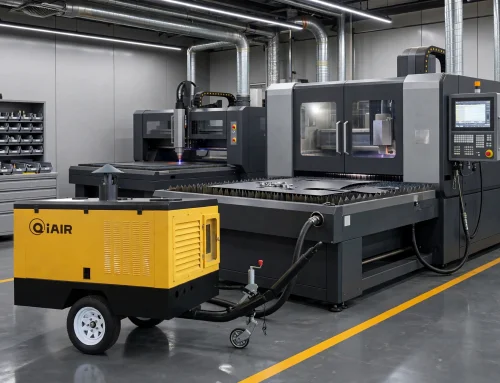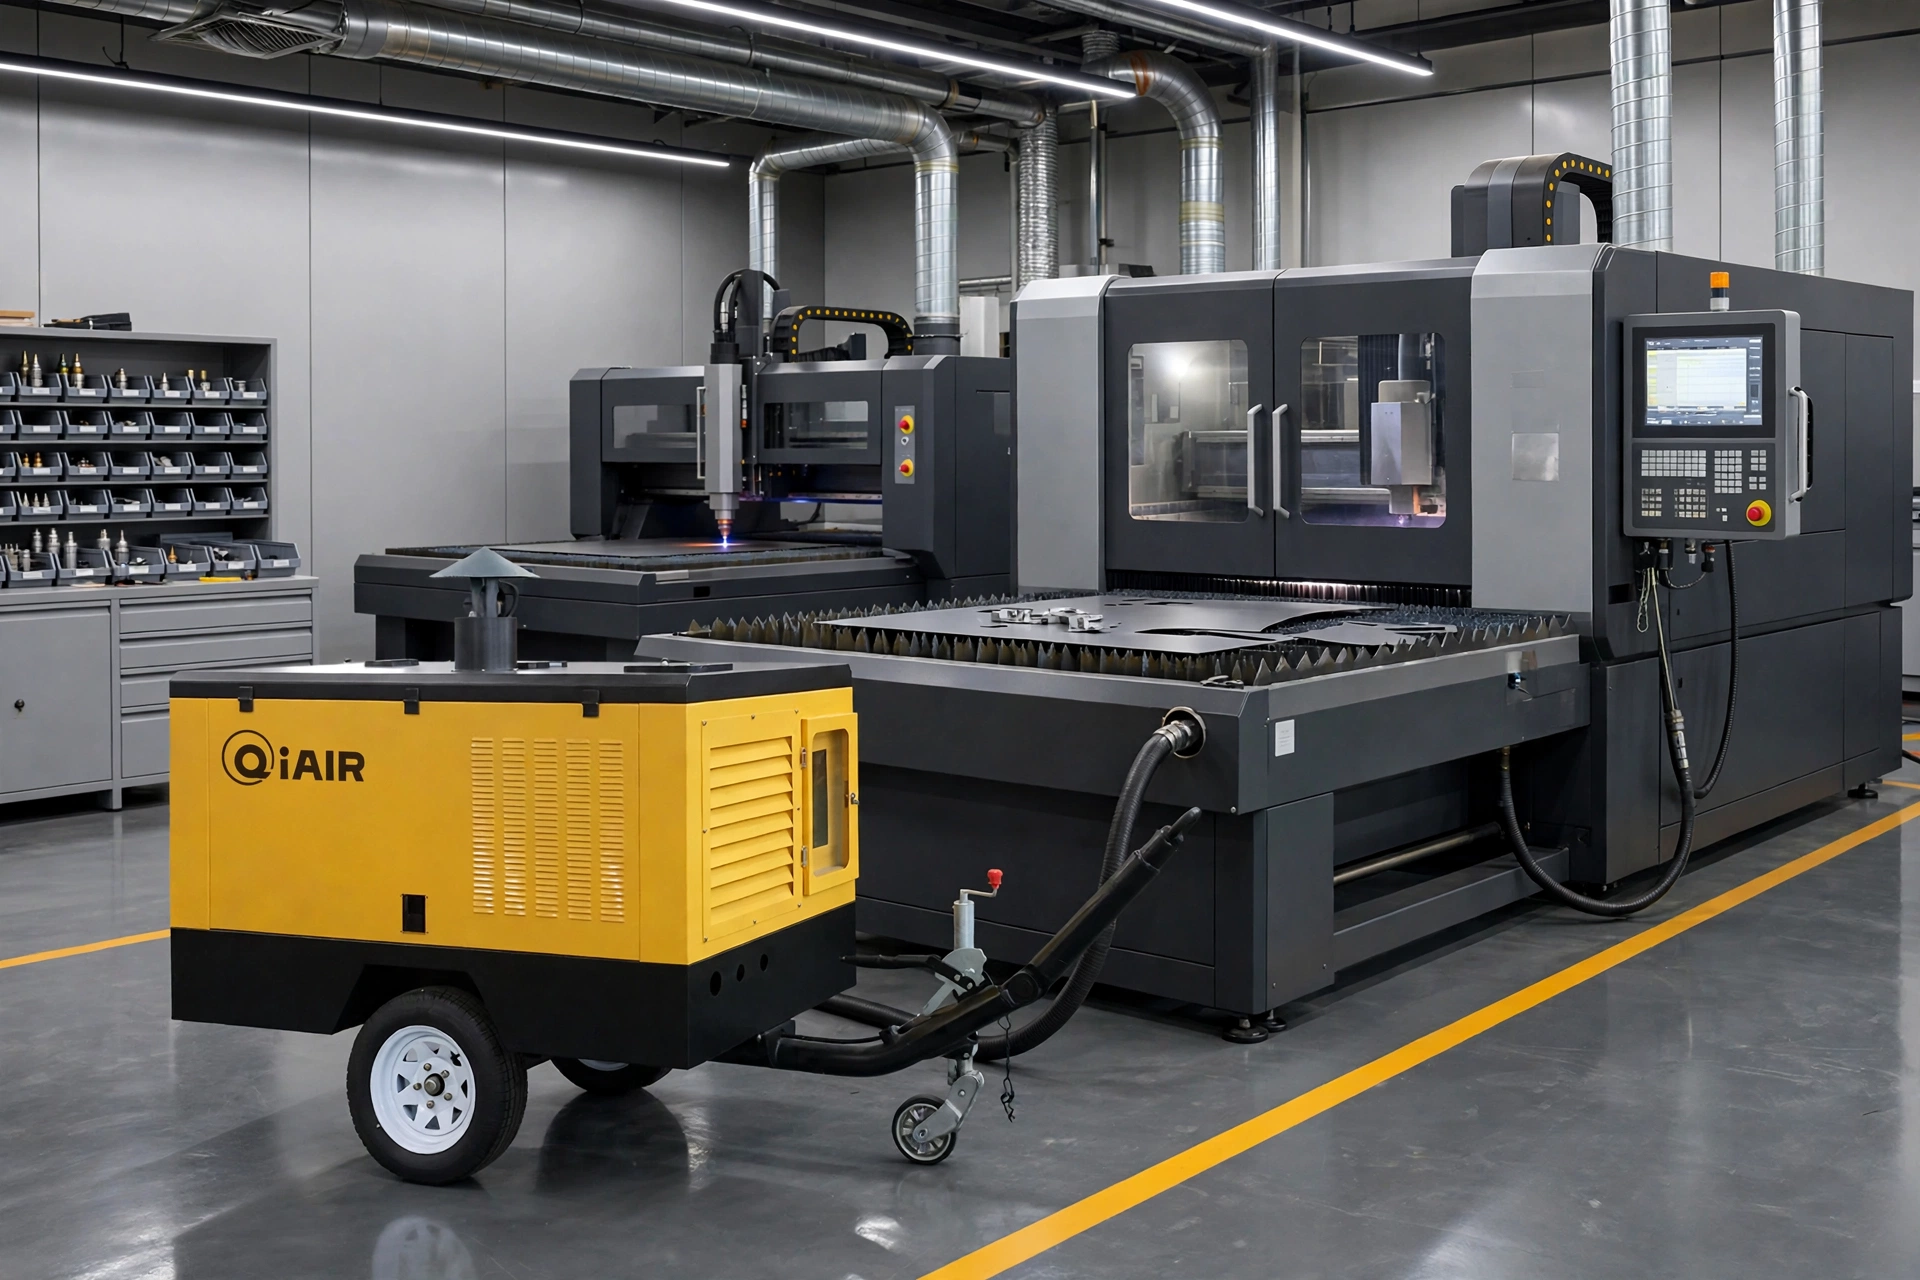
苏州一家钣金厂的激光切割操作工反映:切 12mm 碳钢时,穿孔阶段老是穿不透,换了喷嘴、调了参数还是不行。最后查到空压机房:穿孔瞬间用气量突增,总管压力掉了 0.15MPa,辅助气压跟不上,穿孔质量自然不稳定。
核心要点:激光切割的穿孔阶段对辅助气压稳定性要求高,压力骤降会导致穿不透、挂渣增多。波动主要来自穿孔瞬时用气突增、管路过长过细、多台设备抢气。改善措施包括穿孔工位前加独立储气、配精密稳压阀,以及核对空压机供气余量。
穿孔工艺的气压需求
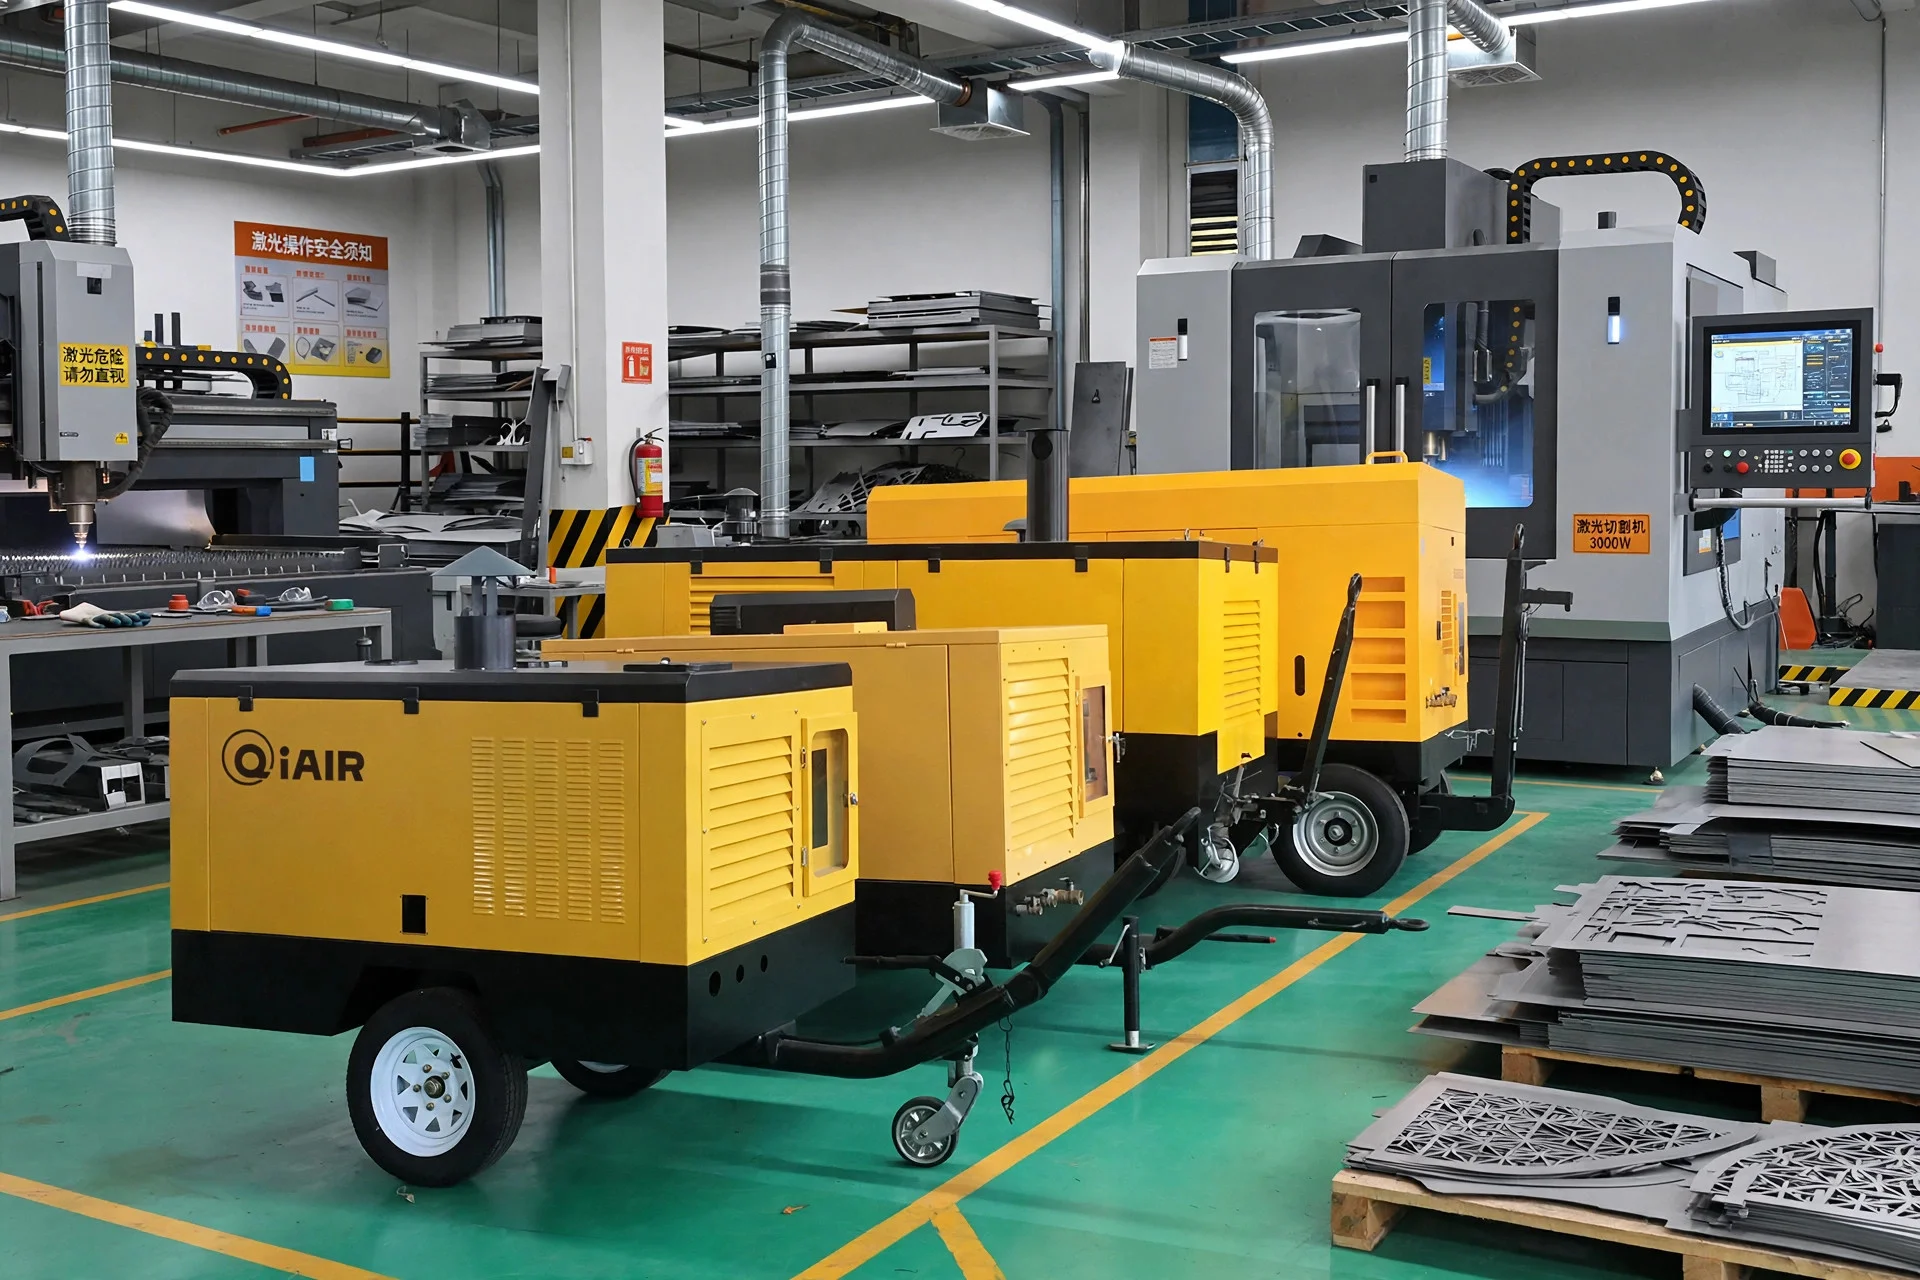
穿孔时需要在短时间内用高压气体吹穿板材,瞬时流量远大于正常切割。气压不足时,熔渣排不出去,孔壁挂渣、穿不透;气压波动时,每个孔的起始条件不一致,批量加工的稳定性就无从谈起。相关产品可参考激光切割专用空压机,供气压力与流量按切割工艺要求匹配。
波动来源分析
1. 瞬时用气突增
穿孔是脉冲式用气,总管压力来不及补充就掉了。看压力曲线:穿孔瞬间有没有明显的"V"形下探,有就说明缓冲不足。
2. 管路压降过大
管路太长、管径偏小、弯头阀门多,正常切割时压降不明显,穿孔大流量一来,压降成倍放大。很多波动问题根子在管路,不在空压机。
3. 多台设备抢气
几台激光切割机共用一套气源,一台穿孔时另一台正在切割,互相干扰。用气高峰叠加时,单台空压机的调节能力跟不上。
改善措施
在穿孔工位前加装独立的小储气罐,就近缓冲瞬时用气;配精密稳压阀,把切割头入口压力锁定;核对空压机排气量是否有足够余量,加载率长期偏高时考虑增容或分路供气。改造后对比穿孔成功率与断面质量,用数据验证效果。
相关阅读
常见问题
穿孔压力和切割压力要分开设吗?
建议分开。穿孔需要更高的压力与流量,切割时再降到工艺值。用减压阀或切割机的气体控制单元分区设定,比全程一个压力更合理。
储气罐加在哪里效果最好?
越靠近用气点越好。工位前的独立小储气罐,缓冲效果远好于只在空压机房加大储气罐,因为后者还要经过长管路的压降。
怎么判断是气源问题还是工艺参数问题?
在切割头入口装压力表,穿孔瞬间看压力掉多少。压力稳定但穿孔不良,查工艺参数;压力明显下跌,先解决气源。这个方法能快速定界。
激光切割的气源问题,建议从切割头入口压力查起,逐级往回排查。QiAir 气大师可为苏州激光加工企业提供供气诊断与稳压方案,咨询电话:0519-88861544,邮箱:sales@qiair.cn。