常州做激光切割的工厂,材料一切换就手忙脚乱:碳钢用空气切得好好的,换不锈钢就得切氮气,气瓶一车车往车间拉,成本居高不下。其实两种辅助气体可以用一套"空压机 + 制氮机"联动系统来供应,切换只需要在控制端操作,气源成本也降得下来。
核心要点:碳钢切割多用压缩空气,成本低、速度快;不锈钢、铝合金切割多用氮气,断面光亮无氧化。空压机同时为空气切割和制氮机提供气源,切换时注意两种气体的压力匹配,管路切换前做好吹扫,避免气体混串影响切割质量。
两种辅助气体的适用场景
压缩空气切割碳钢时,氧气助燃可以提高切割速度,成本也低,是薄板碳钢的主流选择。氮气作为惰性气体,切割不锈钢、铝合金时能避免断面氧化,保持金属本色,适合对外观和焊接性有要求的工件。选哪种气体,本质上看材料与断面要求,而不是"越贵越好"。
联动供气的系统设计
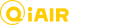
一套联动系统通常包括:螺杆空压机提供基础气源,一路经干燥过滤后直供空气切割,另一路进 PSA 制氮机产出氮气。相关产品可参考激光切割专用空压机,排气压力与气量按切割机头要求匹配。储气罐要按两种气体的峰值用气量分别配置,避免抢气。
压力匹配是关键
空气切割与氮气切割的工作压力段不同,管路设计时用减压阀分区控制,切换气体时同步切换压力设定。压力不匹配是断面质量波动的常见原因,比气体纯度问题更隐蔽。
切换操作要点
切换气体前,先对共用管段做吹扫置换,把残留气体排净;切换后首件做断面检查,确认无氧化色、无挂渣再批量生产。建议把切换流程写成作业指导书,明确吹扫时间、压力设定、首件确认三个动作,避免依赖操作工的经验。
相关阅读
常见问题
制氮机对空压机气源有什么要求?
要求气源洁净干燥:进气含油、含水超标会毒化制氮机的碳分子筛。空压机后要配齐过滤与干燥,定期检测进气质量,分子筛的寿命与气源质量直接相关。
空气和氮气可以共用一条管路吗?
不建议长期共用。两种气体压力段不同、切换吹扫麻烦,还容易混串。条件允许时分开敷设,切换只在气源端阀门操作,更可靠。
氮气纯度不够影响切割吗?
影响。纯度不足时断面会出现氧化色,严重时挂渣增多。定期检测氮气纯度,纯度持续偏低先查制氮机工况与气源质量,再考虑分子筛是否需要更换。
激光切割的气源方案,建议按材料结构、切割厚度、班次安排整体规划。QiAir 气大师可为常州激光加工企业提供空压机与制氮联动的气源方案,咨询电话:0519-88861544,邮箱:sales@qiair.cn。