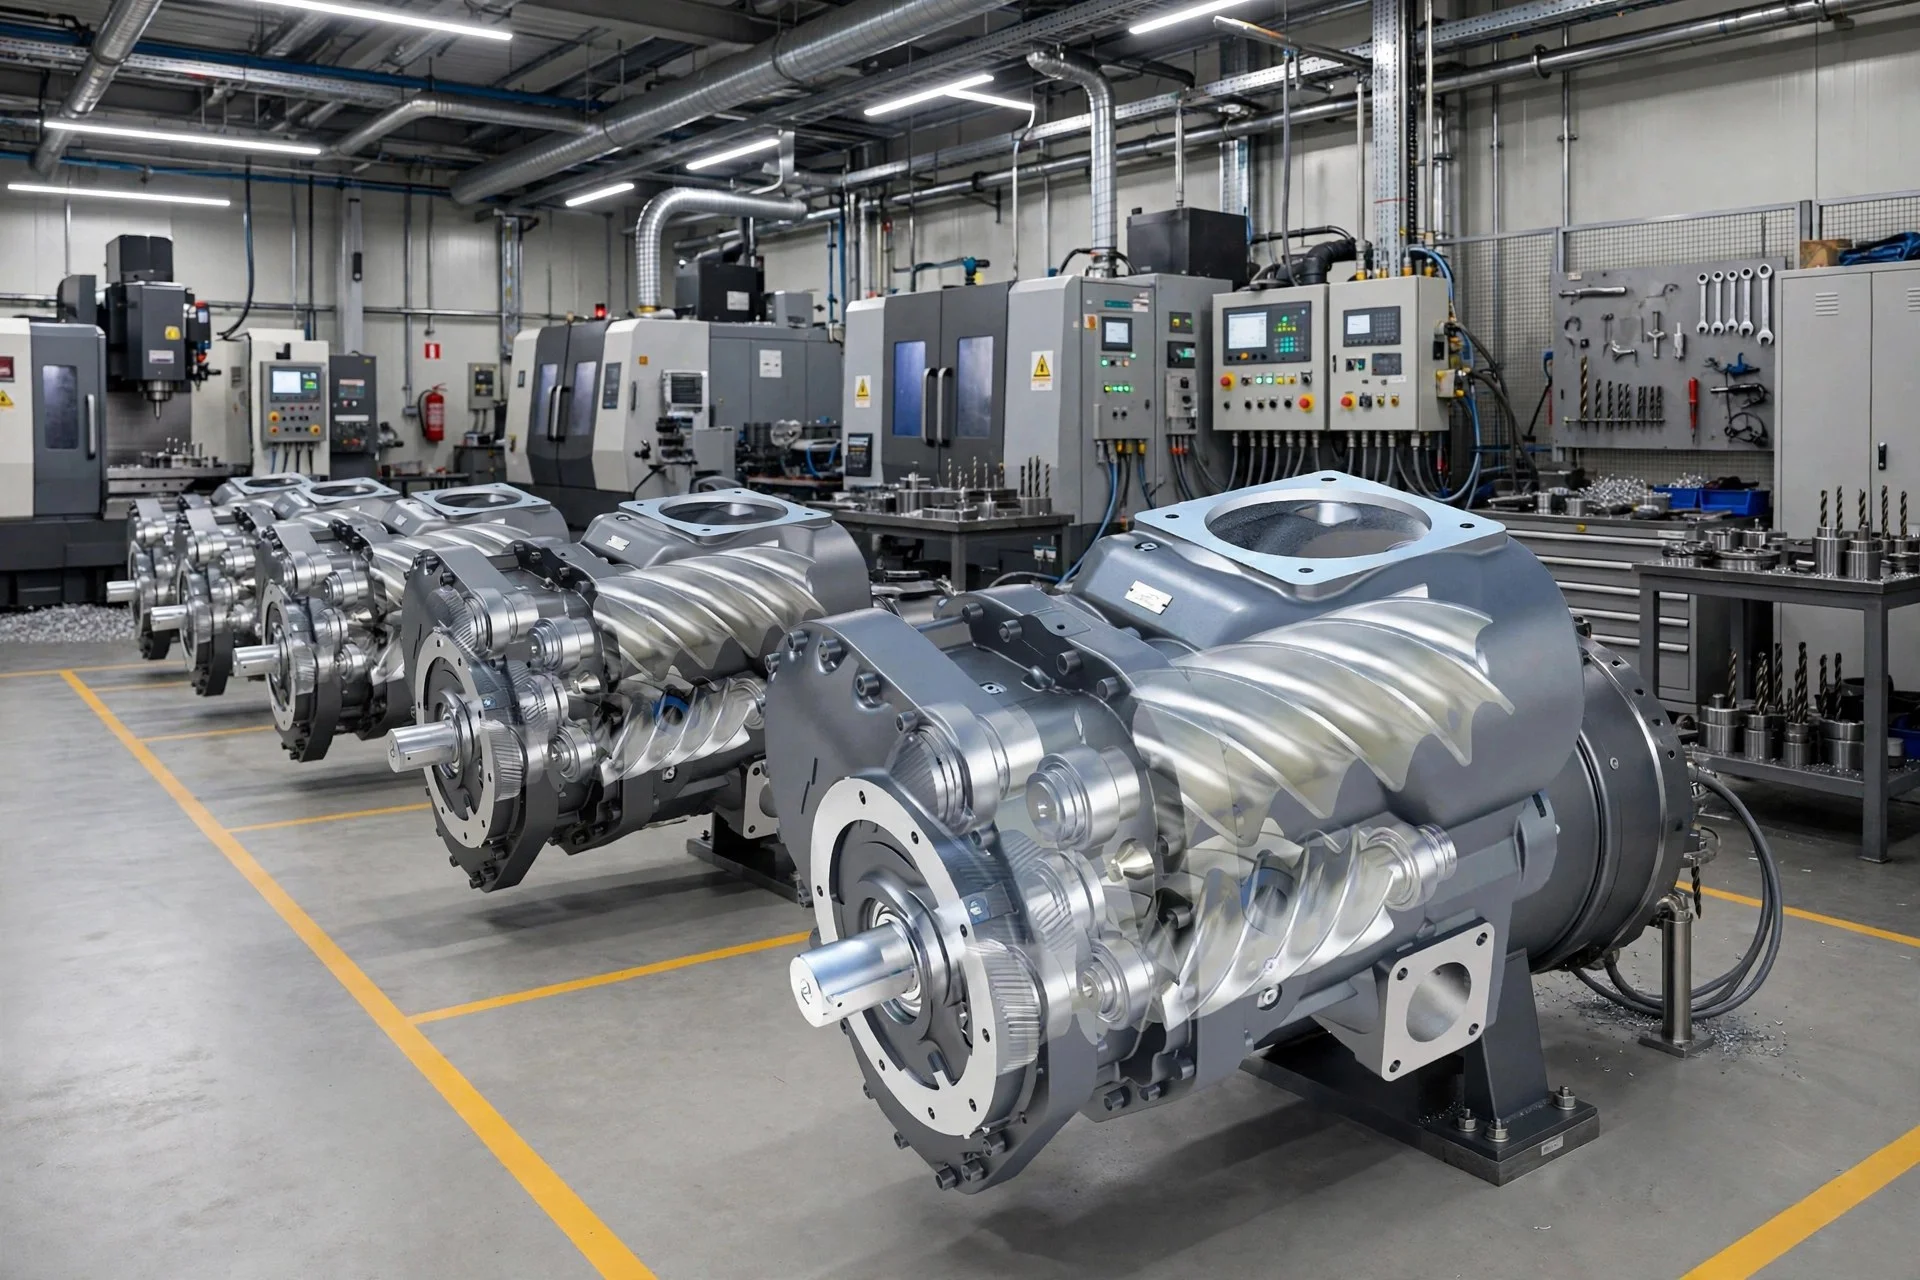
在无锡的机械加工车间里,空压机几乎全年无休:CNC 加工中心的换刀吹气、气动夹具的夹紧与松开、机床的排屑吹扫,都离不开稳定的压缩空气。但这类车间的用气特点是“时大时小”——白班满负荷运转,夜班只开一半设备,换型调试时用气量更低。不少无锡空压机用户都发现,设备大部分时间并没有跑在满负载上,电表却转得一点不慢,这就是部分负载耗电高的典型表现。
- 机械加工车间用气负荷波动频繁,空压机长期处于部分负载区间,空载功耗推高了单位产气电耗;
- 变频改造的三笔账:电费账——转速随用气量调节,部分负载下单位产气耗电下降;稳定性账——供气压力带收窄,气动夹具动作更一致;维护账——软启动减少机械冲击,卸载次数减少;
- 决策前建议连续记录一周的用气曲线与电耗数据,结合负载率与运行小时数再做评估。
为什么机械加工车间容易出现“部分负载耗电高”
机械加工的用气设备大多是间歇运行的:气动夹具只在装夹瞬间耗气,吹气排屑只在加工间隙开启,管网压力因此频繁波动。传统工频螺杆机靠“加载—卸载”来调节产气量,卸载时电机仍在空转,空载电流约为满载电流的 30%~45%,这部分电基本没有产出压缩空气。在 60%~70% 负载率、年运行 6000 小时的工况下测算,空载与低效区间消耗的电量,在全年电费里占了相当大的比例。
(一)电费账:转速跟着用气量走
变频方案的核心逻辑,是让电机转速跟随实际用气量变化:用气多时转速上升,用气少时转速下降,产气量与耗电量同步增减,避免了长时间空转。在 70% 负载、年运行 6000 小时的工况下测算,永磁变频机组相比同档工频机组,单位产气耗电量可降低约两成左右。需要提醒的是,这个数字与车间的负载率分布直接相关,决策前建议连续记录一周的用气曲线与电耗数据,再结合本车间的实际负载率做测算,不要直接套用样本数据。
(二)稳定性账:供气压力带收窄
工频机的压力带通常有 1 bar 上下,加卸载切换时管网压力忽高忽低,气动夹具的夹紧力也跟着波动,对加工尺寸的一致性不利。智能 PLC 控制的变频机组可以把压力带收窄到 ±0.1 bar 左右,管网压力平稳,夹具动作更一致;同时平稳的压力也减少了管网阀门与接头处的泄漏损耗,这部分“看不见的浪费”在老旧管网里往往不小。
(三)维护账:软启动与低转速运行
变频启动是软启动,启动电流小,对电网和机械部件的冲击小;用气量低的时段机组以较低转速运行,进气阀、空滤、油滤的动作频次与负荷都下来了。卸载次数减少,意味着油分芯承受的压力冲击次数也减少。对无锡空压机用户来说,这笔账体现在保养间隔的延长和非计划停机的减少上,长期看同样是一笔可观的费用。
变频方案的技术逻辑:三个关键部件
判断一套变频方案是否扎实,可以看三个部件,这也是无锡空压机选型时值得关注的三个点。
转子线型:压缩效率的基础
转子型线的设计决定了主机的容积效率。经过优化的非对称线型转子,在部分转速下依然能保持较高的压缩效率,这是变频机组在低负载区间仍然省电的物理基础。
永磁变频电机:效率平台宽
永磁同步电机从 30% 至满转速区间内效率变化平缓,而普通异步电机在低负载时效率滑落明显。机械加工车间恰恰长时间运行在部分负载区间,电机的宽效率平台直接决定了节能效果的下限。
智能 PLC 控制:多台联控与数据记录
车间里往往不止一台空压机,智能 PLC 可以做多台联控:按实时用气量自动增减运行机组,避免“多台同时空载”的浪费。同时控制器会记录排气温度、压力、电流等运行数据,为后续的能耗分析提供依据,也让前面说的“记录一周用气曲线”这件事变得容易。
相关阅读
如果您的车间也在为部分负载电耗发愁,不妨先从一周的用气与电耗记录做起。QiAir 永磁变频螺杆空压机支持多台联控与智能 PLC 管理,适配机械加工车间波动用气场景。了解具体型号与技术参数,可访问永磁变频空压机产品页;技术咨询请致电 0519-88861544,或发送邮件至 sales@qiair.cn。
常见问题
变频改造适合所有机械加工车间吗?
适合用气量波动明显、负载率长期低于 80% 的车间,节能空间比较大。如果设备常年接近满负荷运行,变频带来的电费下降有限,建议先记录一周用气曲线,结合负载率分布再判断。
变频空压机在低转速下会影响气源质量吗?
在合理选型的前提下不会。永磁变频电机配合智能 PLC 控制,能把排气压力稳定在设定值附近,压力带可收窄到 ±0.1 bar 左右,气动夹具的动作反而更一致。
老旧工频机是加装变频器,还是直接换变频整机?
两种方式各有利弊。加装变频器投入较低,但要评估原有电机是否为变频电机、低频段的散热与润滑是否满足要求;机龄较长、主机效率已明显下降的设备,直接更换永磁变频整机通常综合效果更好。