无锡不少激光切割加工厂都遇到过类似的烦恼:同一台切割机、同一批板材,断面质量却时好时坏——切口下缘挂渣、边缘带毛刺、切缝粗糙,返工和打磨耗掉不少时间。多数操作人员习惯从切割参数和喷嘴入手排查,却忽略了切割头上方那根气管:辅助气体的压力是否稳定、洁净度是否达标,是断面质量不稳背后容易被忽视的变量。对于配套气源的无锡空压机用户来说,气路设计与后处理配置跟激光器、切割头同样值得重视。
核心要点:辅助气体在激光切割中负责吹除熔渣、冷却切缝并保护光路与镜片,压力稳定性与气体纯度直接影响断面质量。压力波动会造成切口挂渣与毛刺,压缩空气夹带的油、水、尘则会污染镜片、使断面发黑或粗糙。在典型工况下,保持切割气压力稳定、配置冷干机加多级精密过滤的后处理组合,是控制断面质量不稳的基本做法。
辅助气体在激光切割中的作用
激光切割时,辅助气体从切割喷嘴同轴喷出,完成三件事:一是把熔融的金属从切缝中吹出去,防止熔渣重新凝固在切口下缘;二是冷却切缝边缘,减少热影响区;三是在吹气的同时把飞溅的熔渣挡在切割头之外,保护内部的聚焦镜片。氮气、氧气和压缩空气都是常见的切割介质,其中压缩空气切割成本低、速度快,但对气源本身的洁净度要求更高——油水控制不到位,断面容易发黑、挂渣。
压力稳定性:断面质量的隐形变量
切割气压力要与板厚、材质、喷嘴直径匹配:在典型工况下,薄板切割常用中压段,厚板或重载切割则需要更高的压力区间。压力不足,熔渣吹不干净,切口下缘挂渣;压力过高,切缝变宽、气体浪费,还可能引起切口抖纹。比“压力高低”更值得关注的是“压力是否稳定”:气源压力波动会直接传导到切割头,断面质量跟着忽好忽坏。常见波动源包括管网容量不足、用气设备同时启停、机组加卸载频繁,以及储气罐容积偏小。对策是核算好用气量峰值、配足储气容积,让机组在平稳的负荷区间运行。
纯度与洁净度:油、水、尘的三重威胁
压缩空气作为切割气时,油、水、粉尘是三类直接威胁。润滑油蒸汽进入气路,会在切口形成积碳状的黑边,还会附着在镜片上造成热损伤;液态水导致切口锈迹与断面发黑,在湿度大的季节更明显;管道中的锈渣与粉尘则可能直接堵塞或磨损喷嘴。判断气源是否“干净”,可以观察滤芯压差表、定期排放管路冷凝水,以及检查切割头内部是否有油污痕迹。标准做法是切割气路配置冷干机加三级精密过滤,并按压差指示更换滤芯,而不是等到切割质量出问题才排查气源。
油水超标的典型症状
如果换喷嘴、调参数都无法消除挂渣和断面发黑,建议把排查重点放到气源:取一段气路末端的气,用白纸或白色滤膜吹气观察是否有油斑、水雾。这种由气源引发的切割质量问题,调整工艺参数往往收效甚微。
激光切割专用空压机的配置特点
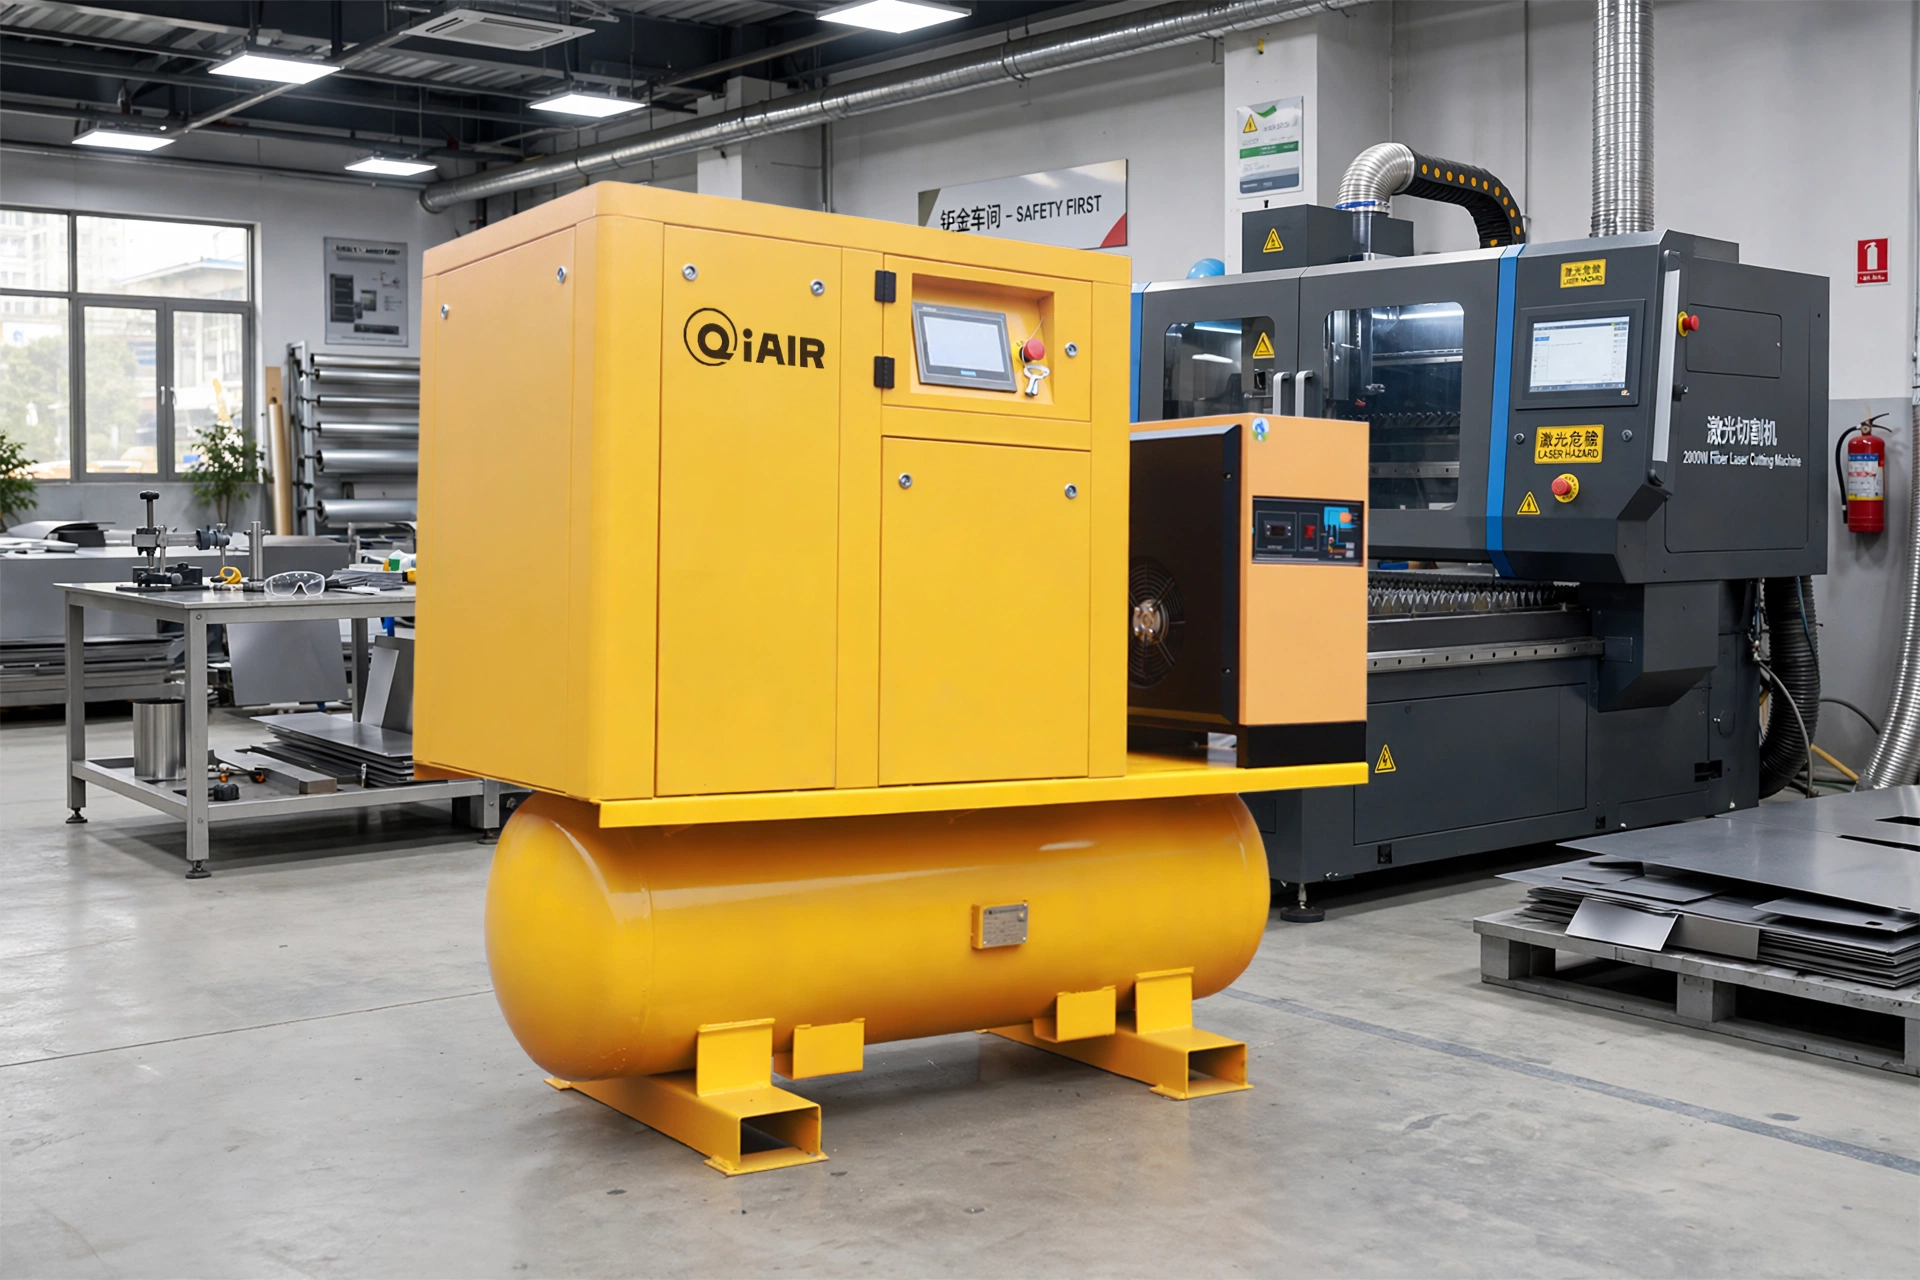
激光切割专用机组是针对切割工况匹配的产品:压力段覆盖切割气常用区间,后处理按切割气洁净度要求成套配置,机组集成度高、占地紧凑,方便布置在切割车间旁。激光切割专用空压机适合以激光切割为主业、用气工艺相对固定的加工厂;若车间同时有喷砂、气动工具等波动较大的用气需求,建议让切割气路独立成环,避免互相干扰。对能耗敏感的用户,还可以考虑双级压缩永磁变频空压机,其变频调节有助于在用气量波动时保持压力平稳。
如需根据板厚与切割工艺核算用气量、选配机型与后处理方案,可致电气大师 0519-88861544,或发邮件至 sales@qiair.cn,获取针对性的配置建议。
常见问题
激光切割用气压力不稳怎么办?
先排查三个环节:用气量是否超过机组额定排气量、储气罐容积是否偏小、管网是否存在泄漏或管径不足。若峰值用气量长期接近机组上限,建议增容或分路供气,让切割气路独立稳定运行。
切割断面发黑、挂渣,换了喷嘴也没用,可能是什么原因?
优先怀疑气源洁净度:检查冷干机运行状态、精密过滤器滤芯压差,以及管路低点是否有积水。压缩空气中的油水进入切割气路,会在切口形成黑边和挂渣,这类问题调参数通常解决不了。
普通空压机加后处理,能直接当切割气源用吗?
可以,但要满足两个条件:排气压力要覆盖切割工艺要求的区间,且后处理必须达到切割气洁净度要求(冷干机加多级精密过滤)。如果车间用气波动大,建议切割气路独立成环,避免其他设备启停带来的压力波动。