常州一家做精密零件的车间,加工中心白天跑得好好的,一到换班前后,尺寸就开始漂。查刀具、查程序都没找到原因,末端压力表一接才看出来:主管压力在 0.72 到 0.85 MPa 之间来回晃,气动夹具的夹紧力跟着变,主轴气封的气量也不稳。精密加工怕的不是压力低一点,而是压力一直在变。
核心要点:精密加工气源波动先查末端实测压力,而不是只看空压机出口表;稳压靠储气容积、稳压阀和变频跟随三层配合;换班、用气高峰时段要单独留出压力记录;夹具和气封用气要与吹扫、气动工具用气分开评估。
波动先从末端查起,不要只盯着机房
机房出口压力稳,不代表加工中心门口的压力稳。中间隔着主管、支管、过滤器和干燥机,每一段都会吃掉一部分压力。现场排查可以按这个顺序走:先在波动时段同时记录机房出口、车间主管末端和加工中心进气口三个点的压力,三个表的时间要对齐;再看过滤器前后压差,压差超过 0.05 MPa 就说明滤芯该换了;然后看同一时段还有哪些大用气设备在动作,比如集中吹扫、气动扳手批量使用,这些都会把主管压力瞬间拉下来。
还有一种波动容易被忽略:冷干机在高温时段制冷跟不上,出口露点上升,管道里出现冷凝水,气流带着水走,末端压力表指针会抖。遇到这种情况,先看机房进气温度和冷干机蒸发温度,不要急着调高空压机压力设定,调高设定只会让能耗跟着上去,波动的根子还在。
稳压搭配:储气、稳压阀、变频各管一段
储气罐管的是短时间冲击。加工中心换刀、夹具集中动作那种几秒到几十秒的用气尖峰,靠储气罐放气顶过去,比让空压机频繁加卸载划算。储气容积不够时,尖峰一来压力就掉,尖峰一过压力又冲上去,尺寸波动就是这样来的。稳压阀管的是支路分配:把精密加工支路单独设一个稳压阀,阀后压力锁定在工艺需要的区间里,车间其他支路抢气时,这一路受到的影响会小很多。
变频跟随管的是班次变化。白班满负荷、夜班只开两台设备,用气量差几倍,定速机只能靠加卸载硬扛,压力带宽天然就宽。永磁变频机组可以根据主管压力信号调转速,用气少了就降下来,用气多了再提上去,压力带可以收得更窄。调的时候注意一点:变频机的压力带不要设得过窄,过窄会导致转速频繁大幅波动,反而让控制不稳,留 0.03 到 0.05 MPa 的带宽通常更耐用。
转子与控制配合:为什么波动和主机也有关系
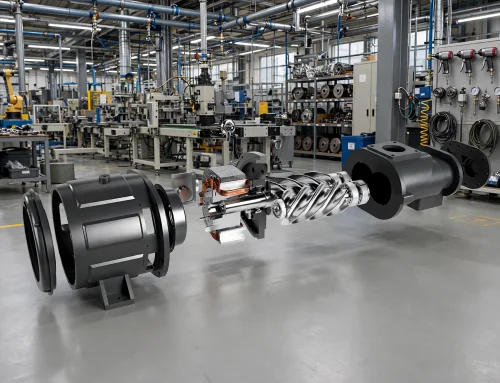
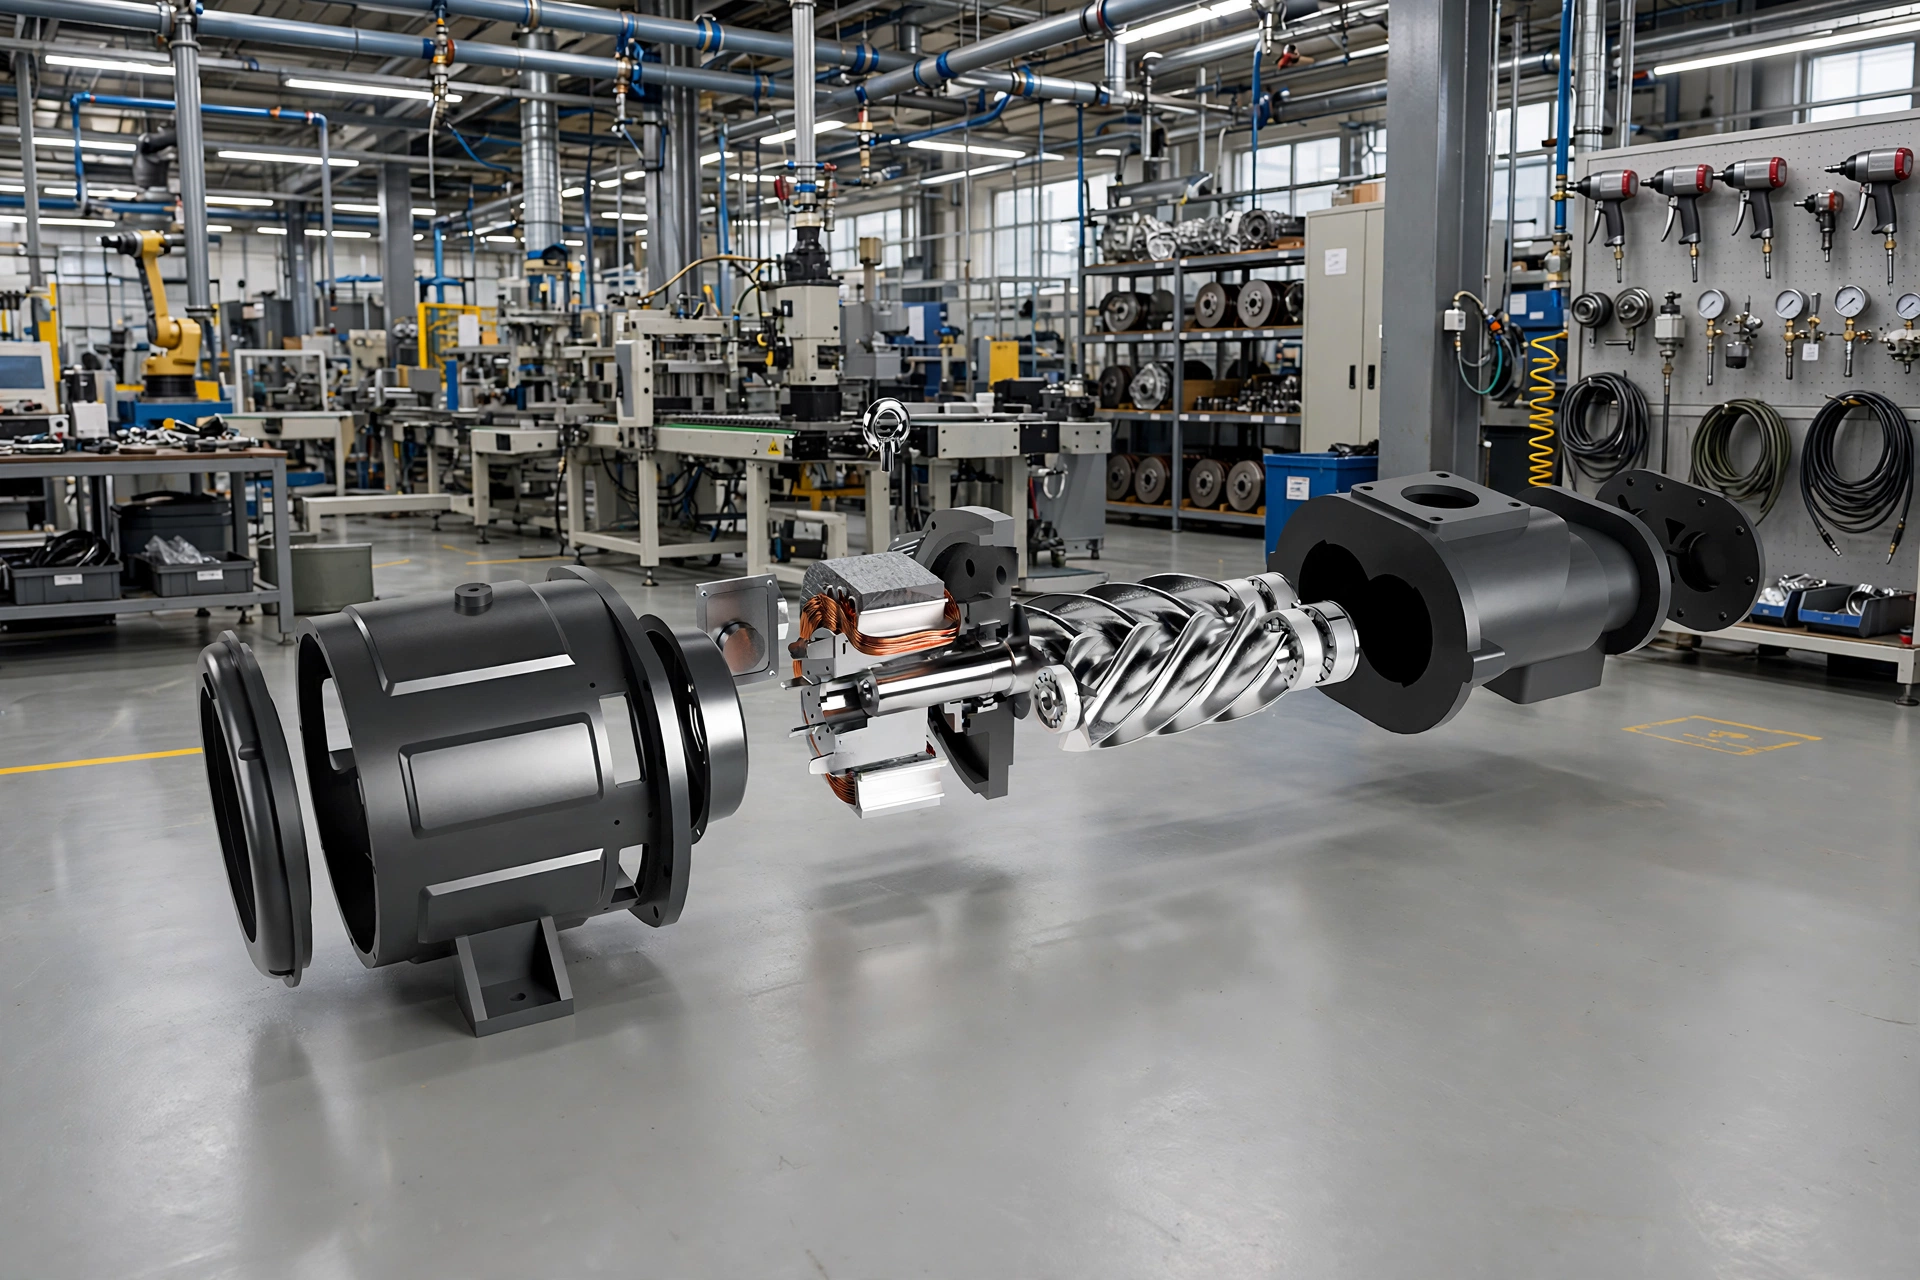
螺杆主机的转子线型决定了在部分负荷下的容积效率表现,型线配合不好,低转速段内容积损失会放大,变频跟随的效果也会打折。智能 PLC 在这里的作用是把压力、温度、运行时间这些信号放在一起判断:压力掉得快,先判断是真实用气增加还是滤芯堵塞;排气温度偏高,先看冷却和进气温度,再决定是否降载。把这些判断写进控制逻辑,值班人员就不用凭感觉调参数。
容易踩的三个坑
一是把所有用气点都挂在同一根支管上,精密加工、吹扫、气动工具混用,吹扫一开,夹具压力立刻受影响。二是储气罐装了却不排水,罐底积水占了容积,等于储气罐越用越小。三是只在白天测压力,夜班和换班时段没人记录,波动规律抓不到,调参数只能靠猜。建议连续记两周压力曲线,标出换班、集中吹扫、大设备启停的时间点,规律出来了,稳压方案才有依据。
相关阅读
常州机械加工空压机气动夹具夹紧力不足:供气检查;无锡机械加工空压机刀具冷却气路压力波动:末端检查。
常见问题
问:精密加工车间主管压力波动控制在多少比较合适?
答:要看工艺要求,一般建议先把末端波动幅度记下来,再定目标。夹具和气封对波动敏感的场合,末端波动幅度收窄到 0.03 MPa 以内是一个可以努力的方向,具体数值要结合设备说明书和实测来定。
问:储气罐越大越好吗?
答:不是。容积要和用气尖峰的量匹配,过大占用场地、增加排水和检测工作量,过小顶不住尖峰。可以先算尖峰时段的用气量,再按 1 到 2 分钟的缓冲量来估算。
问:变频机能直接解决波动吗?
答:变频跟随能收窄压力带,但管网压降大、滤芯堵塞、支路混用这些问题还在,波动还是会传到末端。先把管网和过滤环节理顺,变频的效果才出得来。
如果车间正在被气源波动、压降或者气源品质问题拖住,可以先把用气点清单、管网走向和近一个月的压力记录整理出来,再对照选型。QiAir 气大师提供变频螺杆式空气压缩机、双级压缩永磁变频空压机、无油空气压缩机以及激光切割专用空压机,咨询电话 0519-88861544,邮箱 sales@qiair.cn。