刀具冷却气路靠压缩空气带走切削热量,气路压力波动时,冷却效果可能不稳定,刀具磨损可能加快。车间遇到刀具问题时,往往会先怀疑刀具材质或切削参数,但冷却气路供气波动时,换刀具的效果有限,需要结合供气环节一起看。
核心要点:刀具冷却气路压力波动先看压力曲线与加工节拍的对应关系:记录压力波动时段、核对冷却气路支管状态、结合加工设备运行记录判断原因,再决定处理措施。
压力曲线与加工节拍:波动来自哪里
多台设备同时用气会叠加波动
多台加工设备同时用气时,瞬时用气量叠加,系统压力出现短时低谷,冷却气路压力随之波动。记录压力曲线与设备运行节拍,看看低谷时段是否与多台设备同时运行重合。
支管状态会影响末端压力感受
冷却气路支管过长或接头漏气时,末端压力波动感受会被放大。检查支管走向与接头状态,看看有没有漏气或压降偏大的管段。
末端检查:冷却气路的应对环节
在冷却气路入口处接压力表,加工时记录压力读数,再与系统总管压力对比:两者差值较大时,说明压降发生在中间环节。
冷却气路阀门与喷嘴状态要核对
冷却气路阀门开度不足或喷嘴堵塞时,冷却气量可能不足。检查阀门开度与喷嘴状态,堵塞或开度不足时及时清理或调整。
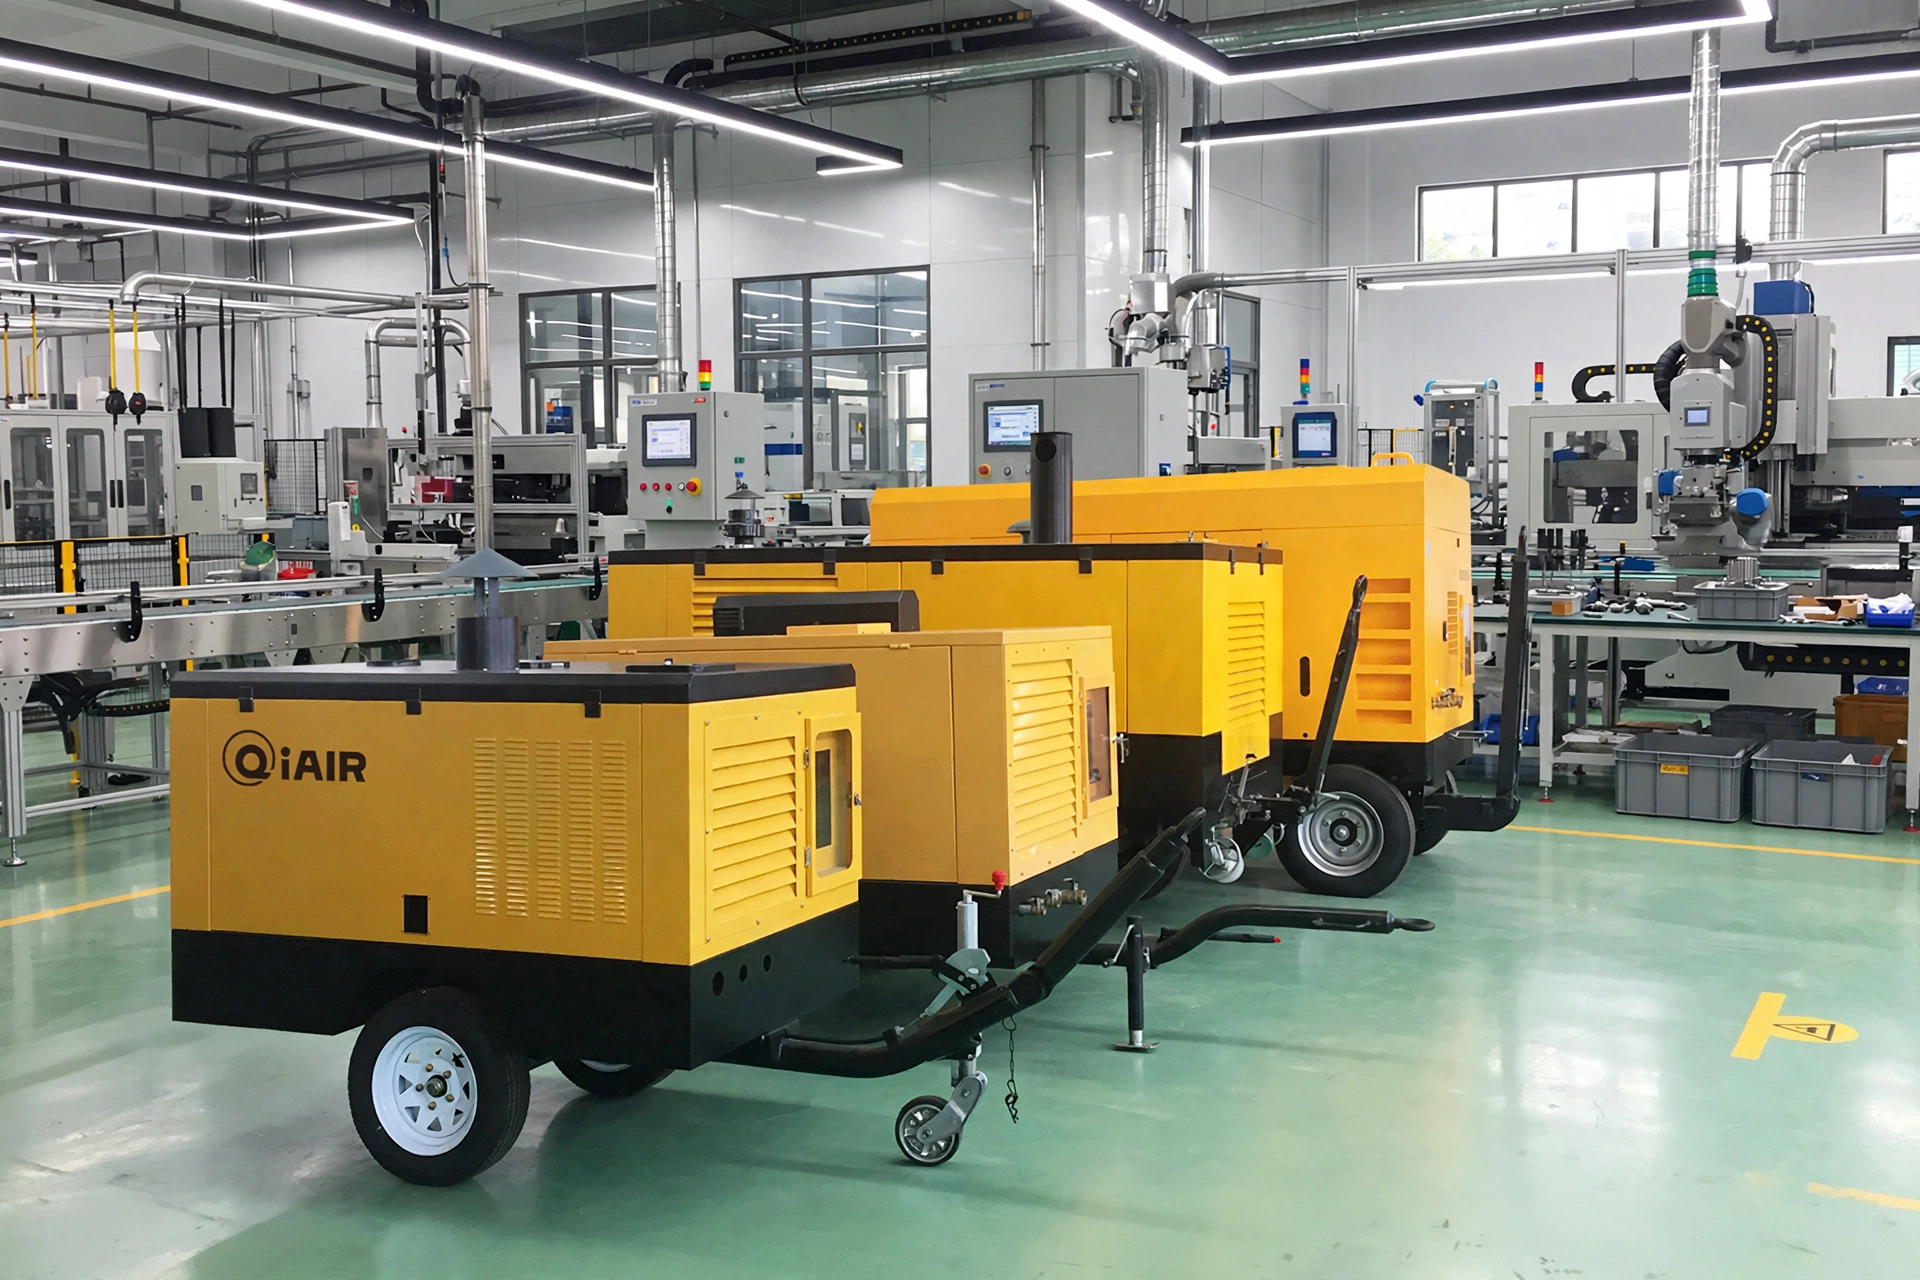
在选型或改造时,可参考变频螺杆空压机一类的产品思路:按实际用气曲线匹配排气量与压力,留出合理的调节余量,而不是按铭牌数值直接套用。
如果您在江苏地区经营相关工厂,想结合实际工况评估空压机配置或排查方案,欢迎联系 QiAir:电话 0519-88861544,邮箱 sales@qiair.cn。我们可以结合您的用气设备、管网现状和运行数据,给出针对性的建议。
常见问题
刀具冷却气路压力波动,刀具磨损一定会加快吗?
不一定。波动较轻或冷却气量仍在允许范围内时,刀具磨损变化可能不明显。以刀具使用记录与压力记录对照判断。
冷却气路压力正常,刀具仍磨损较快怎么办?
再看切削参数、刀具材质与冷却气量:冷却气量不足或切削参数不匹配时,刀具磨损同样会加快。结合加工记录一起判断。
无锡机械加工车间冷却气路波动,和管网漏气有关吗?
有可能。管网接头漏气时,末端压力下降,冷却气路波动感受会更明显。结合听漏检查与压力对比判断,看看漏气环节占比。