冷却风机异响是车间里容易被拖着的问题:声音不大,机器还能转,大家就先记下来、等检修再说。等到声音变大再去看,往往已经是轴承磨损或者叶片出了问题,冷却效果也跟着下来了,排气温度一高,空压机就开始降载甚至跳停。无锡一家机械加工厂的风机就是这样,从轻微异响拖到振动明显,停机换轴承花的时间,比早期处理多出好几倍。
核心要点:冷却风机异响先分辨声音类型,再决定查轴承、叶片还是动平衡;振动值要和历史数据比,单次数值意义有限;冷却效果下降和排气温度上升是异响之外的并行信号;带电带压检查要按安全顺序来。
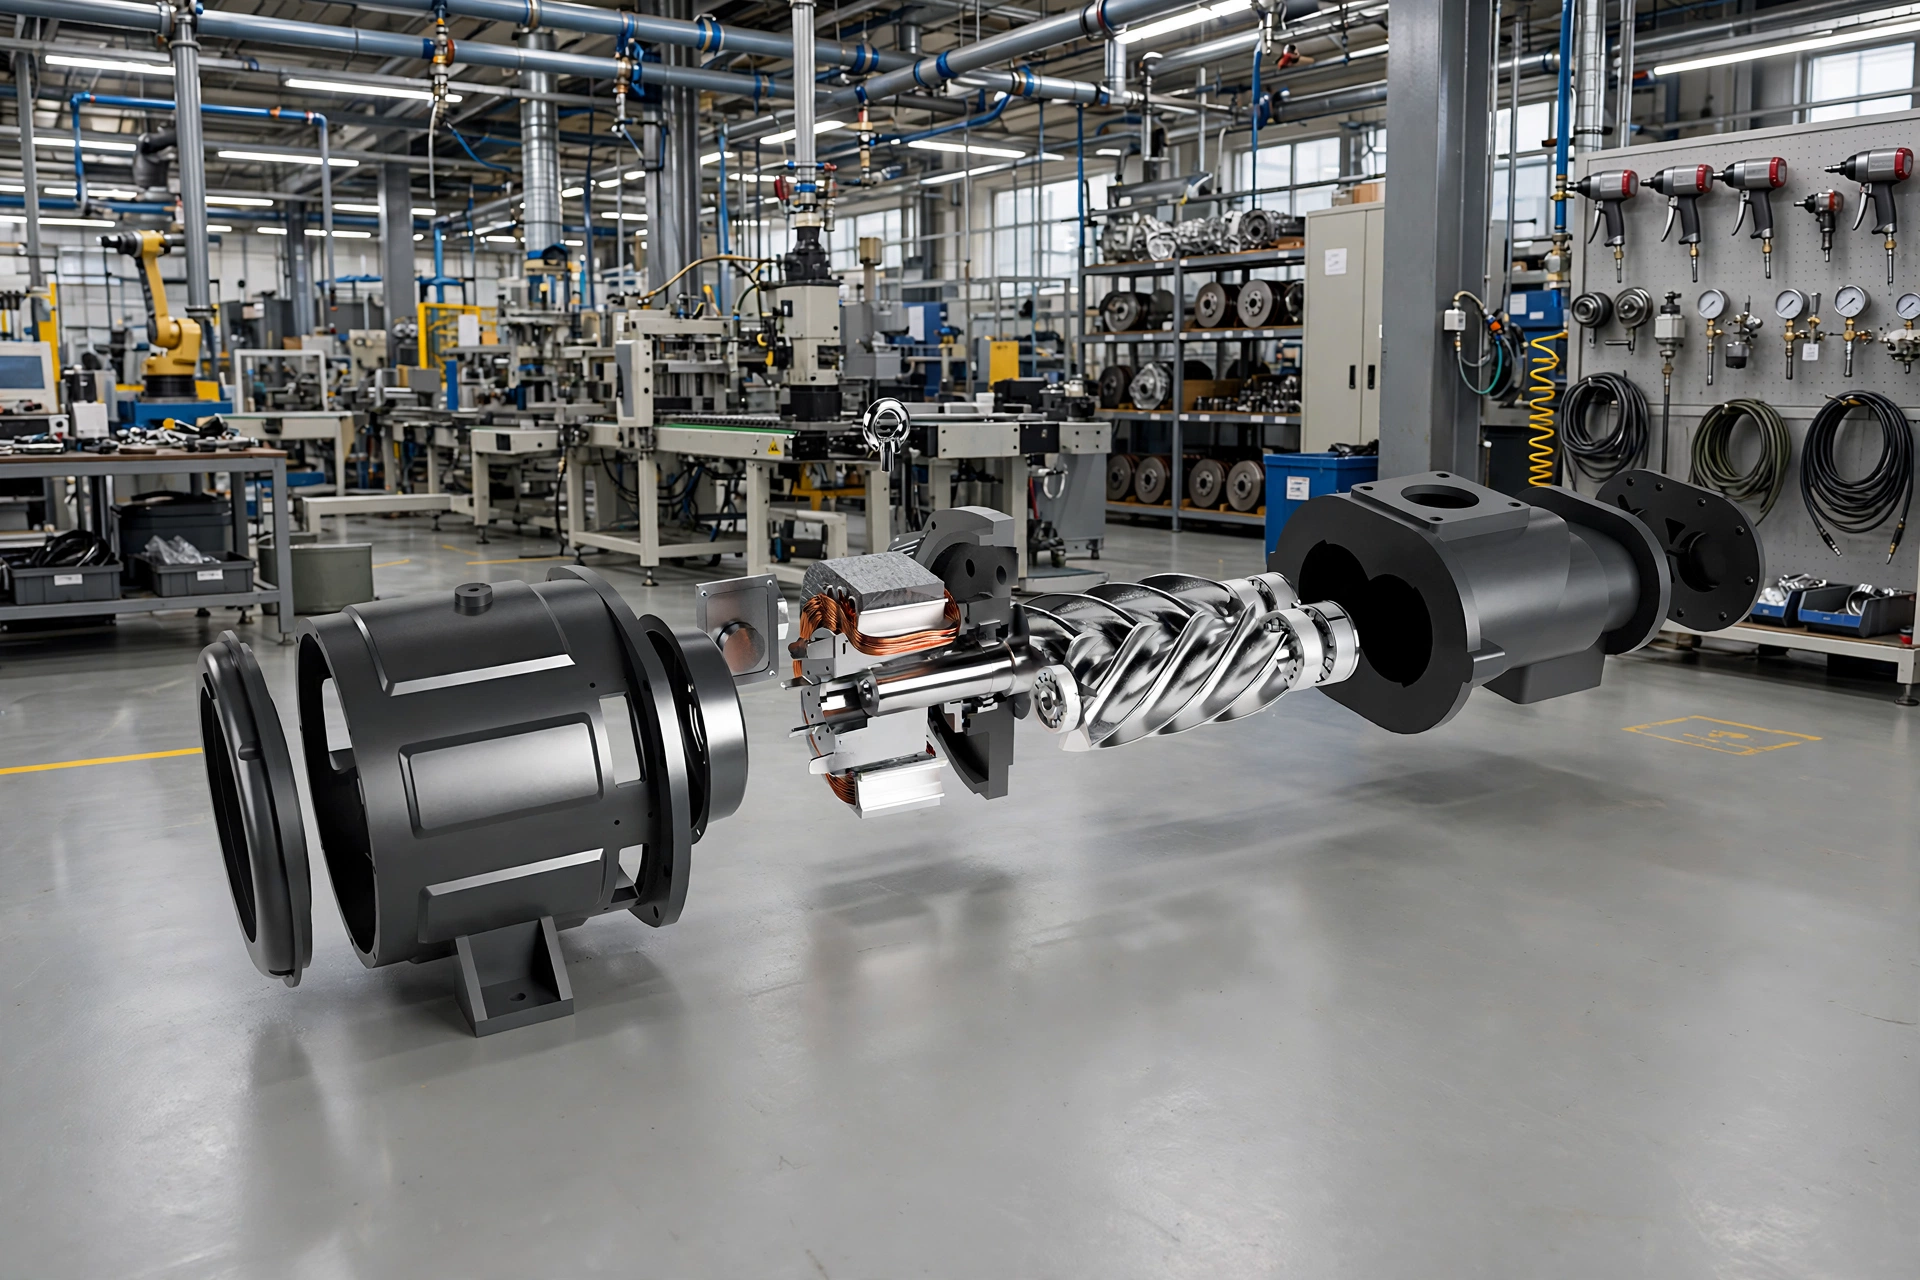
先听,再测:异响分辨的三类声音
轴承损坏的声音通常是持续的沙沙声或者周期性的咔哒声,转速变化时声音频率跟着变;叶片积灰不均或者叶片变形,声音更像是低频的嗡嗡声伴随振动;风机与电机对中不好,声音会随负载变化,加载时明显、卸载时减轻。分辨声音类型不是为了确诊,而是为了决定先查哪一项,查的时候带上听诊棒或者振动仪,比凭耳朵记更可靠。
振动检查要测点固定:每次都在同一个轴承座位置测,数值才有可比性。单次振动值偏高不一定说明马上要停机,要看趋势:连续三次测量都在上升,或者一次比历史均值高出一大截,就要安排检修窗口了。振动值、排气温度、冷却器前后温差记在同一张表上,风机问题和冷却问题之间的关系会更清楚。
动平衡检查:什么情况下要做
叶片清灰后振动仍然大、叶片没有明显变形但振动随转速上升而增大,这两种情况可以考虑动平衡问题。动平衡检查要在停机状态下做:清理叶片积灰,检查叶片有没有裂纹、松动,检查风机与电机的对中,确认无误后再做平衡校正。校正需要专用设备和配重,现场没有条件时,把风机拆下来送修比在现场凑合调更稳妥。
积灰是机械加工车间的高发原因。车间粉尘、油雾附着在叶片上,分布不均就会破坏平衡,振动随之而来。清理周期要按车间粉尘情况定,粉尘大的车间,清理周期要比厂家建议的更短,清理后要重新测振动,确认振动回落到历史水平,而不是只看叶片干净了就收工。
冷却链条:风机问题会传导到主机
冷却风机转速不够或者风量不足,冷却器散热能力下降,排气温度上升,润滑油温度也跟着高,主机运行工况就变差了。永磁变频机组在排气温度偏高时会通过 PLC 降载保护,产量和气量都会受影响。所以风机异响不是风机一个人的事,它是冷却链条上的一个环节,处理优先级要按排气温度趋势来定:排气温度已经在往上限走,检修窗口就要提前。
不停产排查的安全顺序
运行中检查只做外部项目:测振动、测温度、听声音、看冷却器脏堵情况。涉及拆卸、清理叶片内部、动平衡校正的项目,必须停机、断电、泄压后做,风机停转确认后再动手。车间常见的违规操作是风机还在转就伸手清理护罩内的积灰,这个顺序不能错。再急的产量,也不能用这个方式换时间。
相关阅读
无锡机械加工空压机刀具冷却气路压力波动:末端检查;常州机械加工空压机气动夹具夹紧力不足:供气检查。
常见问题
问:风机异响但振动值还正常,要停机吗?
答:可以先加强监测,缩短测振周期,同时查轴承润滑和叶片积灰,振动趋势上升或者排气温度跟着上升时再安排停机。
问:叶片清灰后振动没下来,下一步查什么?
答:查轴承磨损、对中和叶片变形,排除这几项后再考虑动平衡校正,不要直接加配重。
问:冷却风机可以临时用其他风机代替吗?
答:风量、风压和安装尺寸要匹配,临时替代要确认排气温度能控制在正常范围,并尽快恢复原配风机。
如果车间正在被气源波动、压降或者气源品质问题拖住,可以先把用气点清单、管网走向和近一个月的压力记录整理出来,再对照选型。QiAir 气大师提供变频螺杆式空气压缩机、双级压缩永磁变频空压机、无油空气压缩机以及激光切割专用空压机,咨询电话 0519-88861544,邮箱 sales@qiair.cn。