激光切割车间的空压机有个典型特征:用气极不连续。切割头工作时需要大流量高压气体辅助,换板、定位、待机时用气量骤降。南京不少钣金加工厂的设备主管发现,自家空压机一天里频繁加卸载,加载时间占比很低——也就是开机率低,大量时间处于空载运转,白白耗电。更麻烦的是,频繁的加卸载切换还会加速进气阀、接触器的磨损。开机率低不是操作问题,而是供气系统与用气特性不匹配的信号。
核心要点:激光切割用气间歇性强、峰值流量大,空压机开机率低的主因是机型与用气节奏不匹配。改善方向是:合理配置储气容积削峰填谷,优化压力带与加卸载参数,评估多机联控或变频机型,让供气能力跟随实际用气波动。
激光切割用气的三个特点
其一,压力高:光纤激光切割常用氮气或压缩空气辅助,压力需求可达 10bar 以上,厚板切割更高;第二,流量波动大:穿孔瞬间流量大,空程时几乎为零;第三,洁净度要求高:辅助气体直接参与切割,油和水会影响断面质量。传统按峰值流量选一台工频空压机的做法,在平均用气量远低于峰值时,必然导致开机率低下、空载耗电严重。
开机率低的真实代价
空载运转的空压机仍在消耗相当比例的电能(与机型和卸载方式有关),却没有产出任何有效压缩空气。长期低开机率运行,还意味着频繁的加卸载循环,对进气阀、最小压力阀、电机接触器都是额外的机械与电气冲击。算总账时,不能只看设备采购价,要把年空载电耗和维护成本一起算进去。
储气系统:用容积削峰填谷
加大储气罐容积是较为直接的改善手段:用气高峰时由储气罐补充,低谷时空压机有充足时间加载打满,减少加卸载次数。储气罐的配置要按用气曲线的峰谷差来计算,而不是按经验拍脑袋。对于激光切割这种脉冲式用气,还可以在主管路上增设稳压罐,缓冲穿孔瞬间的压力跌落,改善切割断面的稳定性。管路本身的容积也可以利用起来,合理布置管径和走向,相当于增加了系统储气量。
压力带与加卸载参数的优化
加卸载压力带的设置直接影响开机率:压力带过窄,加卸载频繁;过宽,则平均供气压力偏高、能耗增加。要在两者之间找平衡,结合切割工艺允许的压力波动范围来设定。有些控制系统支持根据用气量自动调整运行模式,这类功能在用气波动大的激光切割场景下价值明显。
机型选择:变频与多机联控的思路
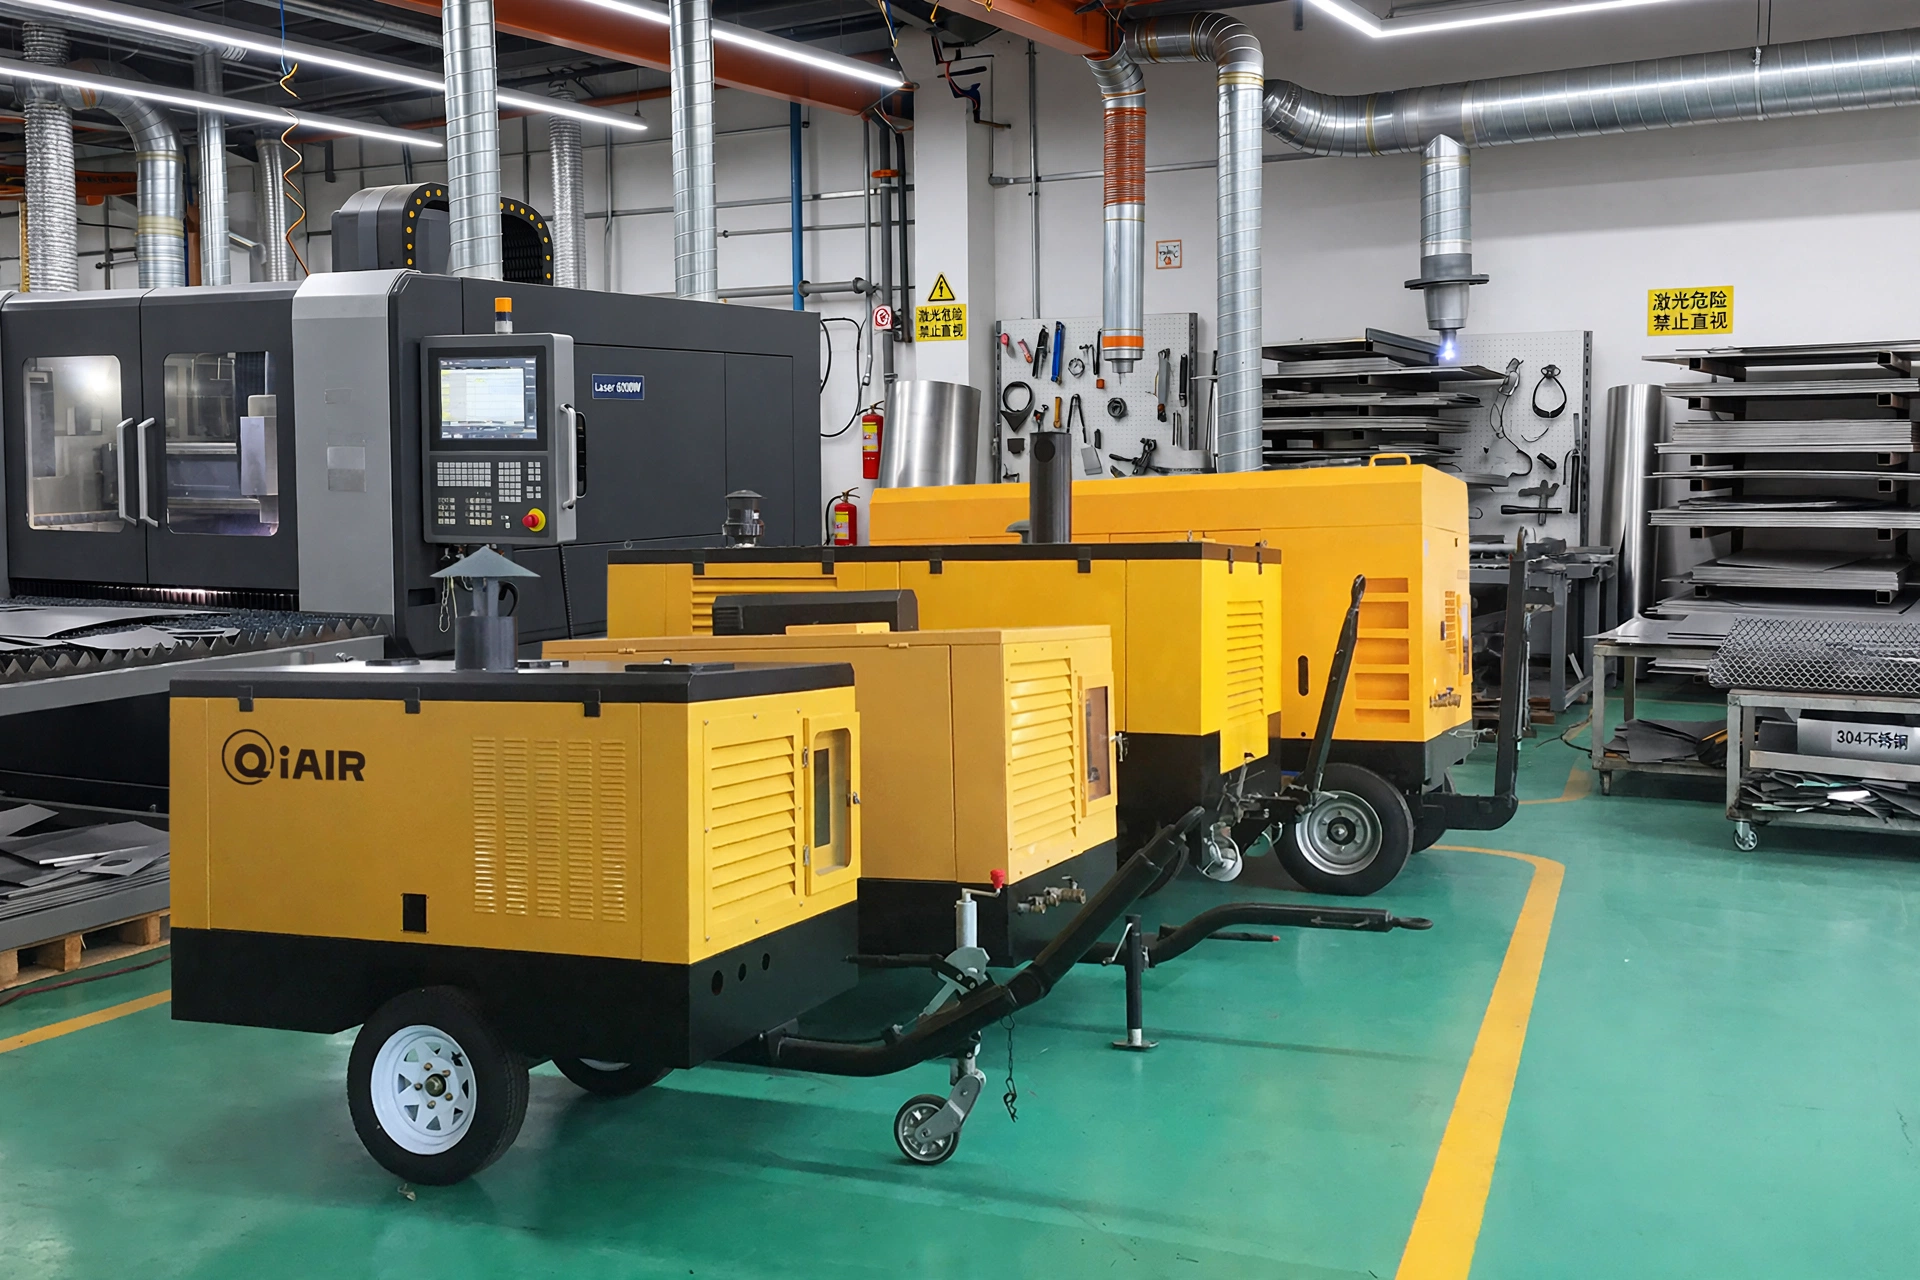
对于用气波动大的激光切割车间,变频机型是更匹配的选择:转速跟随用气量变化,避免了频繁加卸载,空载损耗大幅降低。另一种思路是多机联控:用两台或多台较小机组代替一台大机组,根据用气量自动投切,始终让运行的机组处于较高的负载率区间。两种方案各有适用场景,变频适合波动频繁但连续的用气,多机联控适合班次分明、用气量阶梯变化的工厂。可以参考激光切割专用空压机产品线,结合自身用气曲线做选型评估。
改造还是新增:决策逻辑
已有工频机且开机率低的工厂,先做一周的用气量与电耗监测,拿到真实的负载曲线再决策。如果峰值与均值差距大、设备尚新,优先考虑增加储气、优化控制参数;如果设备老旧、能效本就偏低,则评估更换为变频机型的综合回报。监测数据是决策的基础,没有数据支撑的改造容易走弯路。
如果您在南京经营激光切割加工业务,想优化空压机的开机率与能耗,欢迎联系 QiAir:电话 0519-88861544,邮箱 sales@qiair.cn。我们可以帮您分析用气曲线,给出储气配置与机型选型的建议。
常见问题
激光切割空压机的储气罐要配多大?
没有统一答案,要按用气曲线的峰值流量、持续时间来计算。经验做法是先按现有配置记录一周的压力波动和加卸载频率,再推算需要的缓冲容积。罐体还要符合压力容器相关规范,选购时确认制造资质和检验报告。盲目加大并非越划算,占地和初投资也要权衡。
开机率多少算正常?
这与用气特性强相关,没有放之四海皆准的标准值。连续稳定用气的工厂,开机率可以很高;激光切割这类间歇用气,开机率天然偏低。更有意义的指标是单位产气量的电耗:记录一段时间的总电耗和有效供气量,算出每立方压缩空气的电耗,再与行业常规水平或改造前后对比。
南京空压机用户:多台小机组还是单台大机组更适合激光切割?
看用气量的分布形态。如果工厂有多条切割线、用气量呈阶梯变化,多机联控更灵活,能始终保持较高的单机负载率;如果只有一两台切割机、用气波动频繁但总量不大,一台变频机型加足量储气可能更简洁。决策前建议先做用气量监测,用数据说话。