激光切割车间里,压缩空气干着两份活:切割头用的辅助气体要高压、稳定、干净,机床吹扫和气动元件用的只是普通中压气。常州一些钣金加工厂用一台普通空压机硬扛两段压力,结果高压段不够用、低压段又在浪费电,切割断面还时不时挂渣。选购之前,先把这两个压力段的需求拆开看。
核心要点:激光切割用气分为切割辅助气与机床辅助用气两个压力段。切割气压力随板厚与工艺在0.8~1.6兆帕区间变化,对洁净度要求高;机床吹扫、气动元件只需0.6~0.8兆帕。分开配置或采用分段供气方案,能避免“高压机低压用”的能耗浪费,气源洁净度直接影响切割断面质量。
切割辅助气:高压、稳定、干净
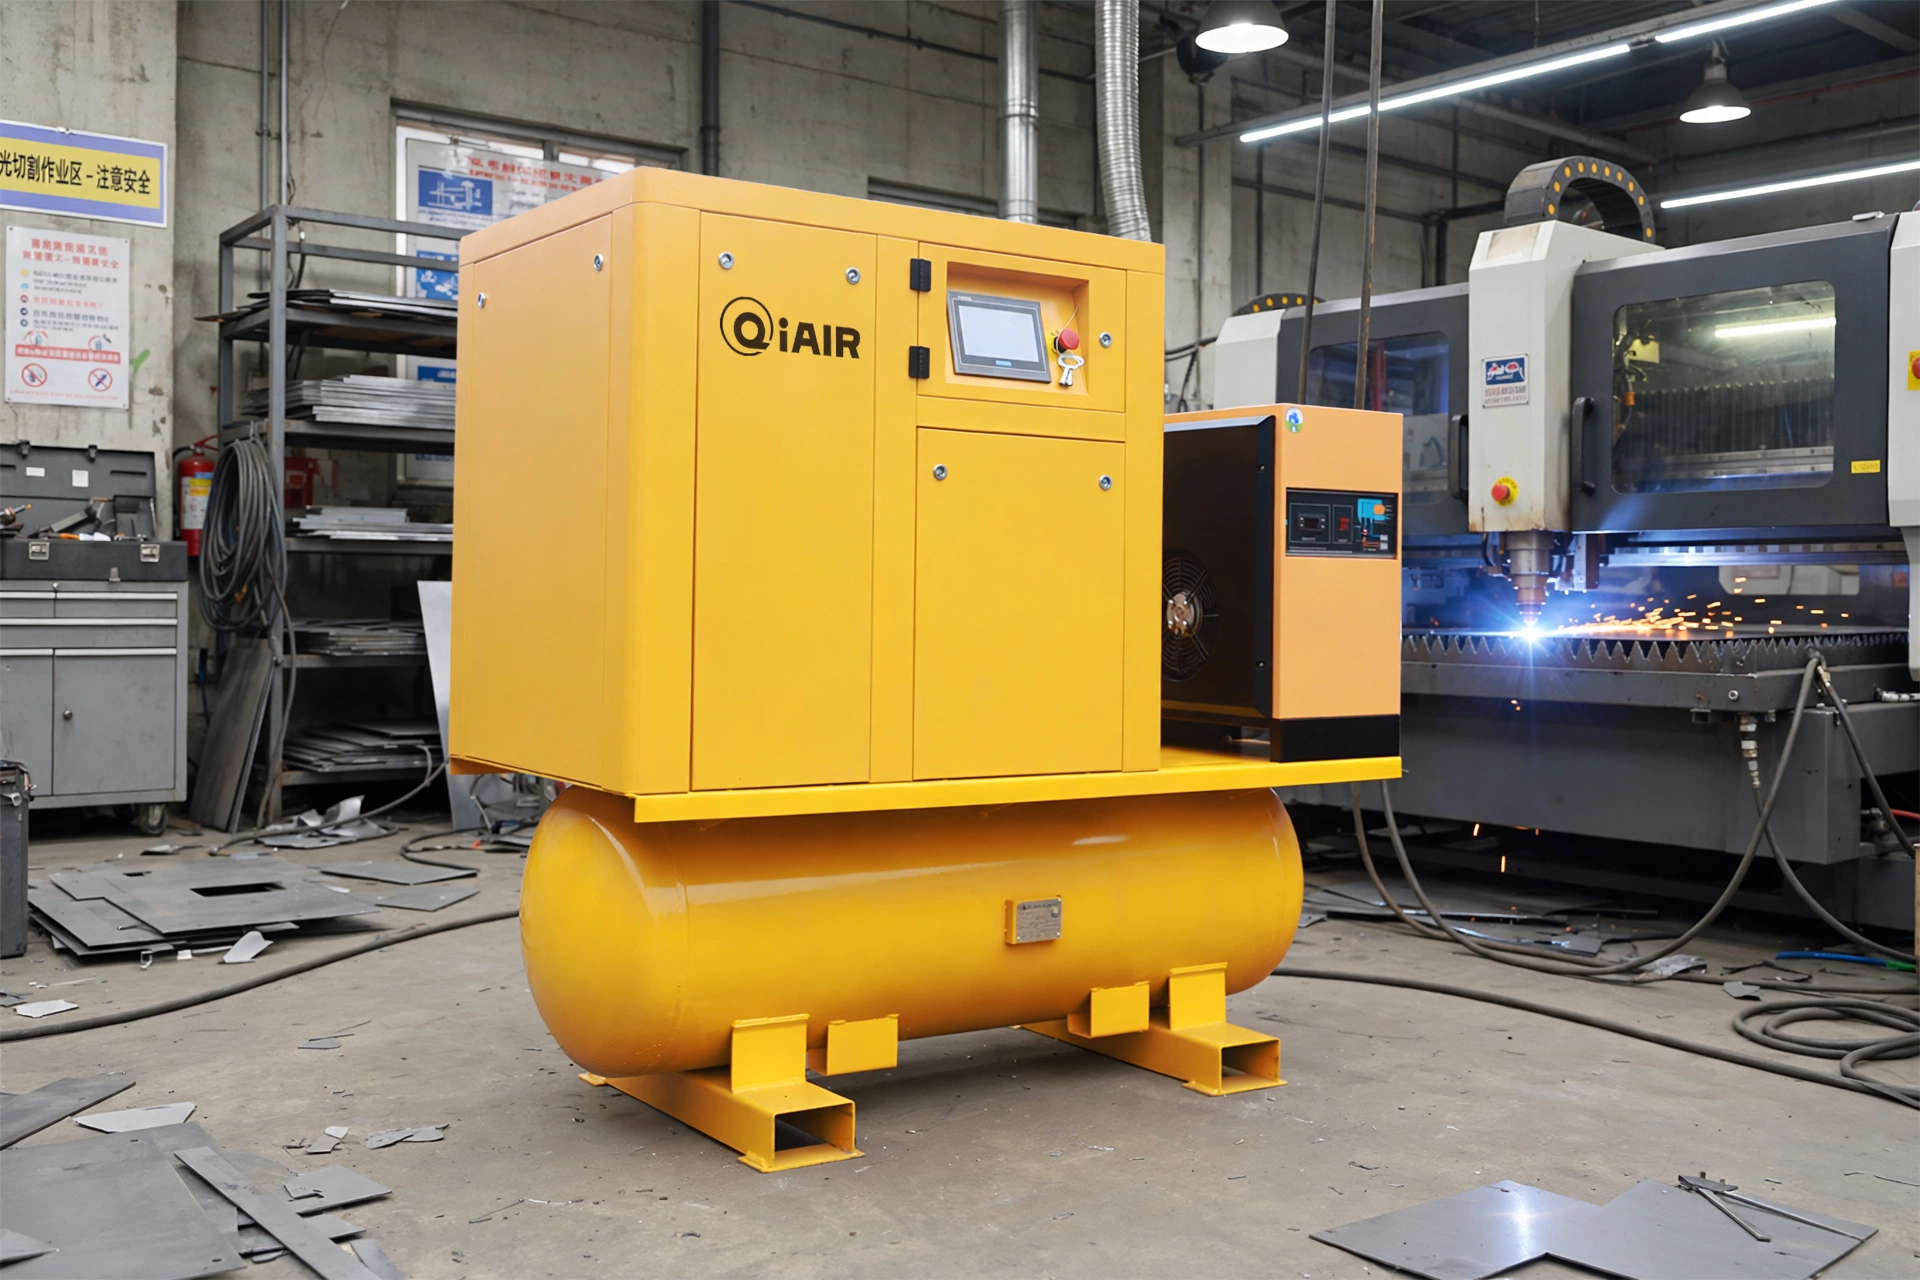
切割辅助气体(氮气、氧气或压缩空气)直接参与切割过程,压力随板厚和工艺变化,一般在0.8~1.6兆帕区间。压力不足,切口挂渣、断面粗糙;压力波动,切割质量跟着波动。这一段用气对压力稳定性与洁净度要求都高,是选型的核心。
机床吹扫与气动辅助:普通中压就够
光路吹扫、气动夹具、除尘阀门等只需要0.6~0.8兆帕的普通压缩空气,用量不大但持续。如果和切割气共用一台高压机,等于让高压机长期在低压段空耗,电费白白流失。
分压供气的配置逻辑
合理的思路是分开配置:切割气用高压或中高压机组独立供给,机床辅助用气用普通中压机组;也可以选用带分段输出的一体方案。核算时把两段用气的压力、流量分别列出来,再匹配机型,比“买一台大的全包”更经济。
气源洁净度与切割断面质量
压缩空气中的油和水进入切割气路,会在切口形成挂渣、影响断面光洁度,严重时污染镜片。切割气路建议配置冷干机加三级精密过滤,并定期检查滤芯压差。油水超标导致的切割质量问题,换喷嘴、调参数都解决不了,根子在气源。
激光切割专用机的针对性设计
激光切割专用机针对切割工况做了匹配:压力段覆盖切割气常用区间,机组集成度高,配套后处理方案按切割气洁净度要求配置。激光切割专用空压机适合以激光切割为主业、用气工艺相对固定的加工厂;若车间还有其他高压用气需求,建议再单独核算。
常见问题
激光切割一定要用氮气吗?
不一定。碳钢切割常用氧气或空气,不锈钢、铝合金多用氮气以保证断面质量。空气切割成本低,但对气源洁净度要求更高,油水控制不到位容易挂渣。
切割气压力越高越好吗?
不是。压力要与板厚、材质、喷嘴匹配,过高会造成切口过宽、气体浪费,过低则切不透或挂渣。以切割工艺参数表为准,稳压比单纯高压更重要。
一台空压机同时供切割气和车间其他用气可以吗?
可以,但建议分压供给。切割气走独立的高压管路,其他用气经减压后使用,避免互相干扰。共用管路时,高压段的压力波动会传导到切割头,影响切割稳定性。
相关阅读
如需选型帮助,可致电气大师 0519-88861544 或发邮件 sales@qiair.cn。