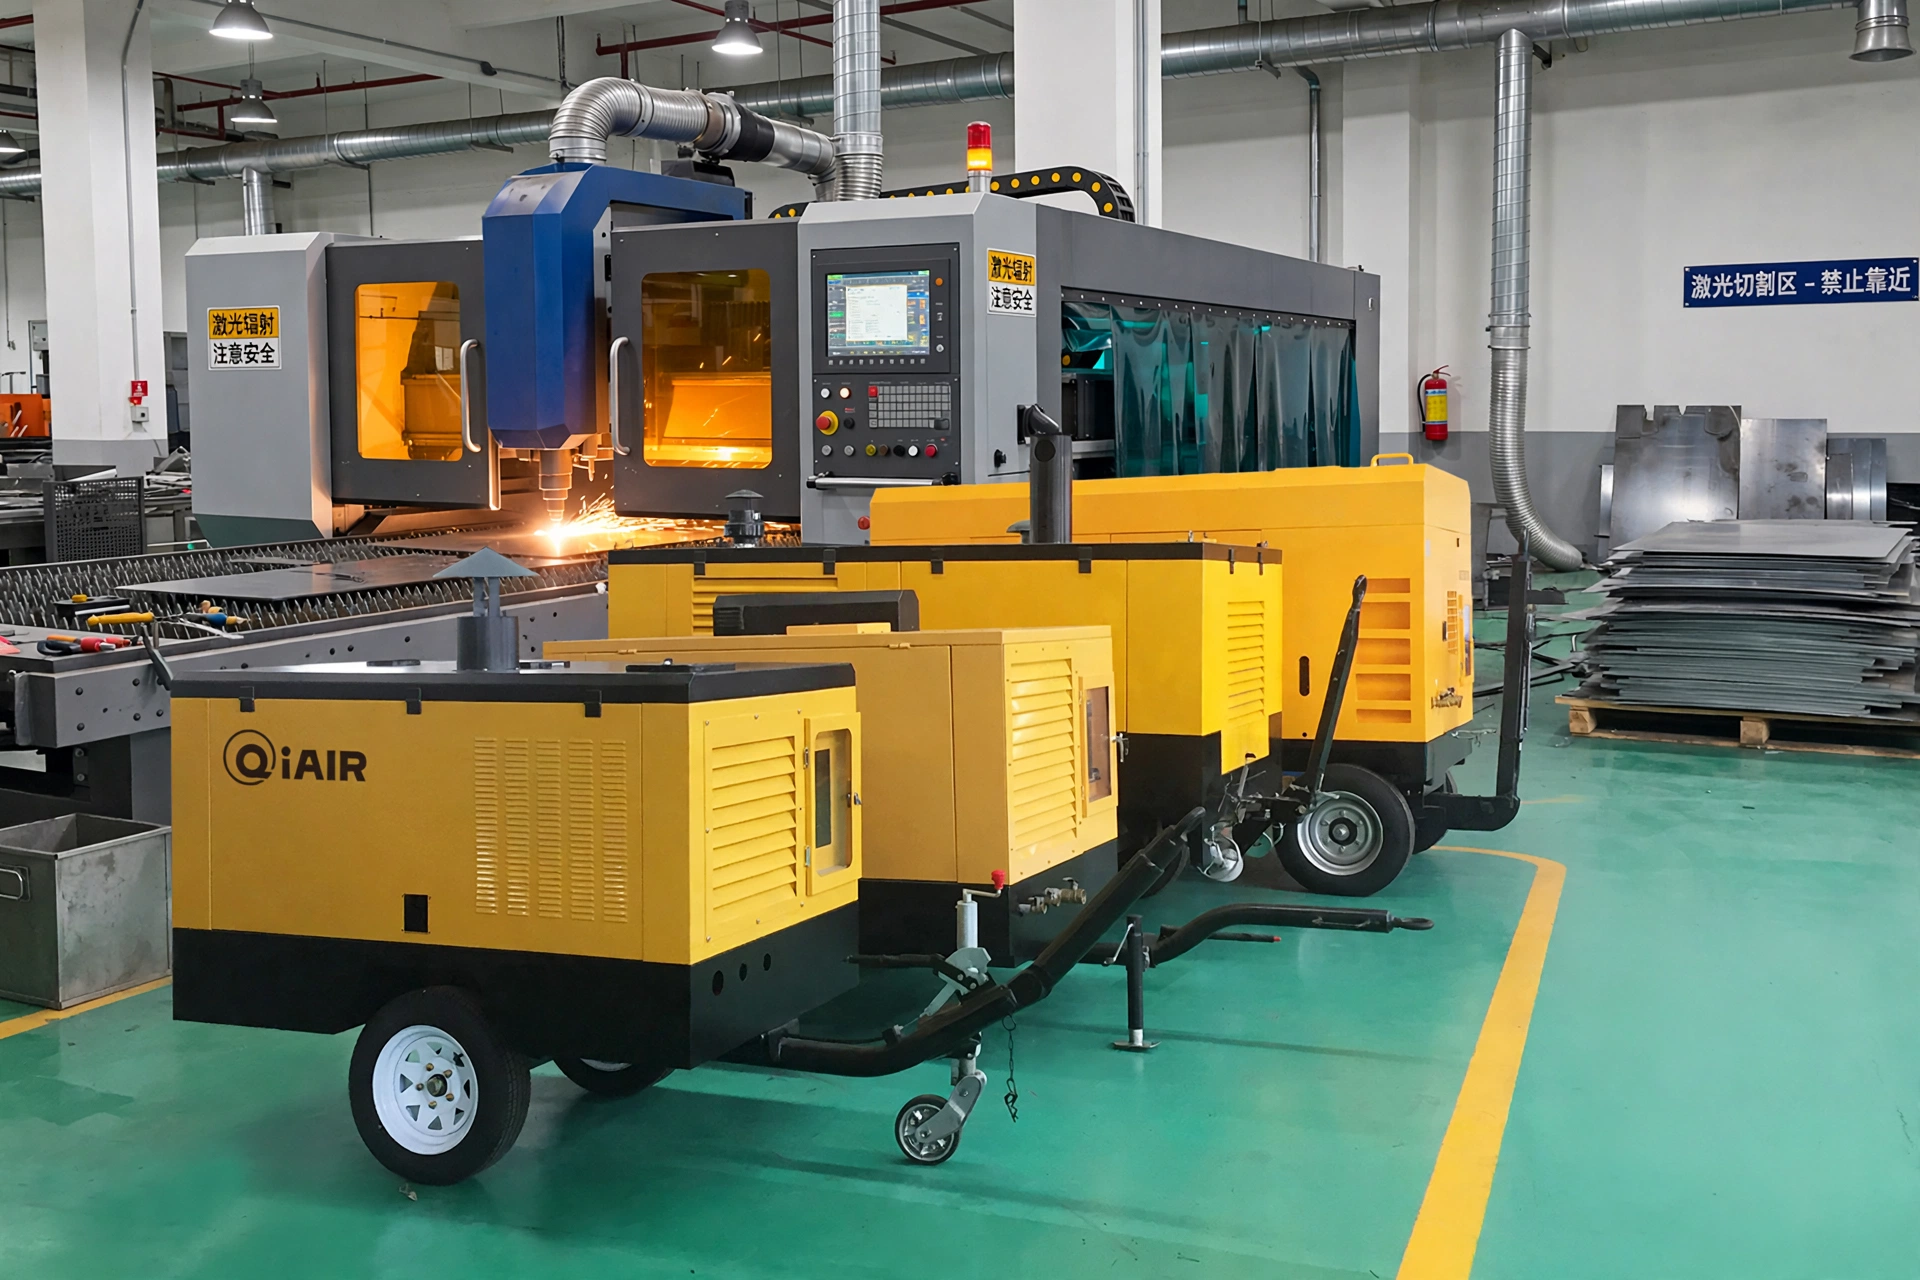
镇江不少钣金加工企业的激光切割断面挂渣、切缝粗糙,排查时大家习惯先看激光器功率、焦点位置、切割速度。但如果这些都没问题,不妨回头看看气源:辅助气压不足或波动,会直接导致熔渣吹不干净;气源含水含油,则影响切割质量与镜片寿命。气源是切割工艺链上容易被忽略的一环。
核心要点:激光切割气源看三点——压力稳定(变频调节更平稳)、流量匹配(按切割头耗气量加余量)、洁净度(冷干机加精密过滤器);后处理各级压降要计入总压降核算。
切割用气的三个硬指标
第一是压力稳定:切割全程中气压要稳,波动大会造成断面质量不一致,变频机型通过转速连续调节,比加卸载机型的压力曲线更平稳。第二是流量匹配:按切割头耗气量计算,多工位按同时系数叠加并留余量,选型前先拿到切割工艺的气源参数。第三是洁净度:水分和油分是镜片的天敌,后处理建议配置冷干机加精密过滤器,高要求场合考虑吸干机。
系统配置要点
从空压机到切割头之间,储气罐、干燥机、过滤器逐级配置,每级的压降都要计入总压降做整体核算。机房尽量靠近用气点,缩短管路减少压降和泄漏点。切割质量突然变差时,除了查激光器本身,先看看气源压力和干燥效果是否正常。
常见问题
切割气压一般需要多少?
看激光器功率和切割板厚,按切割工艺给出的气源参数确定,选型时留出余量。
可以只装冷干机不装过滤器吗?
不建议,油雾和颗粒会影响镜片寿命,建议干燥加过滤配套使用。
气源不稳先查哪里?
按空压机排气压力、储气罐容积、管路泄漏、过滤器堵塞的顺序逐段排查。
相关阅读
切割质量排查不妨把气源列入检查清单。查看QiAir气大师激光切割专用空压机的压力覆盖范围,或致电0519-88861544获取配套方案建议。