焊接机器人车间有个特点:用气点多,而且动作是扎堆的。几台机器人同时清枪、同时送丝,主管压力看着还行,末端机器人门口的压力已经掉了 0.1 MPa 以上,焊枪清枪力度不够,送丝不稳,焊缝质量跟着受影响。南京一家零部件厂排查了很久,开始以为是空压机容量不够,加了机组也没解决问题,后来分段测压才发现,压降主要吃在支管和弯头上。
核心要点:焊接机器人多点压降先分段测压,定位压降突出的管段;支管管径、弯头数量和阀门选型都会吃压力;环形管网比单边枝状管网更能扛多点同时用气;清枪与送丝用气要按峰值叠加来算,不要按平均值算。
分段测压:把压降定位到管段
排查时带上三到四个压力表,同时测机房出口、车间主管中段、支管入口和机器人进气口。同一时刻的读数一对比,压降突出的一段就现形了。常见的情况是:主管压降不大,支管压降很大,说明支管管径偏小或者弯头太多;主管和支管都掉得多,说明主管容量或者机组供气能力到了瓶颈。没有分段数据,扩容、换机组都可能花在不对的地方。
弯头和阀门的当量长度经常被低估。一个 90 度弯头的阻力相当于一段直管,支管上弯头多了十几个,等于凭空加长了几十米管路。改造时能用 45 度弯头、能减少不必要的阀门和变径,就先从这些地方动手,成本比换主管低得多。
多点同时用气:按峰值叠加算,不要按平均算
机器人清枪是间歇用气,单台看用气量不大,几台同时清枪,峰值就上去了。选型和管径计算要用峰值叠加:把同一工位组内可能同时动作的机器人用气量加起来,再留出余量。按平均用气量算出来的管径,平时够用,生产节拍一快就掉压,问题总在赶产量的时候冒出来,排查时还不容易复现。
环形管网在这里有实际好处:气可以从两个方向补到用气点,某一侧压降大时,另一侧能分担一部分。已经建成枝状管网的车间,可以先把末端几条支管连通成环,投入不大,末端压降改善往往比较明显。连通后要重新测一次分段压力,确认改善落在了机器人进气口,而不是只落在了主管表上。
主机与控制:变频跟随要跟上节拍变化
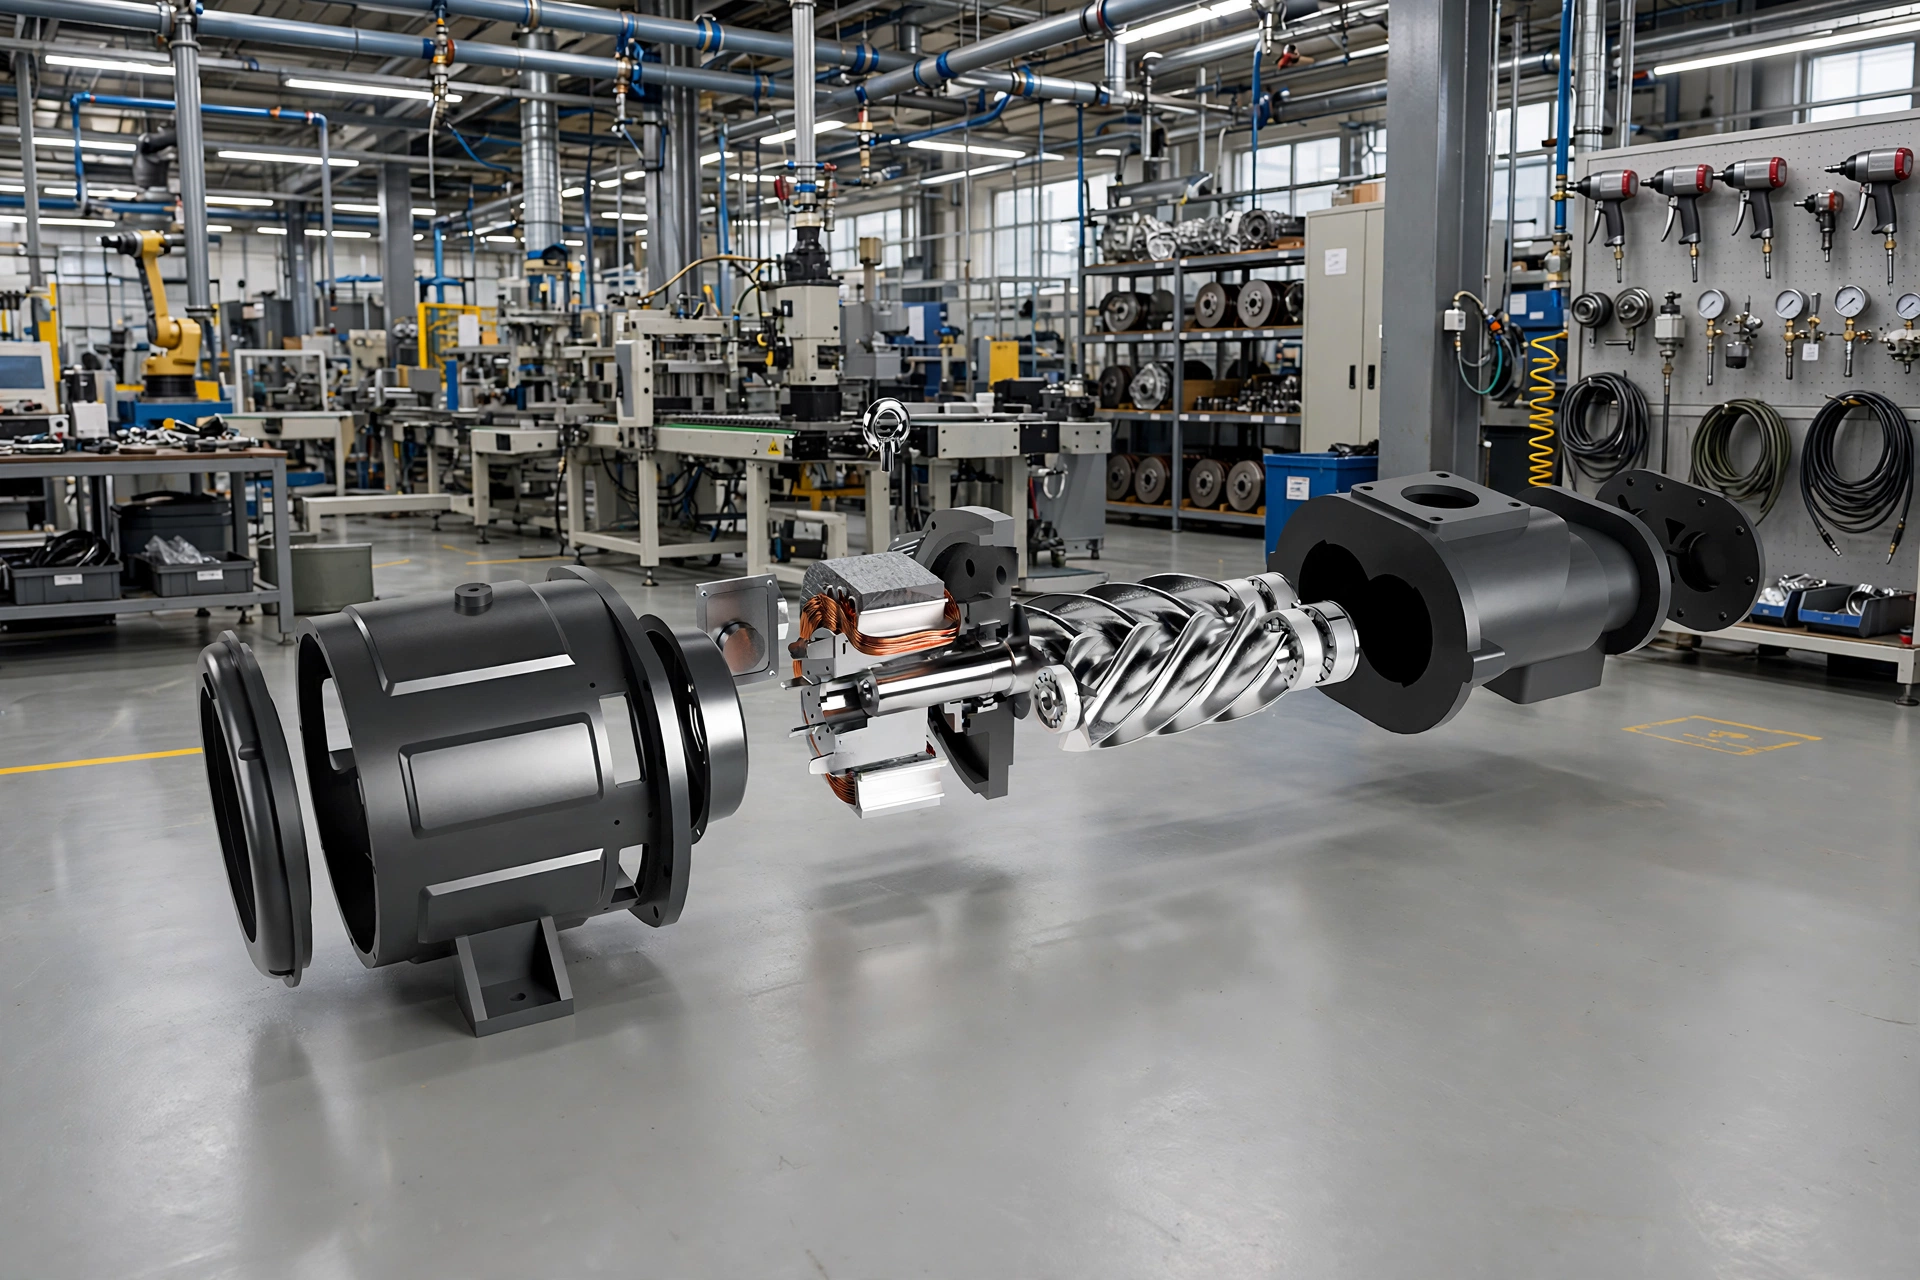
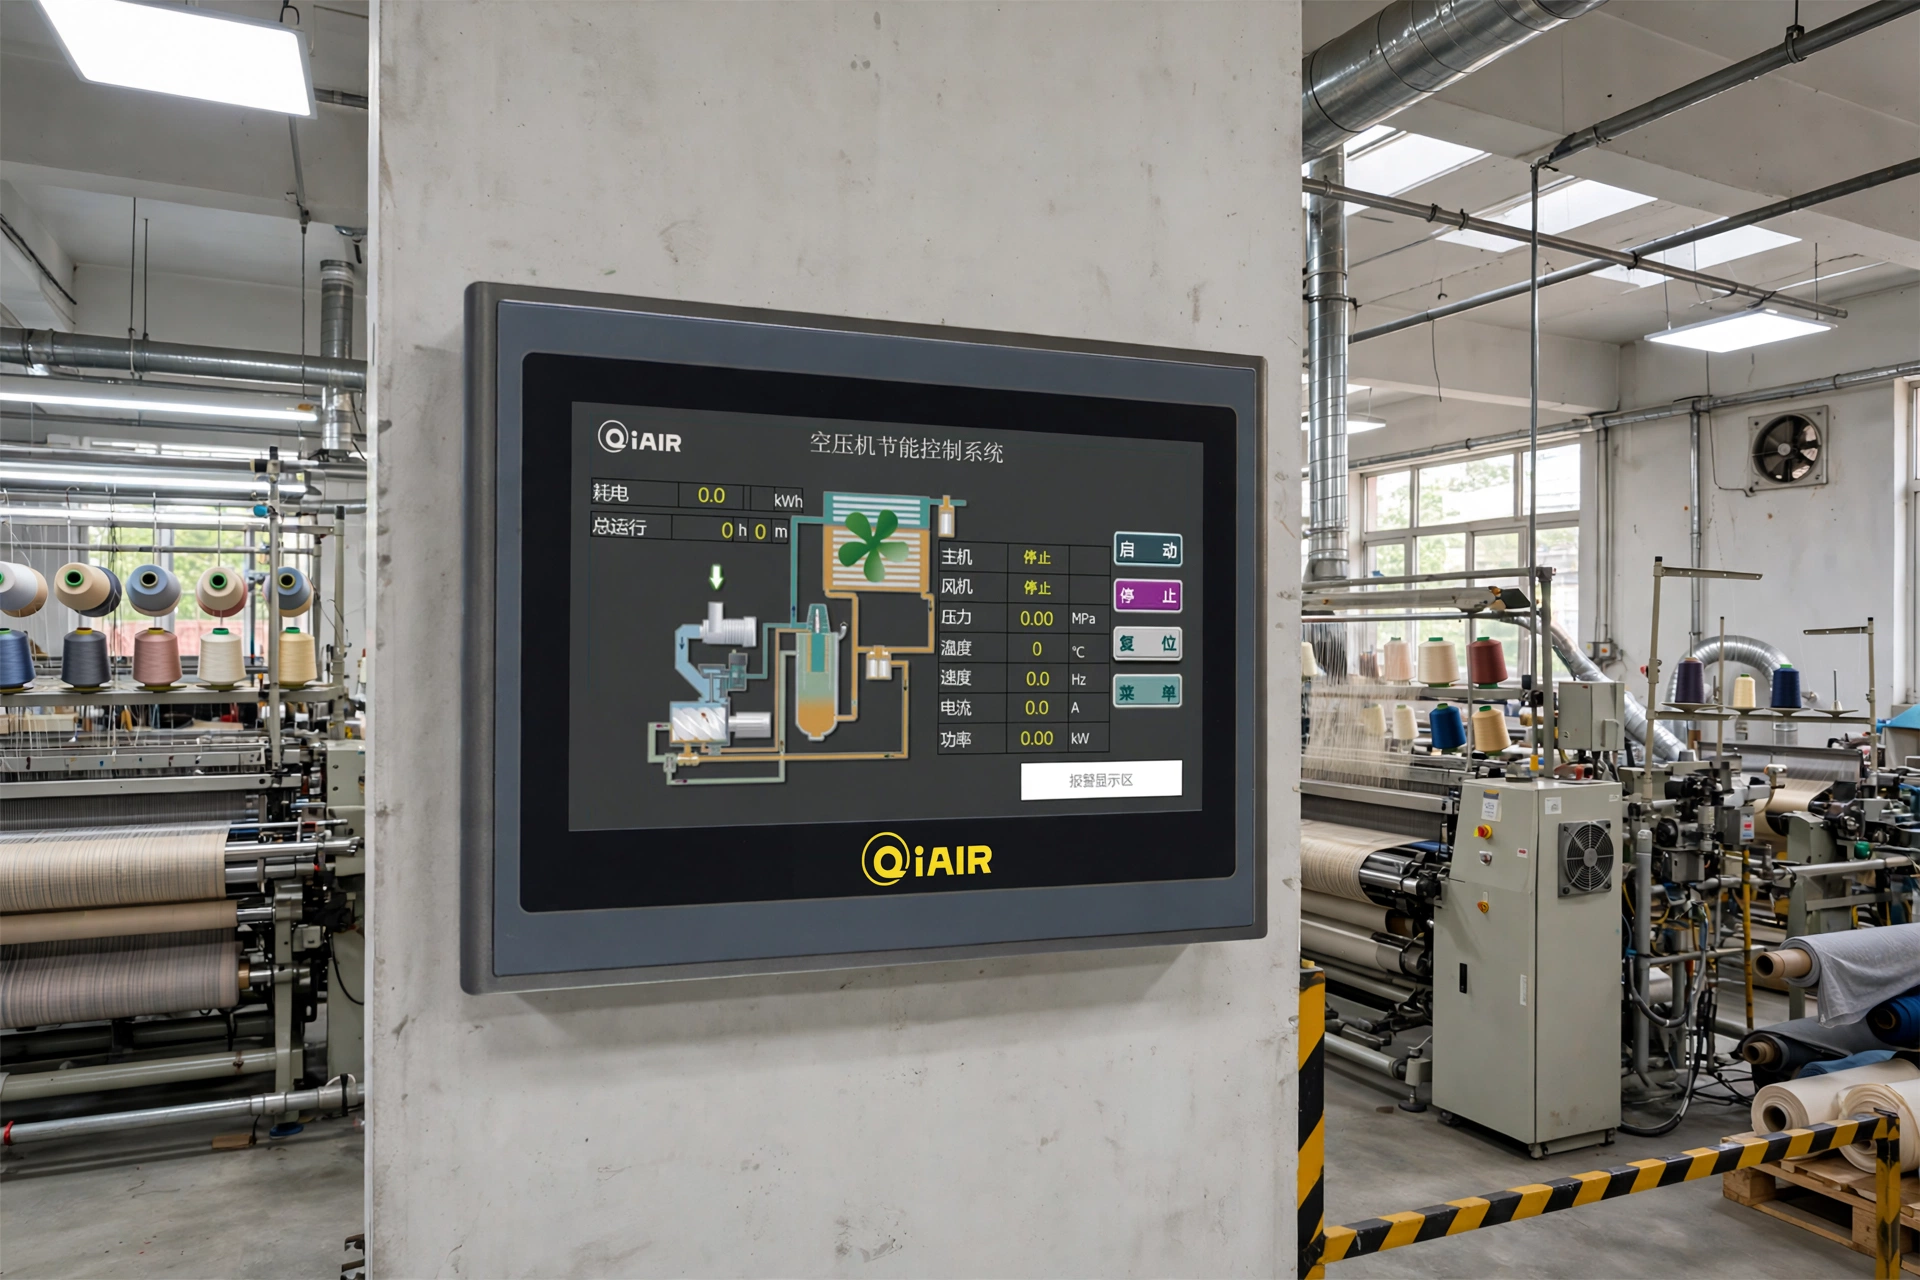
焊接节拍变化快,用气量跟着节拍走,定速机加卸载的响应速度跟不上,主管压力会在节拍切换时晃。永磁变频机组靠转速跟随,响应更快,压力带也能收窄。PLC 可以把机器人工作站的用气节拍信号和压力曲线对照起来看,节拍切换点和压力谷值如果总是对齐,说明跟随速度或者储气缓冲还需要调整。螺杆主机的转子配合在部分负荷下同样影响跟随效果,低负荷段效率掉得多,跟随的收益也会被抵消一部分。
现场容易忽略的细节
机器人进气口的过滤减压阀要定期检查,滤芯脏堵会在阀前后吃掉 0.03 到 0.05 MPa,这个压降在机房表上看不出来,只在末端出现。气管接头漏气也是多点压降的帮凶,车间噪音大,小漏气听不出来,用检漏液或者超声检漏仪定期扫一遍支管接头,能找回不少被漏掉的气量。
相关阅读
南京汽车零部件厂空压机装配线气动工具供气不足:支管排查;镇江汽车零部件厂空压机喷漆房气源含油:过滤检查。
常见问题
问:末端压降多少算超标?
答:要看机器人和焊枪设备的要求,一般建议把从主管到机器人进气口的压降单独记下来,超过设备允许范围就要处理,具体数值以设备说明书为准。
问:加一台空压机能解决末端压降吗?
答:如果压降主要在支管和弯头上,加机组只能抬高机房出口压力,末端改善有限,还会增加能耗。先分段测压定位,再决定是改管网还是扩容。
问:环形管网改造停产时间长吗?
答:末端连通改造可以在检修窗口分段做,先连通压降突出的工位组,验证有效后再推广,不用全车间一次停产。
如果车间正在被气源波动、压降或者气源品质问题拖住,可以先把用气点清单、管网走向和近一个月的压力记录整理出来,再对照选型。QiAir 气大师提供变频螺杆式空气压缩机、双级压缩永磁变频空压机、无油空气压缩机以及激光切割专用空压机,咨询电话 0519-88861544,邮箱 sales@qiair.cn。