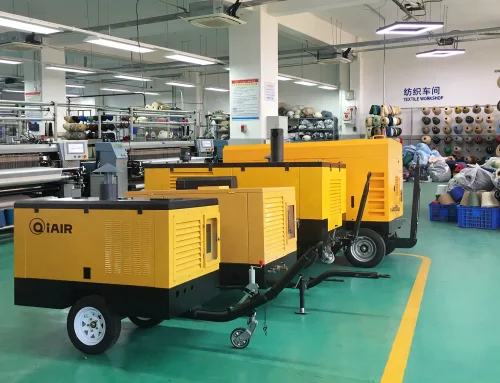
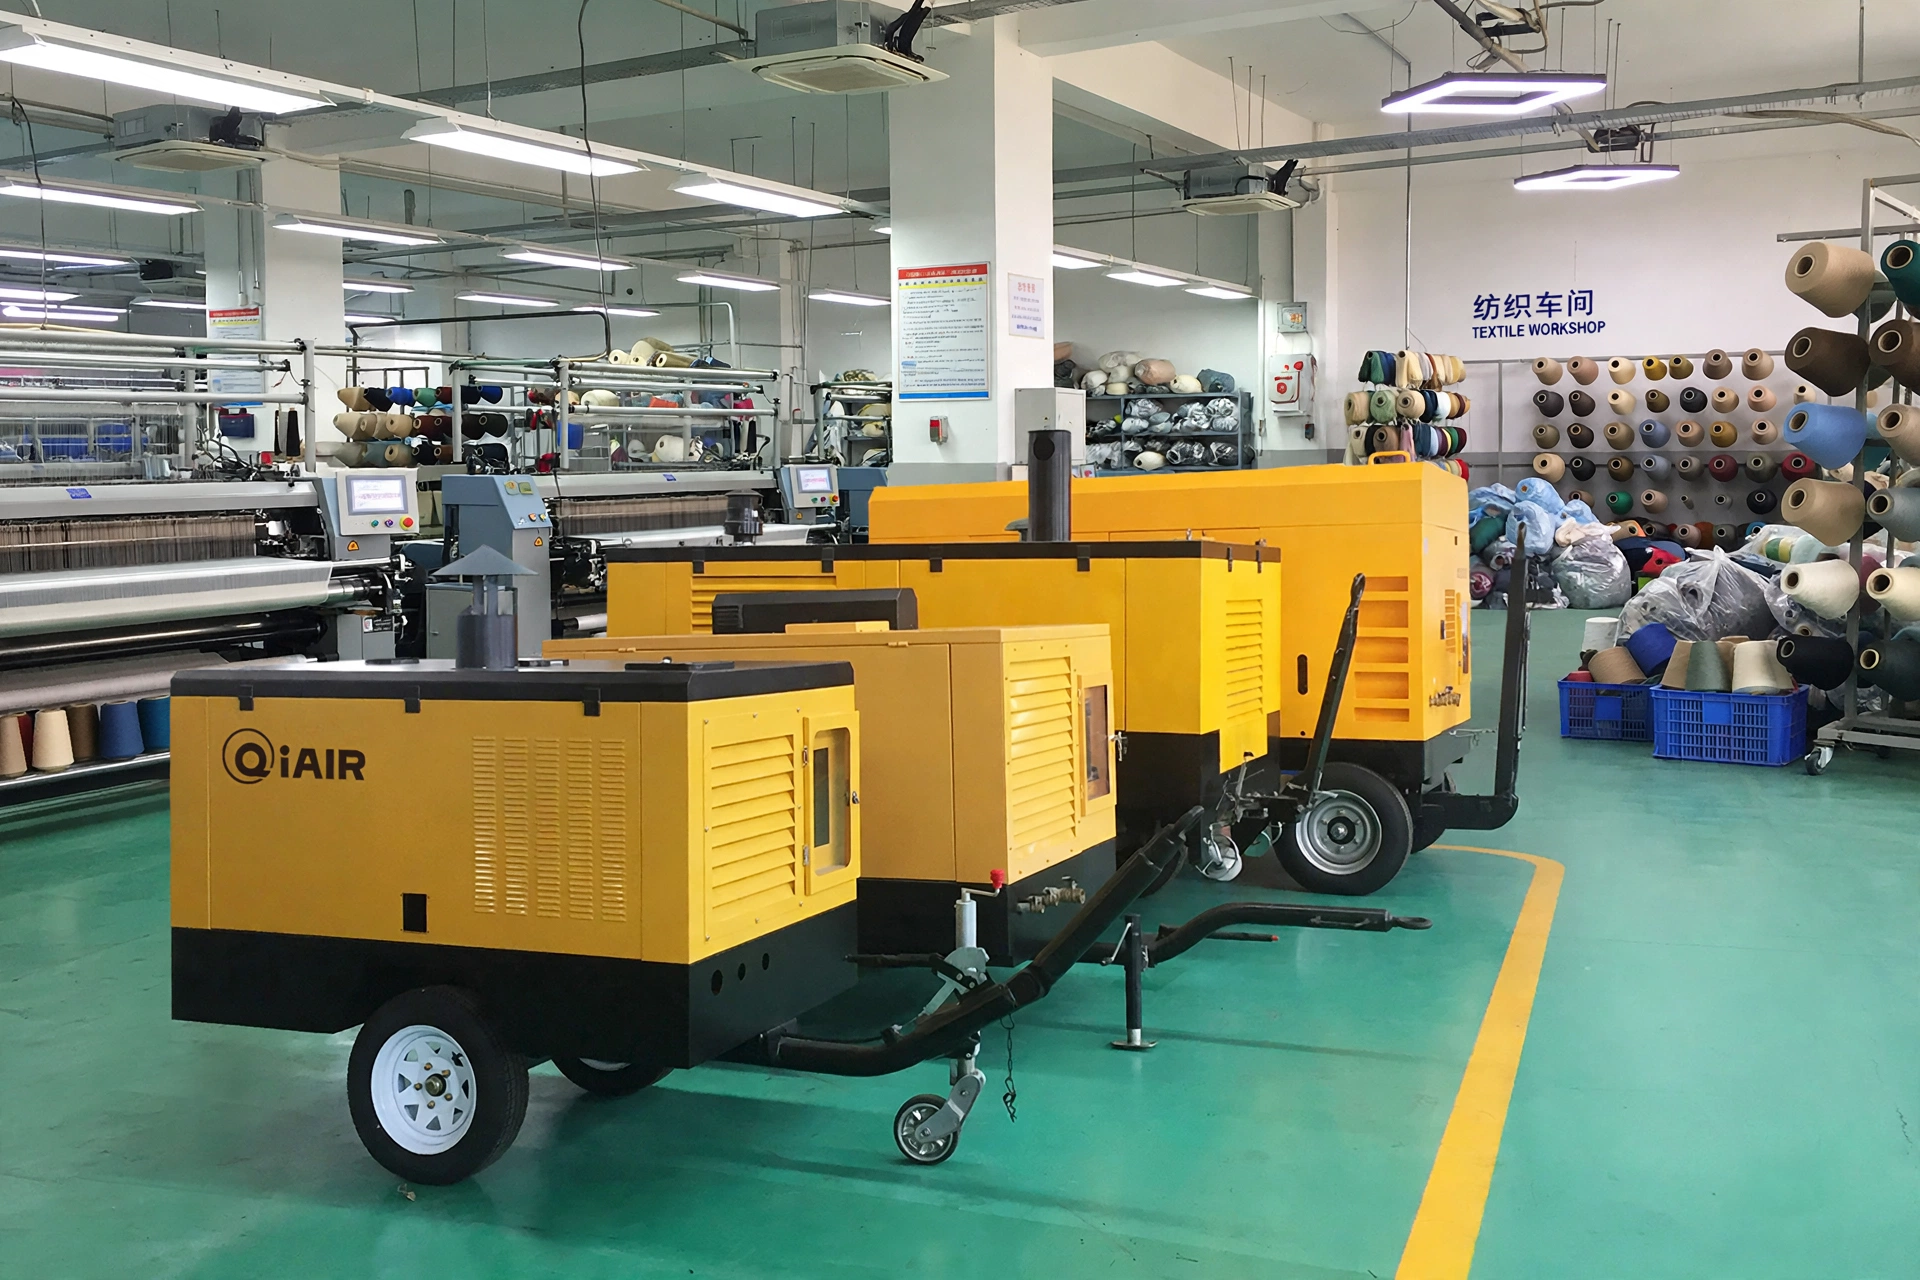
苏州一家纺织厂的织布车间这段时间振动明显,操作工反映织机旁边站久了脚底发麻,车间怀疑是新装的空压机组引起的,机组厂家到场一测,机组本身的振动值在正常范围,振动是从织机地基传过来的,机组只是“背了锅”。织机振动大的排查,头一步就是分清振动到底从哪来,源头定错了,后面全是白忙。
核心要点
- 先分清振动源:机组停机后振动是否消失,是区分机组振动与织机传导振动的直接办法。
- 地脚螺栓松动与减振垫老化是机组侧常见原因,检查顺序从地脚到垫层再到联轴器。
- 管路共振要单独判断:管路振动频率与机组转速对得上,才是共振问题。
振动源定位:停机对比法
定位振动源有个直接的办法:织机运行时,分别记录机组开机与停机两种状态下的车间振动值。机组停机后振动明显下降,振动源在机组侧;停机后振动基本不变,振动源在织机或地基侧。测点要布在三个位置:机组地脚、织机地脚、车间地面中间点,三点数值对照,振动传播路径就清楚了。只测一个点容易误判:机组旁边的测点数值高,可能是振动传到那里被放大,不一定是源头。
机组侧的检查顺序
确认振动源在机组侧后,按这个顺序查:地脚螺栓有没有松动,松动会让机组在运行中晃动,拧紧力矩按手册要求打;减振垫有没有老化压扁,老化后减振效果下降,垫层厚度不均匀还会让机组倾斜;联轴器对中是否偏移,对中偏差会让振动随转速上升而放大;转子侧看进气是否均匀,单侧进气不畅会让主机负荷不均。检查时把每项结果记下来,整改一项复测一次,不要一次改多项,改完说不清是哪项起的作用。
管路共振的判断办法
管路振动不一定是机组振动传过去的,共振是另一种可能:管路某段的固有频率与机组运行频率接近时,那段管路会明显抖动,而机组本身振动值正常。判断办法是改变机组转速(变频机组调速很方便),管路振动随转速明显变化,共振嫌疑大;转速变了管路振动不变,问题多在管路支架松动或管内气流冲击。共振的处理是改管路支架间距或加管卡,改变固有频率,支架加密后复测,抖动消失才算解决。
织机侧传导振动的处理
振动源在织机侧时,机组侧的减振做得再好也解决不了车间振动。这时候的处理方向是织机地基与机组基础的隔离:机组基础与织机基础之间留隔振缝,管路穿墙处用柔性接头,避免振动顺着刚性管路传进机组房。车间地面测点数值长期偏高,还要看地基有没有沉降不均,沉降会让织机与机组的基础产生相对位移,联轴器与管路接头跟着受力。地基问题要请土建方面评估,不要只在设备侧想办法。
结尾:振动排查先定位,再动手
织机振动大不等于机组振动大,停机对比法把源头定下来,后面的检查才有方向。机组侧按地脚、垫层、对中、管路的顺序走,织机侧往基础隔离上想,车间振动才能真正降下来。相关产品可以参考变频螺杆式空气压缩机系列与双级压缩永磁变频空压机。
需要对照自家车间工况核对选型与供气方案,可以联系气大师空压机(常州):电话 0519-88861544,邮箱 sales@qiair.cn。
相关阅读
常见问题
怎么快速判断振动是机组还是织机引起的?
用停机对比法:机组停机后振动明显下降,源头在机组;基本不变,源头在织机或地基侧。
减振垫老化有什么表现?
垫层压扁、厚度不均,机组可能出现轻微倾斜,减振效果下降,运行中晃动感变明显。
管路某段抖动厉害但机组正常,是什么原因?
可能是管路共振。调一下机组转速,管路振动跟着变,共振嫌疑大,改支架间距或加管卡处理。