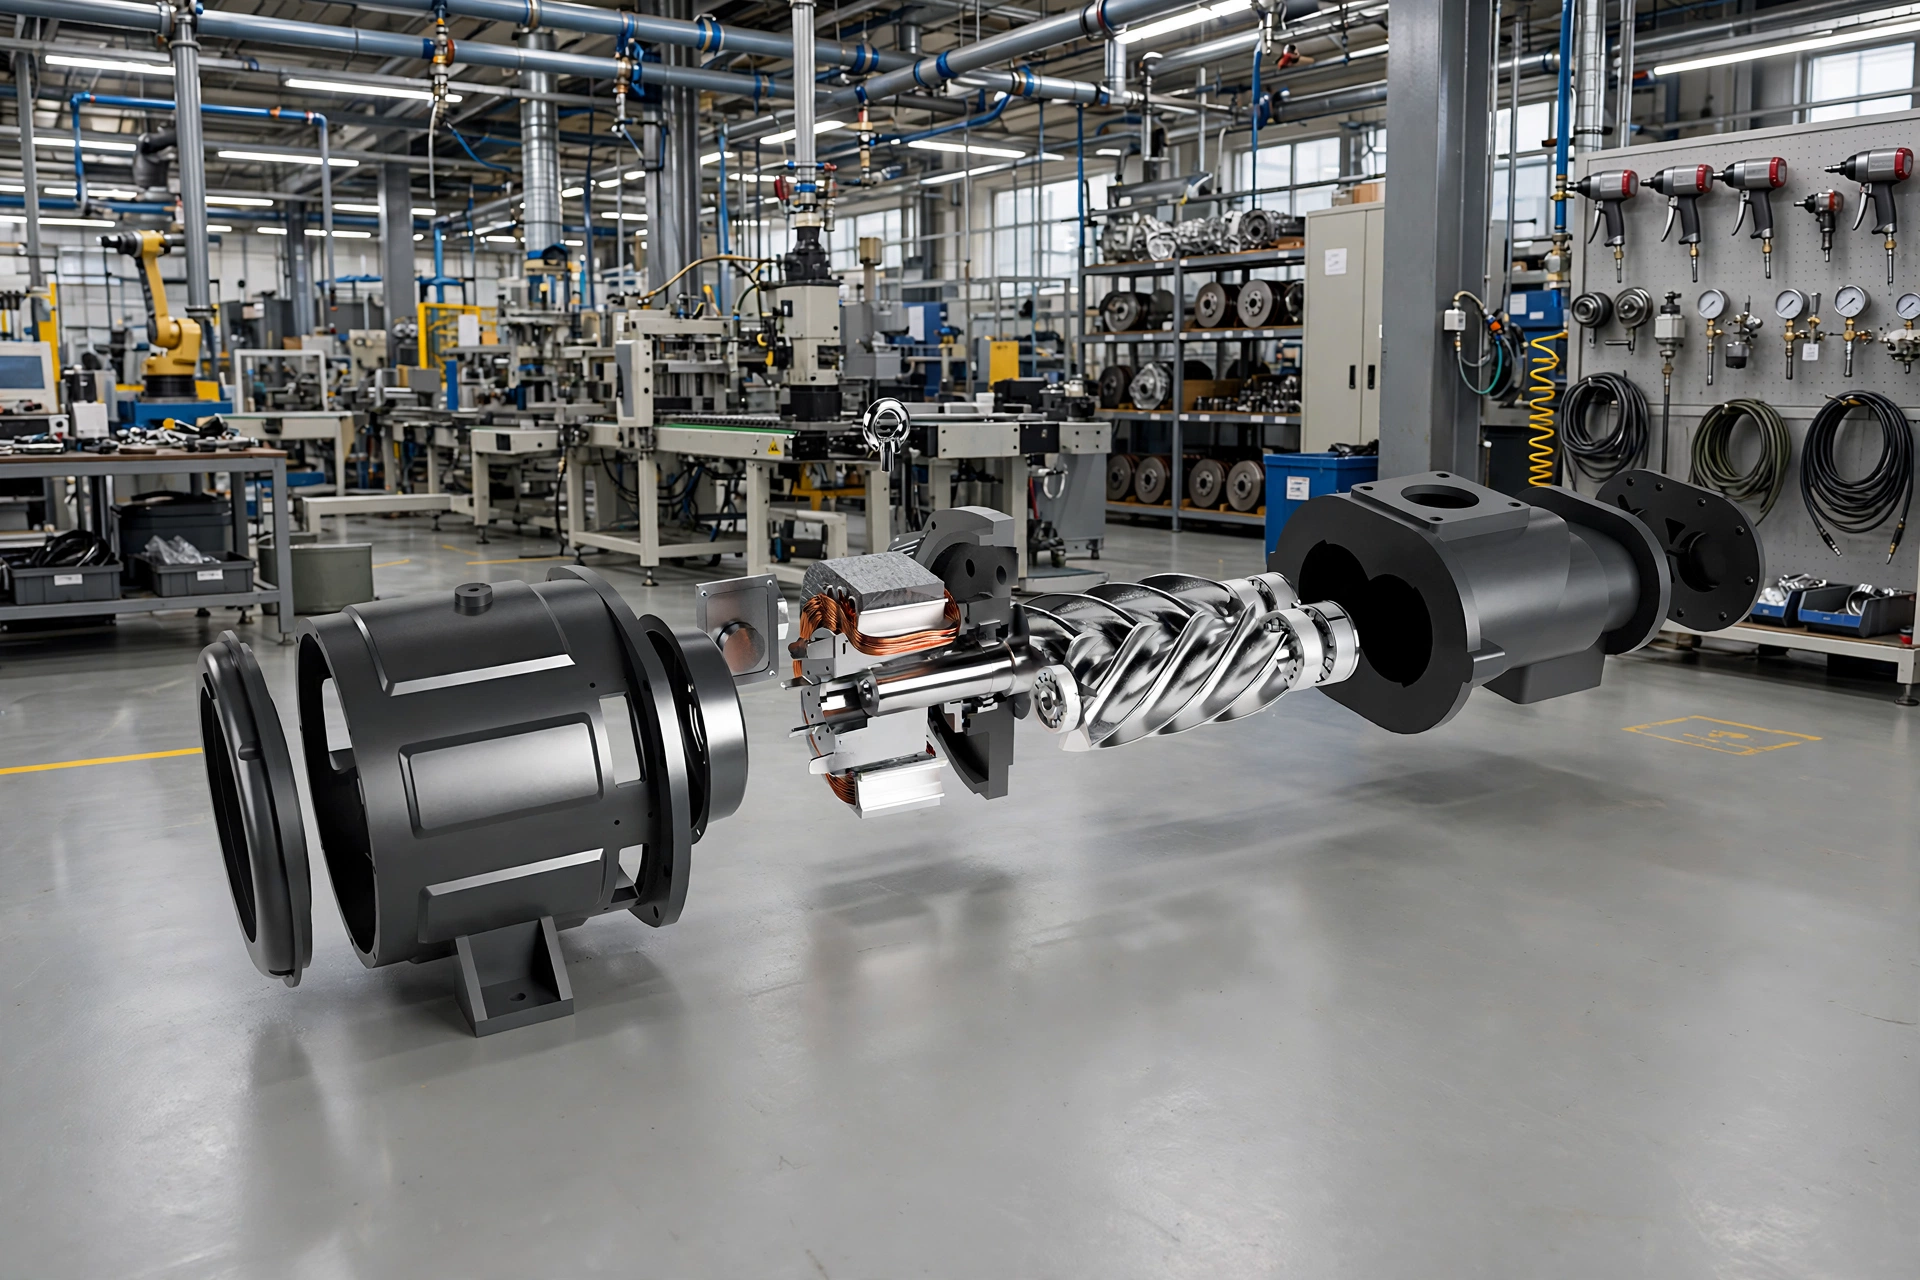
浆纱车间对密封件不太友好:温度高、湿度大,空气中飘着浆料粉尘,空压机和气动设备的 O 型圈、轴封、阀座在这种环境里老化速度比普通车间快。苏州印染厂设备员常遇到的问题是:按固定月份换,有的换早了浪费备件,有的换晚了开始渗油漏气,气压爬升变慢,严重时气动阀卡滞停机。周期定得准不准,差别就在于是不是按实际工况算的。
核心要点
- 浆纱车间高温高湿加浆料粉尘,密封件老化速度比普通车间快,周期不能照搬通用月份。
- 更换周期按运行小时算,再按车间环境打折,小时数比日历月份可靠。
- 渗油、压力爬升变慢、动作迟缓是该换的信号,出现信号就换,不等固定日期。
浆纱车间的环境对密封件做了什么
高温会让橡胶密封件加速硬化、失去弹性,高湿加上浆料粉尘会在密封唇口形成研磨层,往复运动的气缸密封和阀座密封磨损更快。浆纱机周边的气动阀和接头长期处在这种环境里,密封件表面会出现细裂纹,初期只是轻微渗油,裂纹扩展后就变成明显泄漏。环境因素里,温度的影响排在前面,其次是粉尘浓度,湿度主要通过加速金属件锈蚀间接影响密封面。了解这三点,周期调整才有方向:温度高的工位周期缩短,粉尘大的工位检查频次加密。
周期按小时算,再按环境打折
密封件厂家给的寿命一般以小时计,比如某型号 O 型圈在常规工况下的参考寿命是 8000 运行小时。浆纱车间的算法是:先取厂家参考小时数,再按环境打折——高温高湿工位打 7 折,粉尘浓度高的工位再打 8 折,折后得到该工位的更换周期小时数。举个例子:参考寿命 8000 小时,高温工位打 7 折后是 5600 小时,按每天运行 20 小时算,大约 280 天换一次。小时数从设备运行记录里取,不要凭印象估,运行小时数不准,周期算出来也是虚的。备件台账上把每个工位的折后小时数和上次更换日期记清楚,到期前两周提醒采购备件。
该换的四个信号
周期到了要换,周期没到但出现信号也要换。四个信号分别是:密封处出现可见渗油或者油泥堆积;系统保压时压力下降速度比平时快;气缸动作出现迟滞或者爬行;气动阀切换时有漏气声。四个信号里出现任何一个,先定位到具体密封件,拆下来看:唇口有裂纹、硬化发脆或者磨损出台阶,就换。拆检时注意不要用尖锐工具划伤密封槽,密封槽划伤了,新密封件装上去也封不住。
换件时顺手做的三件事
换密封件时顺手做三件事,能延长下一批密封件的寿命:一是清洁密封槽和配合面,把浆料粉尘和旧油泥清干净;二是检查轴和缸筒表面有无拉伤,拉伤面会快速磨坏新密封件,有拉伤先处理表面再装新件;三是涂抹和密封材质相容的润滑脂,润滑脂选错型号可能加速橡胶溶胀,选型时对照密封件材质表。换完后做保压测试,保压 10 分钟压力降在允许范围内,再投入生产。换件记录写进设备档案:工位、型号、更换小时数、拆下旧件的状态,下次定周期时,这份档案就是依据。
常见问题
密封件按固定月份换有什么问题?
固定月份不考虑运行小时和车间环境的差别,运行强度大的工位换晚了会泄漏,运行强度小的工位换早了浪费备件。按运行小时算、再按环境打折更贴合实际。
怎么判断密封件是老化还是安装问题?
拆下旧件看状态:唇口裂纹、硬化发脆是老化;切口、扭曲或者密封槽划伤偏向安装问题。老化按周期处理,安装问题要纠正安装方法,否则新件还会坏。
浆纱车间密封件备件怎么备?
按工位列出常用型号,到期前两周提醒采购,易损型号保持 1–2 套安全库存。备件台账记好工位、型号和上次更换小时数,缺货时优先保高温高粉尘工位。
相关阅读
需要对照自家工况再定方案
上面给出的区间和算法都要落到具体机型、用气量和车间环境上再定。可以对照 变频螺杆式空气压缩机、双级压缩永磁变频空压机、无油空气压缩机 以及 激光切割专用空压机 的产品线,把机型、排气量和用气点清单发给厂家做一次核算。联系电话:0519-88861544,邮箱:sales@qiair.cn。