激光切割穿孔阶段需要辅助气体及时吹除熔融金属,气压不足或流量不够时,穿孔可能不彻底,影响后续切割。车间发现穿孔问题时,往往会先调整切割功率或穿孔时间,但辅助气体条件没有跟上时,调工艺参数的效果有限。
核心要点:切割穿孔不良先区分气压问题与流量问题:记录切割头入口压力、检查气源过滤与干燥状态、结合穿孔不良出现时段判断原因,再决定处理措施。
气压环节:切割头入口压力检查
入口压力不足会影响穿孔吹除
辅助气体压力不足时,熔融金属吹除不干净,穿孔可能不彻底。在切割头入口处接压力表,穿孔时记录压力读数,再与工艺要求对比:两者差距较大时,说明供气环节需要检查。
穿孔瞬间流量需求值得注意
穿孔瞬间用气量冲高,支管流量受限时,入口压力可能短时下跌。记录穿孔时段的压力曲线,看看压力下跌是否与穿孔动作重合。
纯净度环节:含油含水的影响
辅助气体含油或含水时,切割过程可能受到干扰,穿孔质量随之变化。检查气源过滤器与干燥机状态,确认过滤与干燥环节没有问题。
管路环节也不能忽略
管路低点存水或过滤器饱和时,杂质可能进入切割头。检查各级滤芯压差与低点排水状态,饱和或存水时及时处理。
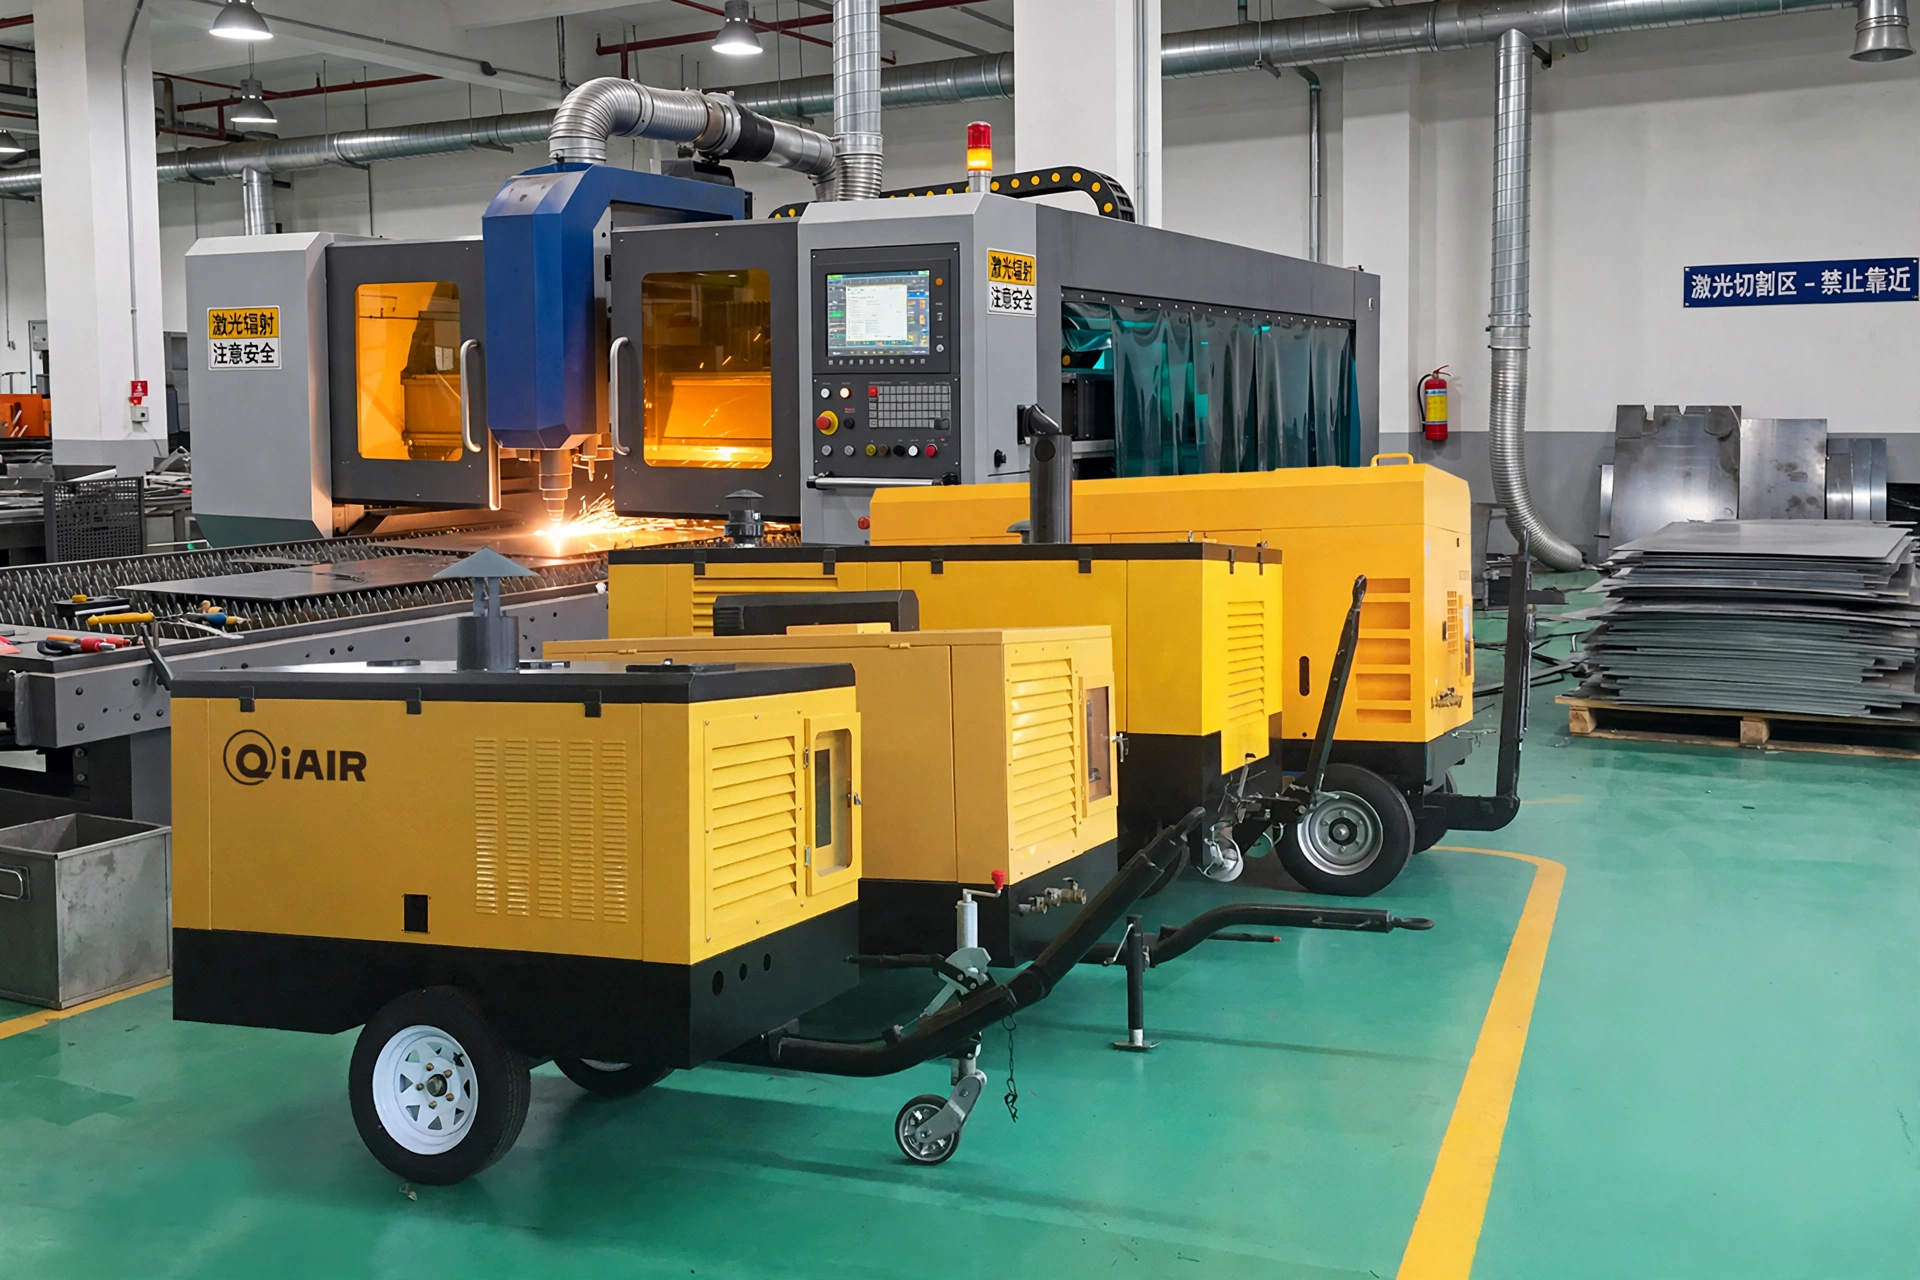
在选型或改造时,可参考激光切割专用空压机一类的产品思路:按实际用气曲线匹配排气量与压力,留出合理的调节余量,而不是按铭牌数值直接套用。
如果您在江苏地区经营相关工厂,想结合实际工况评估空压机配置或排查方案,欢迎联系 QiAir:电话 0519-88861544,邮箱 sales@qiair.cn。我们可以结合您的用气设备、管网现状和运行数据,给出针对性的建议。
常见问题
切割穿孔不良,气压一定不足吗?
不一定。切割功率、穿孔时间与材料状态都会影响穿孔。结合切割头入口压力记录判断:压力正常时,再看切割工艺参数。
提高供气压力能解决穿孔不良吗?
不一定。压力超过工艺要求时,可能带来其他切割问题,而且如果纯净度本身有问题,提高压力也解决不了。先确认压力与纯净度两项数据,再调整供气。
镇江激光切割车间穿孔不良,和材料厚度变化有关吗?
有可能。材料厚度变化时,工艺参数与辅助气体需求也会变化。结合材料记录与穿孔不良出现时间判断,看看有没有对应关系。