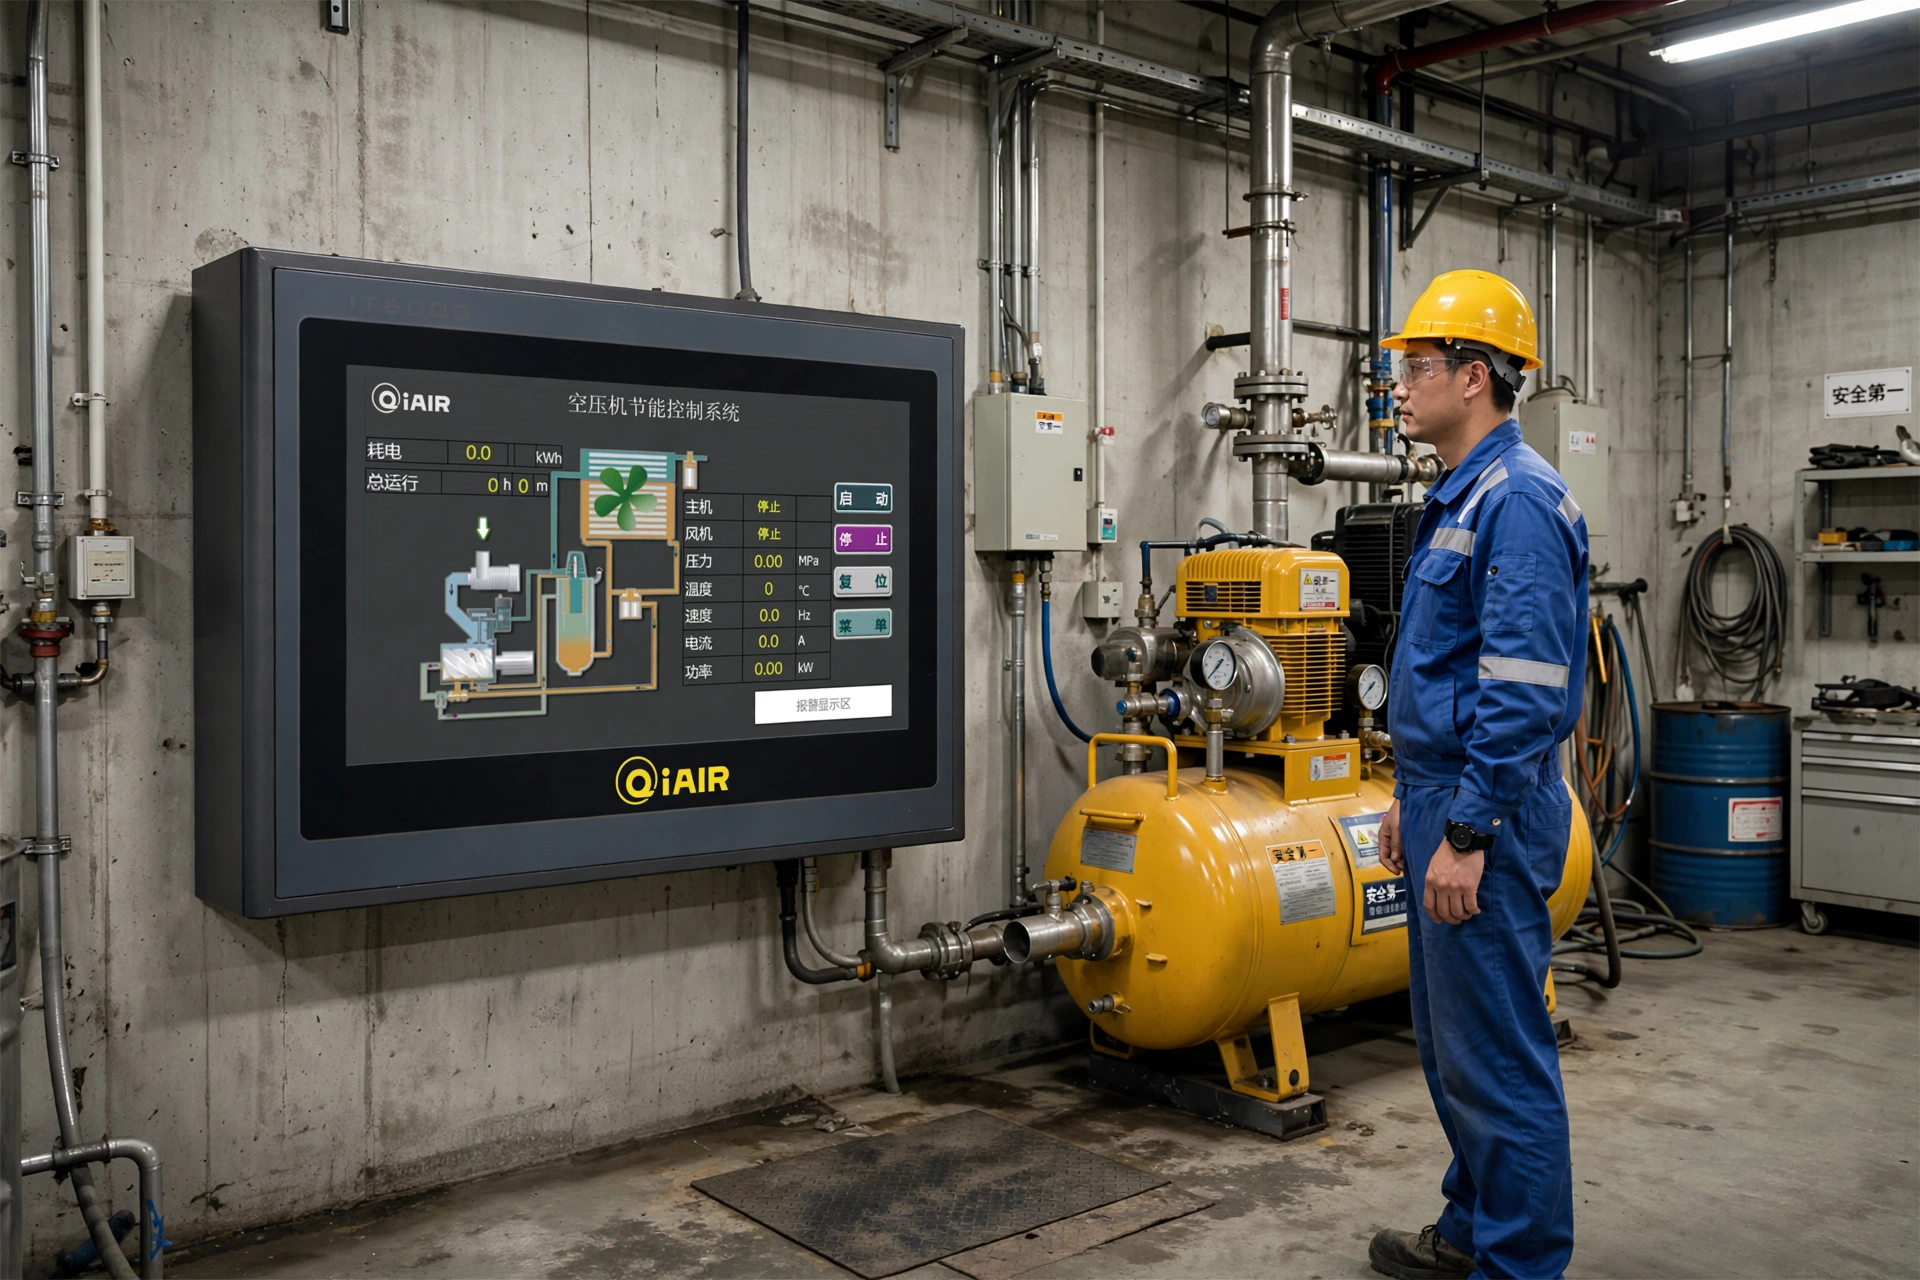
常州不少机械加工车间的空压机房都遇到过类似情况:主管路压降大,末端设备压力不足,操作工抱怨气不够用,机房只好把主机排气压力往上调。在常见的 7~8 bar 供气压力段,排气压力每上调 1 bar,压缩机轴功率大约增加 6%~8%(具体数值随工况而异),长期下来电费相当可观。其实很多时候问题不在主机出力不够,而是管网本身存在隐患,白白吃掉了压力。
核心要点:压降问题建议先排查管网,再考虑调高排气压力;常见隐患包括管径偏小、管路过长或弯头过多、接头阀门泄漏、干燥机与过滤器选型偏小、支路设计不合理;环形管网加分段储气能均衡各用气点压力;管网优化之后,变频机在部分负荷下的调节更从容。
一、压降的常见隐患:逐项排查
1. 管径偏小、管路过长、弯头过多
管径偏小是压降的常见来源,气流速度过高时阻力上升很快。老厂房多次扩建后管路绕来绕去、弯头越加越多,累计压降可观。改造时核算主管路流速,经济流速一般取 6~10 m/s,瓶颈管段优先加粗。
2. 接头、阀门与用气点的泄漏
接头松动、阀门内漏、快换接头老化都会漏气,泄漏点多了相当于凭空增加用气量,系统压力自然上不去。建议定期做泄漏巡检,夜间停产时沿管路听一听、测一测,把泄漏点纳入日常点检表。
3. 干燥机与过滤器选型偏小
后处理设备选型偏小,气流通过时阻力大,压降自然大;滤芯堵塞后压降还会继续上升。选型时处理气量要留有裕量,运行中按前后压差定期更换滤芯,不要等到末端压力报警才处理。
4. 支路设计不合理
支路建议从主管上部引出,避免冷凝水进入支路;大用气设备单独设支路、就近布置,减少不必要的绕行,避免多台设备在用气高峰时互相"抢气"。
二、环形管网与分段储气的作用
环形管网让气流从两个方向到达用气点,某方向阻力大时另一方向补上,各点压力更均衡;分段储气罐布置在用气量大的区域附近,应对瞬时用气高峰,减少主机加卸载波动。老厂房可先从压降严重的区段入手,逐步完善。
三、用气端压力带管理
不是所有设备都需要同样的压力。把用气点按压力需求分档,高压设备和低压设备分开供气,低压支路加装减压阀,避免"高压气低压用"的浪费。分档之后,主管网的压力设定可以按实际需求下调,节能效果直接可见。
四、管网优化之后,变频机的节能逻辑
管网压降降下来,主机排气压力的设定值就能往下调,系统运行在更低的压力平台上。在加载率 60%~80% 的变工况下,变频螺杆式空气压缩机可以通过降低转速跟踪实际用气量,减少传统的加卸载空转损耗;压力设定每降低 1 bar,轴功率相应下降,长期运行的节电效果比较明显。选型时按实测的用气曲线匹配机型,变频范围覆盖主要的波动区间即可。
常见问题
排查压降问题,应该先查哪里?
先查用气末端到机房的整条管路:管径是否偏小、弯头和阀门是否过多、接头有无泄漏,同时看干燥机和过滤器的前后压差。多数压降问题出在管网,而不是主机出力不够。
把排气压力调高能解决问题吗?
能暂时缓解末端压力不足,但代价是能耗上升、泄漏量加大,属于治标。建议先做管网排查和优化,确认管网没问题之后再调整压力设定。
环形管网改造一定要一次到位吗?
不一定。可以先从压降严重的区段入手,把瓶颈管段加粗、减少不必要的弯头,再逐步完善成环网。改造前后对比末端压力和主机加载率,效果可以直接验证。
相关阅读
如果常州的工厂正被管网压降和电费困扰,如需选型帮助,可致电气大师 0519-88861544 或发邮件 sales@qiair.cn,我们可以到现场做用气诊断,给出管网优化和机型匹配建议。