激光切割断面挂渣增多时,切割质量与后续处理工作量都会受到影响。车间发现挂渣变化时,往往会先调整切割速度或焦点位置,但辅助气体压力不足或纯净度下降时,调切割参数的效果有限。
核心要点:切割断面挂渣先区分气压问题与纯净度问题:记录切割头入口压力、检查气源过滤与干燥状态、结合挂渣出现时段判断原因,再决定处理措施。
气压环节:切割头入口压力检查
入口压力不足会影响熔渣吹除
辅助气体压力不足时,熔融金属吹除不干净,断面容易挂渣。在切割头入口处接压力表,切割时记录压力读数,再与工艺要求对比:两者差距较大时,说明供气环节需要检查。
压力波动同样值得注意
切割过程中压力波动时,吹除效果时好时坏,挂渣分布可能不均匀。记录压力曲线,看看波动是否与挂渣变化时段重合。
纯净度环节:含油含水的影响
辅助气体含油或含水时,切割过程可能受到干扰,断面质量随之变化。检查气源过滤器与干燥机状态,确认过滤与干燥环节没有问题。
管路环节也不能忽略
管路低点存水或过滤器饱和时,杂质可能进入切割头。检查各级滤芯压差与低点排水状态,饱和或存水时及时处理。
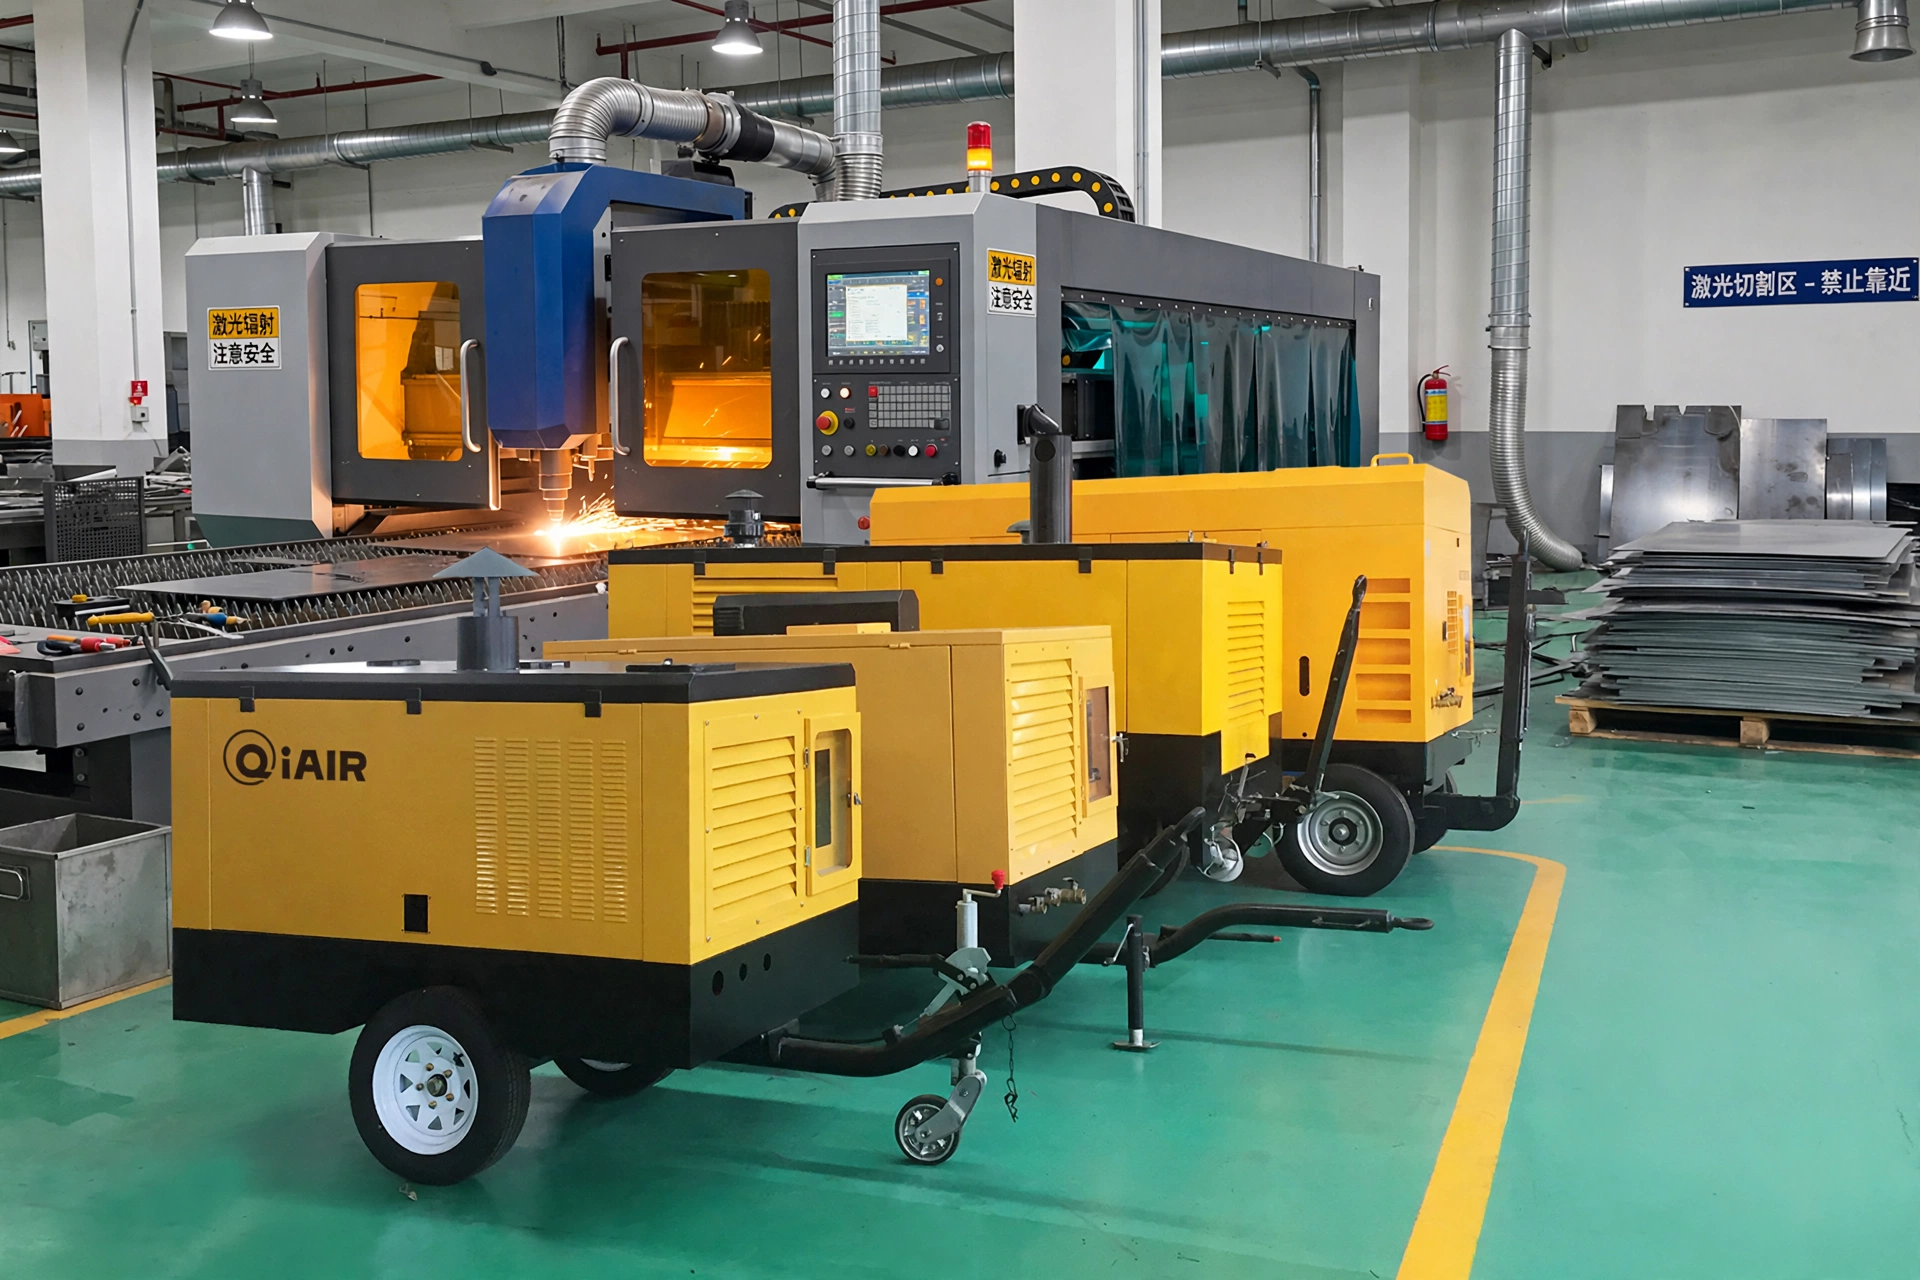
在选型或改造时,可参考激光切割专用空压机一类的产品思路:按实际用气曲线匹配排气量与压力,留出合理的调节余量,而不是按铭牌数值直接套用。
如果您在江苏地区经营相关工厂,想结合实际工况评估空压机配置或排查方案,欢迎联系 QiAir:电话 0519-88861544,邮箱 sales@qiair.cn。我们可以结合您的用气设备、管网现状和运行数据,给出针对性的建议。
常见问题
切割断面挂渣,气压一定不足吗?
不一定。切割速度、焦点位置与材料状态都会影响挂渣。结合切割头入口压力记录判断:压力正常时,再看切割工艺参数。
换更高压力供气能解决挂渣吗?
不一定。压力超过工艺要求时,可能带来其他切割问题,而且如果纯净度本身有问题,提高压力也解决不了。先确认压力与纯净度两项数据,再调整供气。
镇江激光切割车间断面挂渣,和材料厚度变化有关吗?
有可能。材料厚度变化时,工艺参数与辅助气体需求也会变化。结合材料记录与挂渣变化时间判断,看看有没有对应关系。