机械加工车间里,气动夹具靠压缩空气完成夹紧与松开,动作节拍与加工节拍直接相关。夹具响应变慢时,操作人员往往会调高系统压力,但如果问题出在管路或末端供气环节,单纯调高压力未必能解决问题,还可能让其他用气点压力波动变大。
核心要点:气动夹具响应慢先查末端供气环节:确认夹具支管管径与走向、检查过滤调压单元状态、核对夹具工作压力与系统压力的差值,再判断是管路问题、元件问题还是压力设定问题。
支管与管路:末端供气是否跟得上
支管管径偏小会限制瞬时流量
气动夹具动作瞬间需要较大的瞬时流量,支管管径偏小或管路过长时,流量跟不上,夹紧动作就会拖沓。检查夹具支管的管径与长度,观察动作时支管末端压力表的读数变化:动作瞬间压力明显下跌,说明末端供气能力不足。
弯头与接头数量也会增加阻力
支管上弯头、快换接头过多,都会增加流动阻力。排查时沿支管走向数一数接头数量,看看有没有可以简化的环节。接头处漏气同样会分流气量,动作时用手感或听漏方法检查接头密封情况。
过滤调压单元与压力设定:两个容易忽略的环节
气动三联件中的过滤器堵塞后,流量会受限,夹具动作随之变慢。检查滤芯状态与滤杯积水,清理或更换滤芯后重新测试动作节拍。调压阀设定值也要核对:设定值偏低时夹具推力不足,设定值偏高则可能让密封件加速磨损。
系统压力与夹具工作压力要分开看
系统总管压力正常,不代表夹具支管压力正常。两者之间隔着管路、阀门与过滤环节,每一段都可能产生压降。分别记录总管压力与夹具入口压力,对比差值,才能定位压降发生在哪个环节。
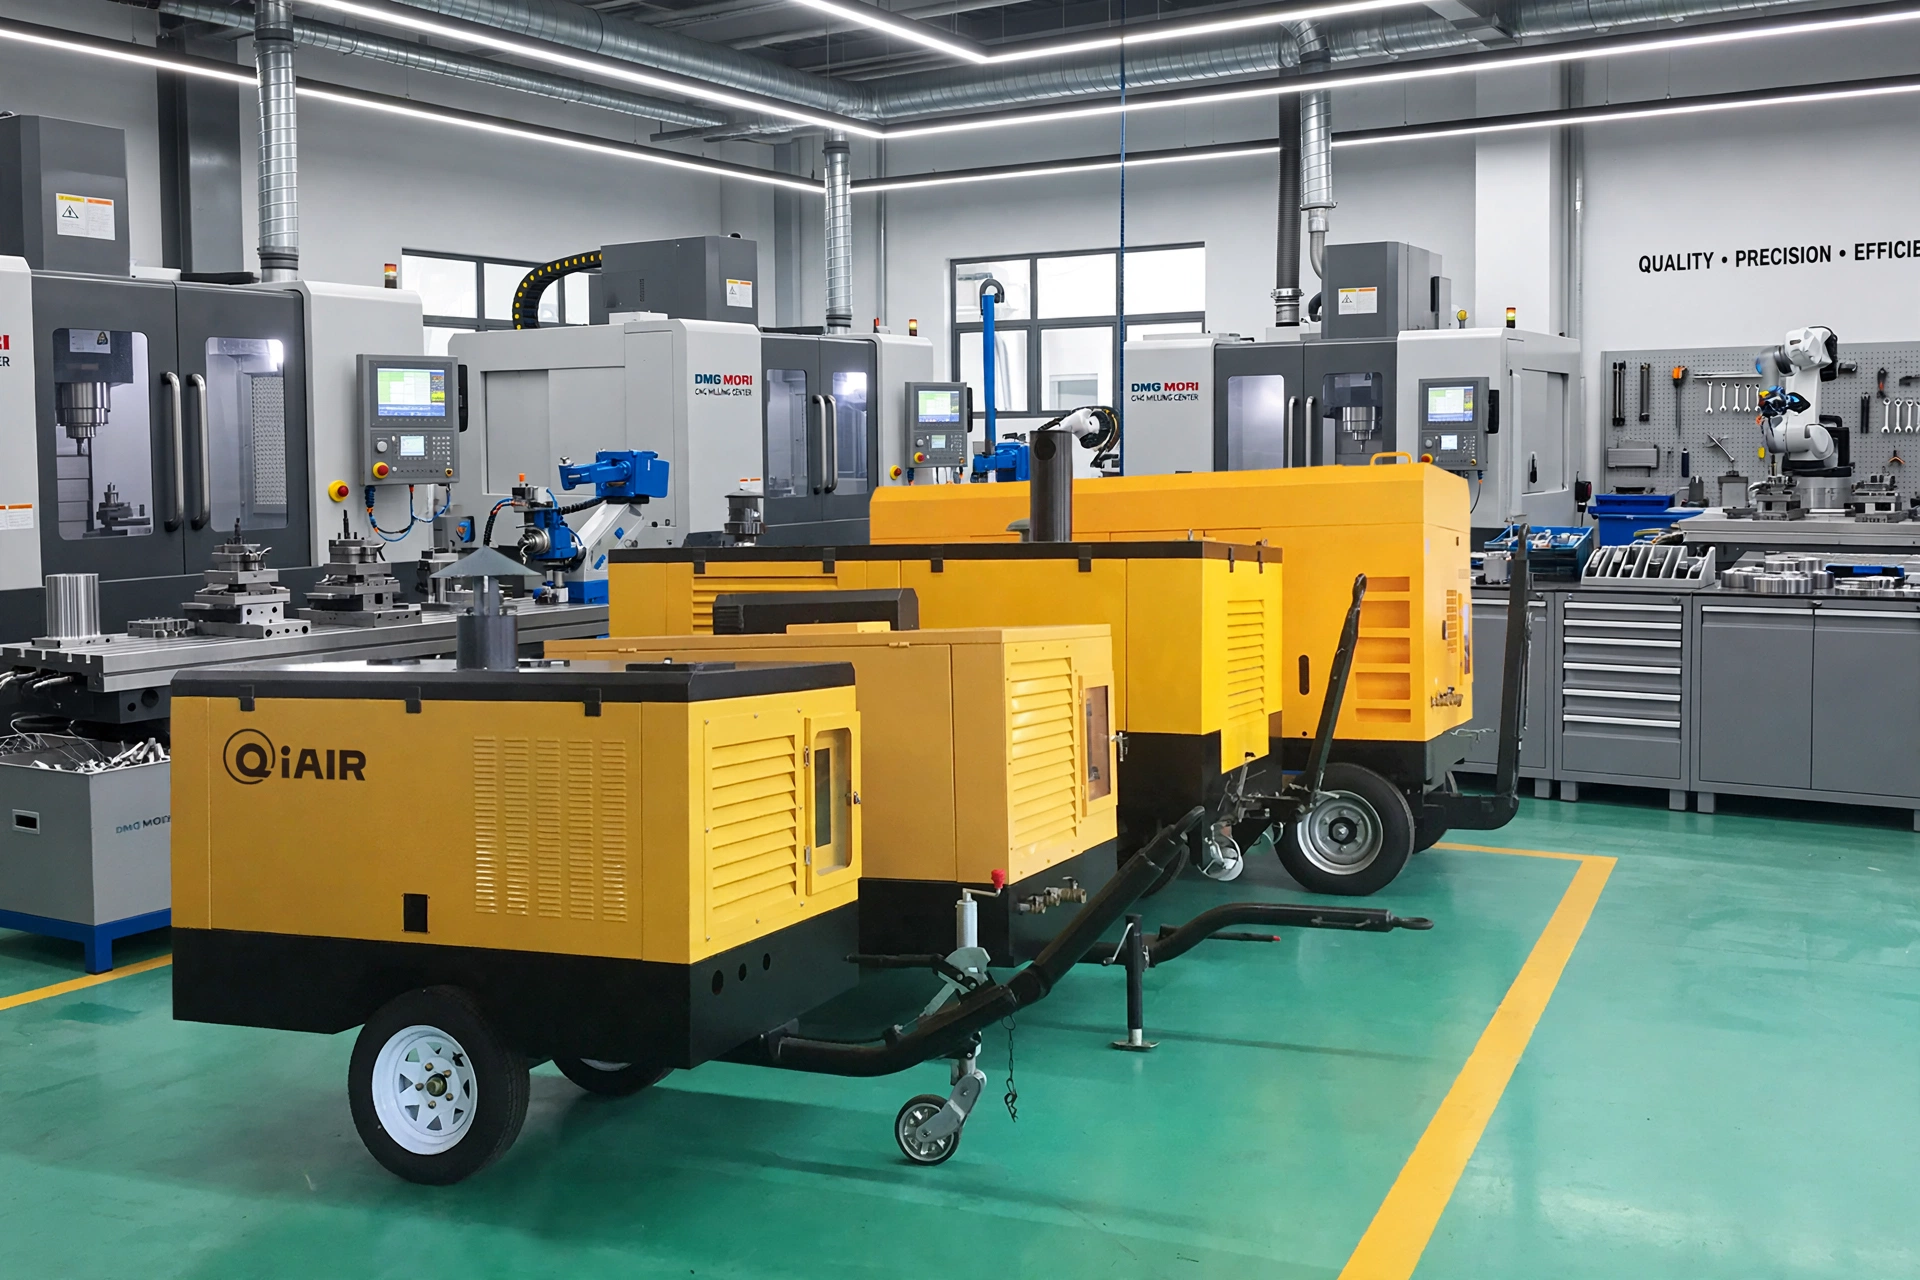
在选型或改造时,可参考变频螺杆空压机一类的产品思路:按实际用气曲线匹配排气量与压力,留出合理的调节余量,而不是按铭牌数值直接套用。
如果您在江苏地区经营相关工厂,想结合实际工况评估空压机配置或排查方案,欢迎联系 QiAir:电话 0519-88861544,邮箱 sales@qiair.cn。我们可以结合您的用气设备、管网现状和运行数据,给出针对性的建议。
常见问题
气动夹具响应慢,调高系统压力能解决吗?
不一定。如果压降发生在支管或过滤环节,调高系统压力只能部分补偿,还可能影响其他用气点。先定位压降环节,再决定是改造管路还是调整压力设定。
夹具动作时快时慢,是什么原因?
可能是供气不稳定或元件状态变化:检查同一时段其他用气设备的启停情况,以及过滤器与电磁阀的工作状态。动作节拍与生产节拍同步记录,有助于发现规律。
常州机械加工车间气动夹具响应慢,多久检查一次管路合适?
建议结合生产节拍变化判断:动作节拍明显变慢时及时检查。日常巡检时顺手观察夹具入口压力表,比固定周期更有针对性。