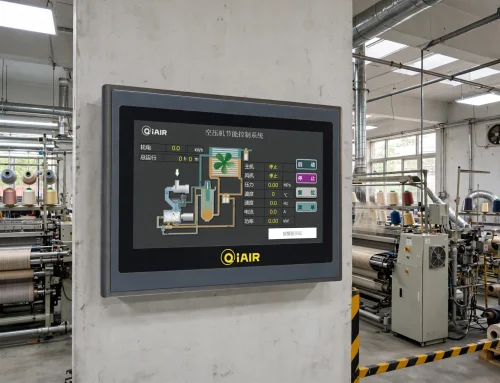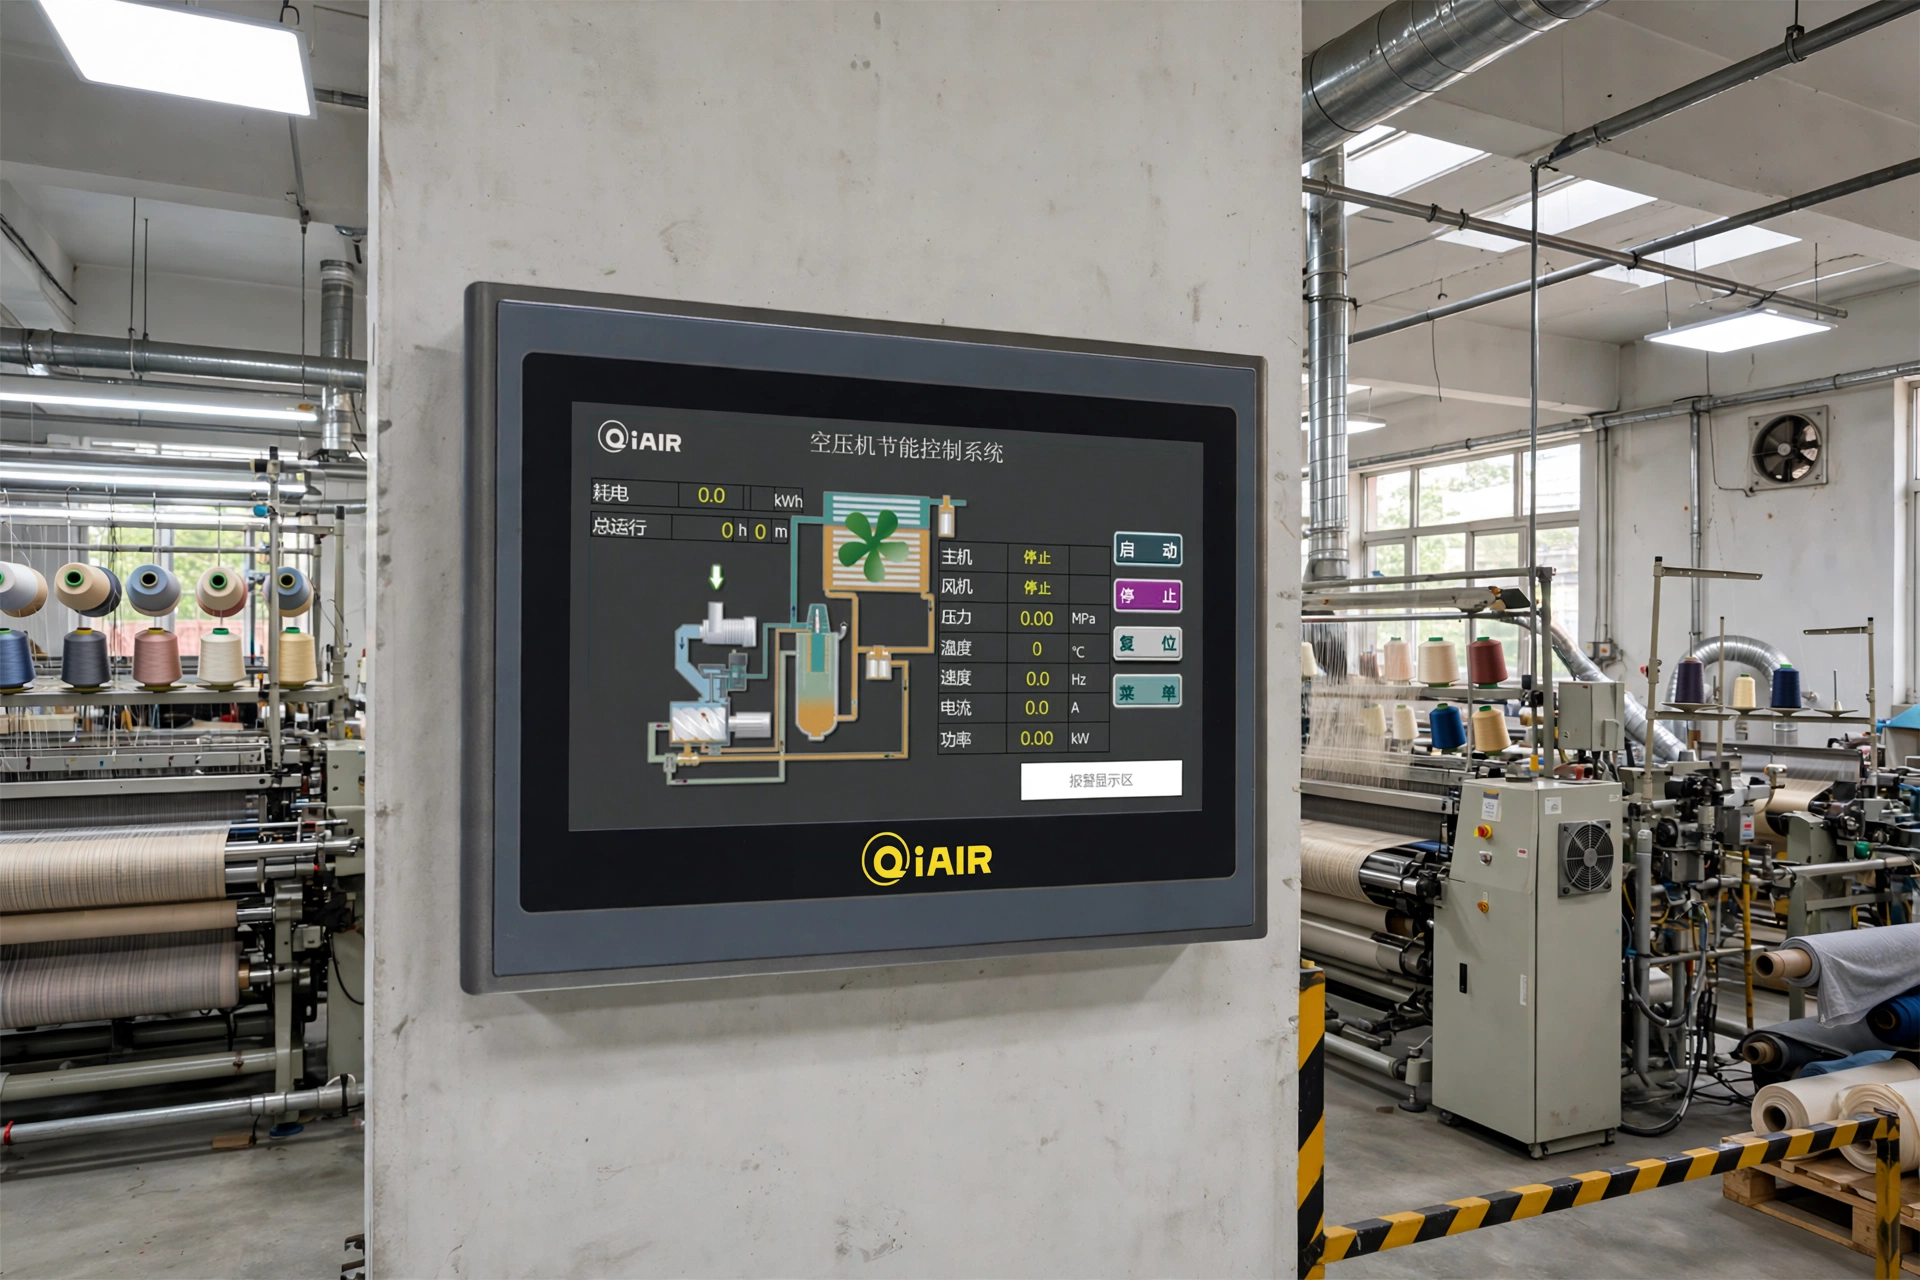
机械加工车间里,空压机控制面板读数、机房压力表读数与车间末端压力表读数不一致的情况并不少见。读数偏差不大时容易被忽略,但加卸载设定、能耗统计与故障判断都依赖这些读数,偏差积累起来会影响判断。
核心要点:读数偏差先确认偏差的性质:区分是固定偏差、随压力变化的偏差还是波动性偏差,再按仪表本身、取压点位置、信号传输的顺序检查,避免直接更换仪表。
偏差性质:固定偏差与波动偏差指向不同原因
固定偏差多与仪表零点或量程有关
两个仪表在整个压力范围内都差一个固定数值,通常是零点漂移或量程设置问题。停机泄压后观察仪表是否回零,可以初步判断零点状态。传感器量程设置错误也会造成系统性偏差,需要核对参数设置。
波动性偏差要看信号与取压点
读数时大时小、跳动明显时,可能是信号线受干扰、接线松动或取压点处有脉动气流。检查信号线屏蔽与接线端子,确认取压点没有设在阀门或弯头附近的紊流区。
校验方法:标准表比对是较为直接的手段
用一块经过检定的标准压力表在同一取压点比对,是判断仪表是否准确的直接方法。比对时在几个不同压力点各记录一次,观察偏差是否随压力变化。
校验周期与记录管理
车间可以给关键仪表建立校验台账,记录每次比对结果与偏差趋势。偏差逐年增大的仪表,即使当前仍在可用范围,也应提前安排更换,避免在关键时刻失准。
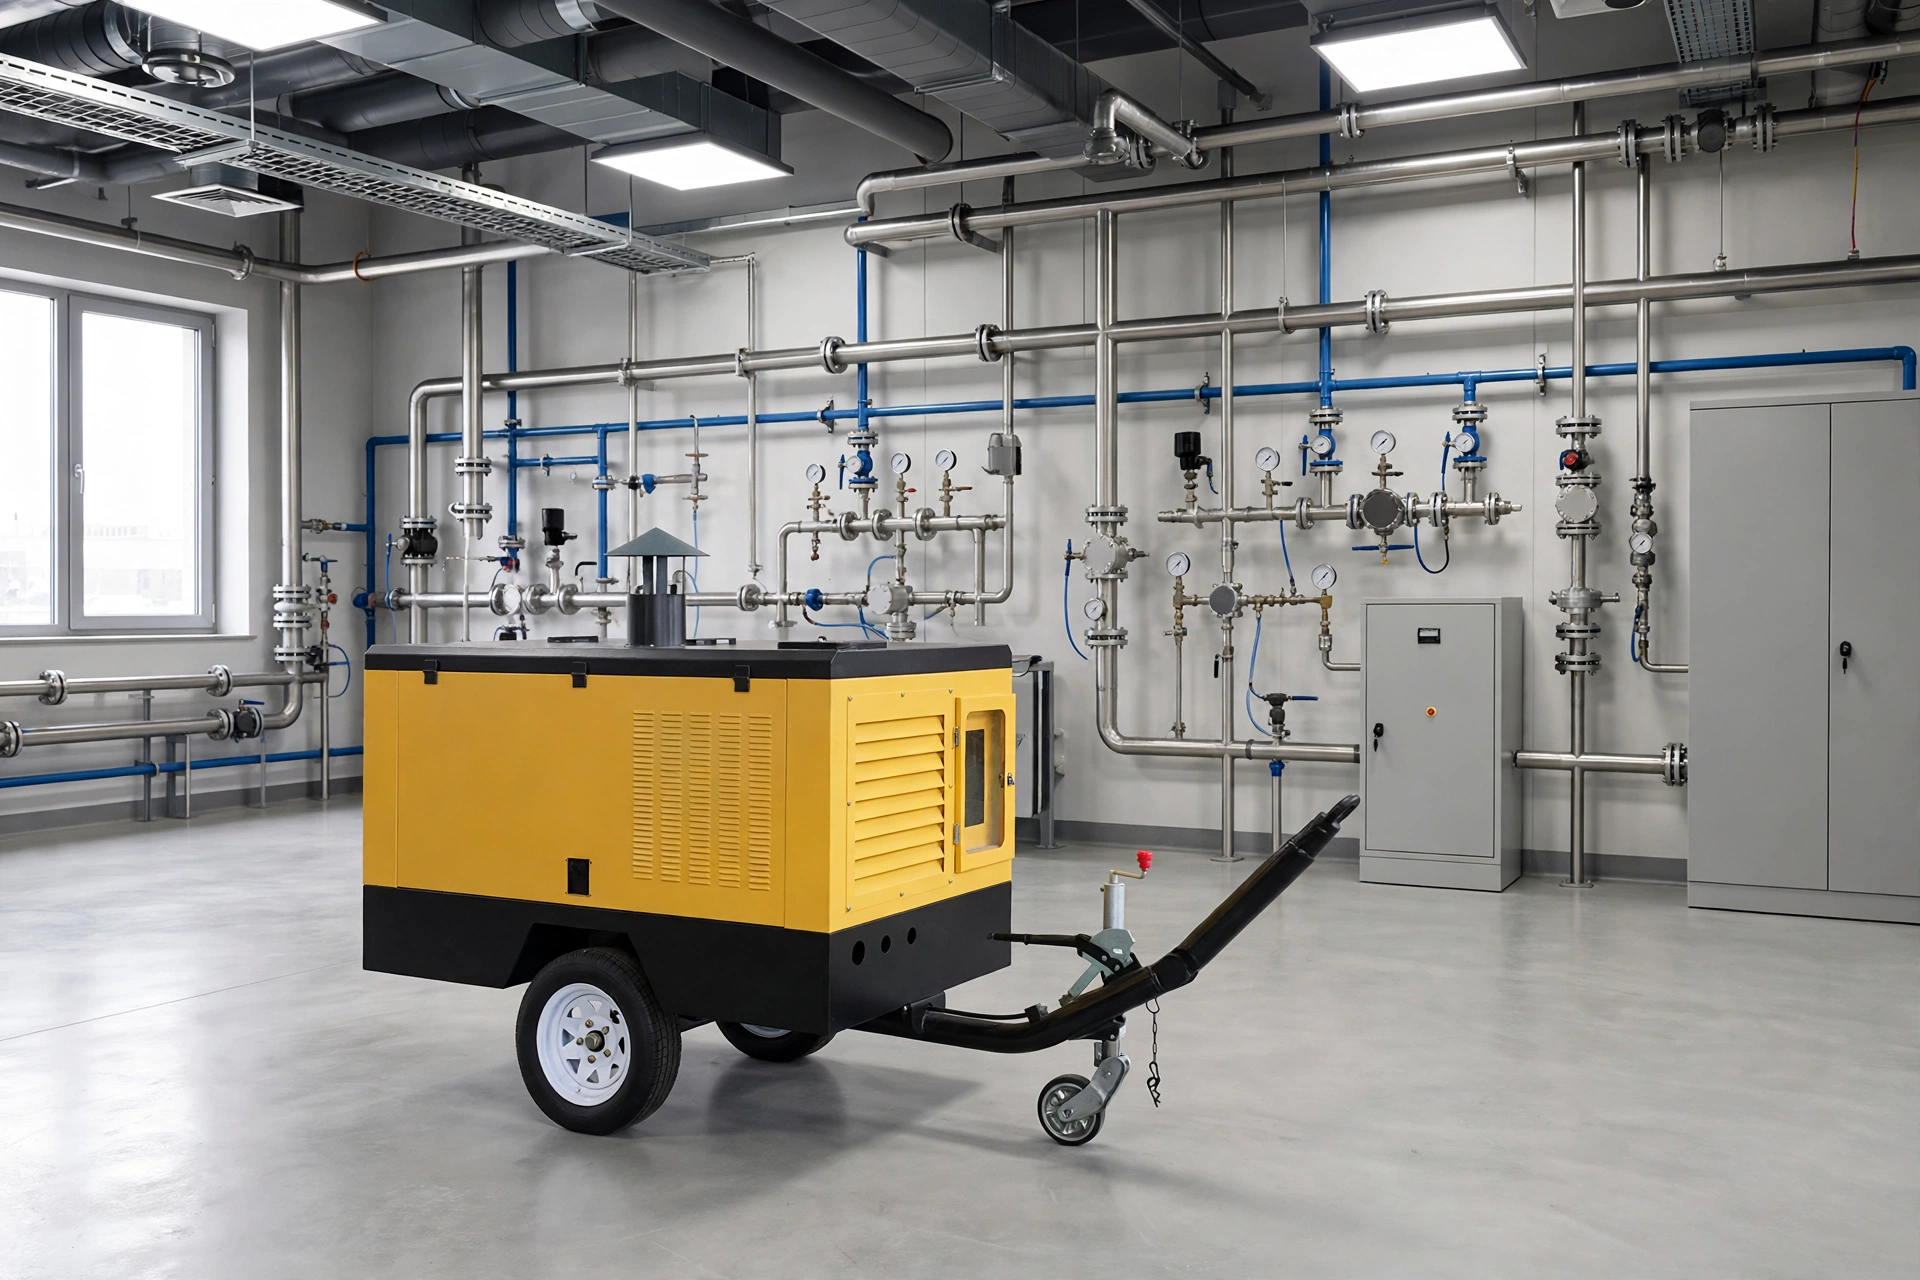
在选型或改造时,可参考变频螺杆空压机一类的产品思路:按实际用气曲线匹配排气量与压力,留出合理的调节余量,而不是按铭牌数值直接套用。
如果您在江苏地区经营相关工厂,想结合实际工况评估空压机配置或排查方案,欢迎联系 QiAir:电话 0519-88861544,邮箱 sales@qiair.cn。我们可以结合您的用气设备、管网现状和运行数据,给出针对性的建议。
常见问题
压力表和传感器读数差多少算异常?
以工艺允许的压力波动范围为准:如果偏差已经接近或超过车间对供气压力的控制精度要求,就需要校验处理。具体数值结合设备手册与工艺要求判断。
传感器读数正常但面板显示异常,是什么问题?
可能是信号传输或显示单元的问题:检查信号线、接线端子与显示模块设置,分段排查比整体更换更省成本。
无锡机械加工车间仪表校验,可以自己做吗?
标准表比对这类基础检查车间可以自行完成;涉及法定计量或高精度要求的场合,建议委托有资质的机构检定。